 ×
Kuidas hammaslaborid peaksid võrdlema tsirkooniumi mitte ainult tugevuse ja läbipaistvuse järgi
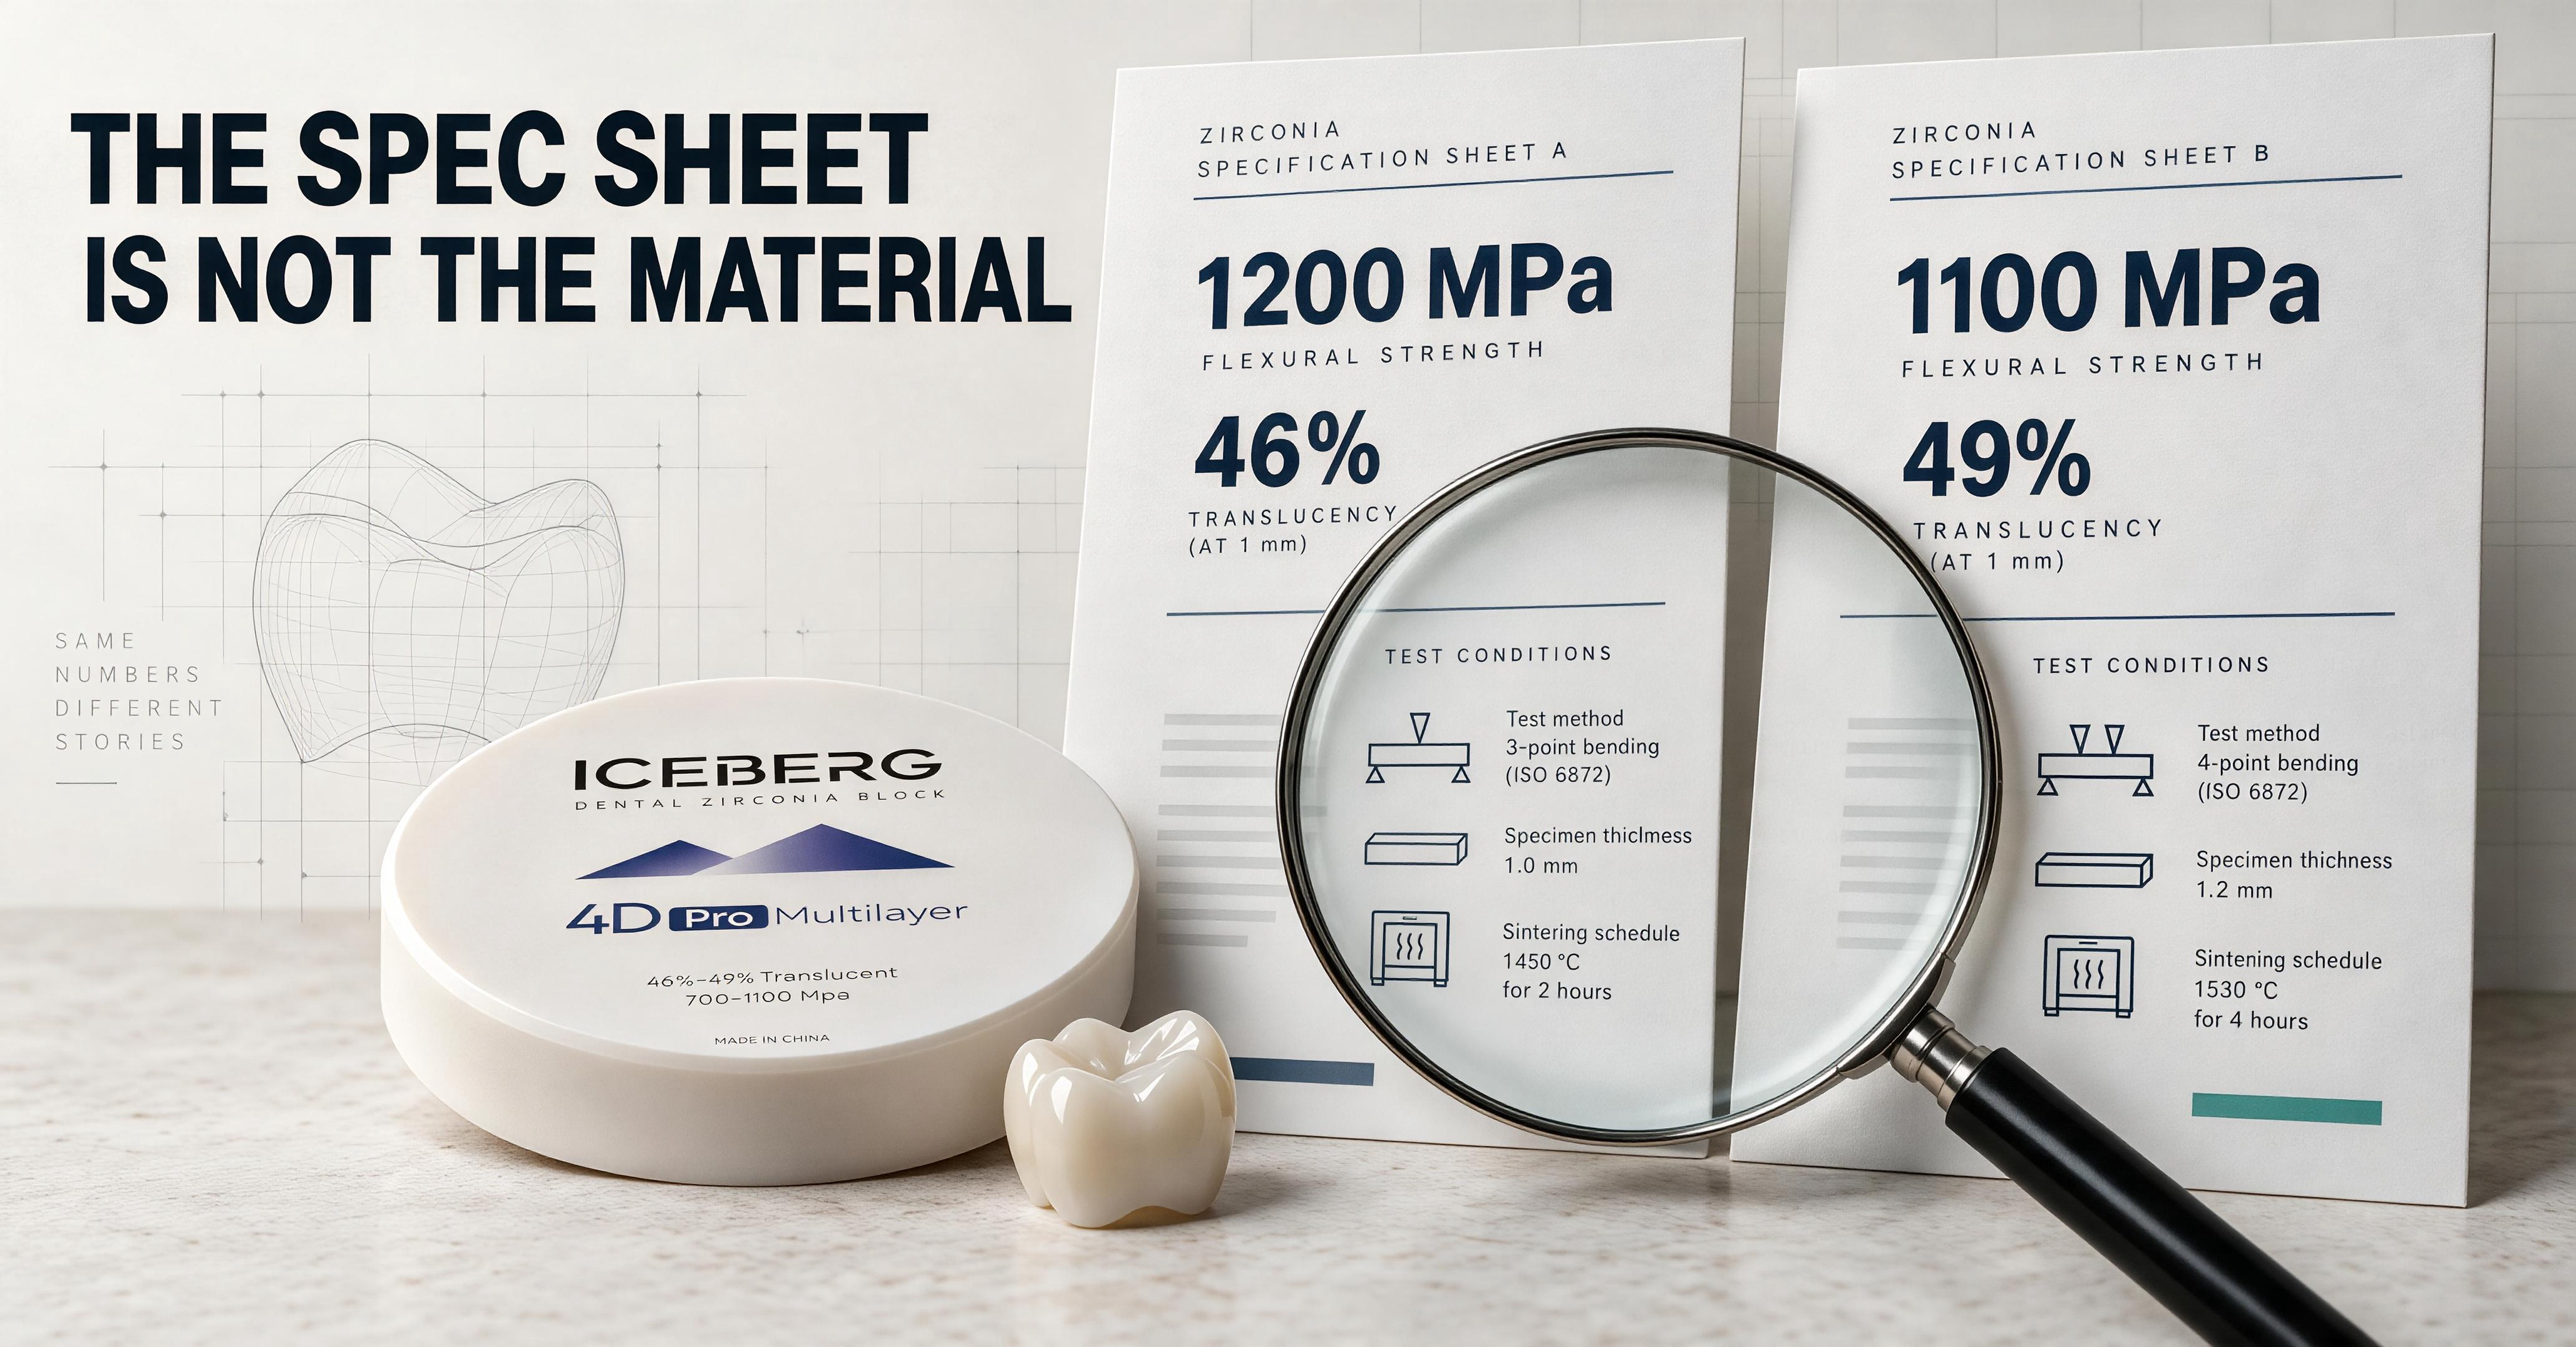
Kaks tsirkooniumplaati asuvad samal laual.
Ühel on nimetatud paindumisresistentsus 1200 MPa ja läbipaistvus 46%. Teisel on väidetud 1100 MPa ja 49%.
Esmapilgul tundub valik ilmne. Üks näib tugevam; teine läbipaistvam. Sõltuvalt juhust võib ostja valida ühe numbri teise asemel ja pidada võrdlust lõpetatuks.
Kuid need arvud ei pruugi olla üldse otse võrreldavad.
Tehniline andmesheet on kasulik, kuid see ei ole materjal ise. See näitab, mida on mõõdetud kindlal tingimustel. Kui need tingimused ei ole avaldatud ja arusaadavad, võivad numbrid luua rohkem usaldust kui teadmisi.
Hambaeeslaborite ja jaotajate jaoks on parem küsimus mitte lihtsalt: „Milline number on suurem?“
Vaid: „Kuidas seda numbrit saadi ja kas see kirjeldab seda, mis minu töövoogus oluline on?“
Standard on alguspunkt
ISO 6872 määrab hambakeraamiliste materjalide nõuded ja katsemeetodid. See annab tootjatele ja laboritele ühise tehnilise raamistiku, mis on oluline.
Siiski ei tee standardi olemasolu iga kataloogis trükitud numbrit automaatselt vahetuvaks.
Katsemeetod, proovi geomeetria, pinnaseisund, põletusloog ja arvutusprotseduur on endiselt olulised. Isegi laborid, kes järgivad sama üldist standardit, peavad oma ettevalmistust ja katsetamist hoolikalt kontrollima, kui nad soovivad taastatavaid tulemusi.
Mitme laboratooriumi uuring tsirkoonia kahe telje paindumisega seotud katsetest näitas, et laboritevahelise võrdlevuse parandamiseks on vaja endiselt täiendavat kontrolli. Õppetund ei ole see, et katsetamine pole usaldusväärne. Õppetund on see, et tulemus saab tähenduslikuks ainult siis, kui sellele kaasneb ka kasutatud meetod.
Tugevus on rohkem kui lihtsalt suurim MPa arv
Paindetugevus on üks silmatorkavamaid numbreid tsirkoonia tehnilistes andmetes. Samal ajal on see ka üks lihtsaimaid numbreid liialdatult lihtsustada.
Kolmepunktiline paindumine, neljapunktiline paindumine ja kahe telje katse ei anna tingimata identseid väärtusi. Uuringud, milles neid meetodeid võrreldakse, on teatanud süstemaatilistest erinevustest nende tulemustes. Proovi mõõtmed, servade töötlemine, poliirumine, koormuse paigutus ning pinnakihis asuvate defektide asukoht võivad kõik mõjutada lõplikku arvu.
See tähendab, et ühe meetodiga mõõdetud 1200 MPa ei tohiks automaatselt pidada teise meetodiga mõõdetud 1100 MPa-st paremaks.
Keskmine väärtus on ka ainult osa pildist. Kasulik aruanne peaks näitama testitud proovide arvu ja tulemuste varieeruvust. Kõrge keskmine koos laia hajuvusega räägib teistsugusest kvaliteedist kui veidi madalam keskmine kitsa, korduvat jaotust andva hajuvusega.
Kõige tähtsam on, et paindumisvastupanu on materjali testimise tulemus, mitte garantiid valmis restoratsiooni kohta. Disain, ühendusdetailide mõõtmed, seinapaksus, freeseerimisega tekitatud kahju, lõpetus- ja sintreerimisprotsess jäävad lõpliku tulemuse osaks.
Enne tugevusnäitajate võrdlemist küsige:
Ilma nende andmeteta on arv ebaüheselt täielik.
Pool läbipaistvus ei ole üleüldine protsent
Poolvalgusandmeid on veelgi lihtsam ekslikult tõlgendada.
Tarnija võib esitada otsest valgusläbipääsu, kogu läbipääsu, kontrastisuhet või läbipaistvusparameetrit, mille arvutamiseks on kasutatud mõõtmisi musta ja valge taustaga. Need meetodid kirjeldavad seotud optilisi omadusi, kuid tegemist ei ole sama mõõtmisega.
Paksusel on suur mõju. Hammaskeramiika kohta tehtud uuringud näitavad pidevalt, et läbipaistvus muutub proovi paksuse muutumisel. Oluline on ka tooni värv: toonitud A2-proov ei pruugi sama materjalist värvimata prooviga võrreldes valgust sama moodi läbi lasta.
Pinnakujundus, sintereerimistingimused, mõõteaparaadi geomeetria ja mõõtmise taust võivad samuti tulemust mõjutada. Ühes uuringus, kus hindasid anatoomilise kujuga tsirkooniumdiosiidi, leiti, et materjali tüüp, toon ja paksus mõjutasid kõik läbipaistvust ja läbi läinud valgust.
Seepärast tuleb läbipaistvusarvu alati esitada koos selle testitingimustega.
Kui kaks tarnija avaldavad 46% ja 49%, võib kolmeprotsendiline erinevus peegeldada tegelikku materjalierinevust. See võib samuti peegeldada erinevaid paksusi, toone, mõõteriistu, arvutusmeetodeid või pinnakäsitlust.
Seni, kuni need muutujad ei ole ühildatud, ei tohiks numbreid hinnata nii, nagu pärineksid nad samast testist.
Keemialabel pole täielik toote kirjeldus
Terminid 3Y, 4Y ja 5Y on kasulikud, sest nad kirjeldavad laiaid tsirkoonia koostuse perekondi. Nad aitavad seletada üldisi erinevusi faasstruktuuris ning mehaaniliste ja optiliste omaduste tasakaalust.
Aga üksi label ei anna meile kogu teavet valmisplaatide kohta.
Pulbri puhtus, osakeste jaotus, lisandid, pressimise ühtlus, rohelise keha tihedus, värvaine jaotus, gradientkonstruktsioon ja kinnitatud sintreerimisaken mõjutavad kõik seda, kuidas materjal käitub.
Kaks toodet, millel on kirjelduses märgitud 5Y-tsirkoonia, võivad kuuluda samasse laiasse kategooriasse, kuid erineda siiski värvitoonide väljenduselt, töötlemise käitumiselt, kihtide üleminekult ja tundlikkuselt põletustingimustele.
Põletustingimusi tuleb kaaluda koos koostisega. Katsetöö 3Y-, 4Y- ja 5Y-materjalidel on näidanud, et põletustemperatuuri muutmine võib nende mikrostruktuuri ja optilist käitumist erinevalt mõjutada.
Keemiline märgis on kasulik. Seda ei tohiks aga segi ajada materjali täieliku identiteediga.
Puuduv spetsifikatsioon on sageli järjepidevus
Spetsifikatsioonilehed rõhutavad tavaliselt tippjõudlust. Laborid aga teenivad raha korduvuse peale.
Ketas, mis annab ühe korra suurepärase tulemuse, on huvitav. Materjal, mis käitub ennustatavalt erinevate värvitoonide, paksuste, partiidide, ahjude ja igapäevase tootmise korral, on kaubanduslikult väärtuslik.
Seetõttu peaks materjali hindamisel arvesse võtma ka küsimusi, mis harva sobivad suure pealkirjanumbri alla:
Need küsimused paljastavad, kas spetsifikatsioonileht kuulub kvaliteedihaldussüsteemi või lihtsalt turundusdokumendile.
Võrdle materjale oma enda töövoos
Laboriproov ei pea olema keeruline, kuid see peab olema kontrollitud.
Vali esinduslikud taastused, mitte ainult kõige lihtsamad üksikud koroonad. Hoia CAD-kujundus, freeseerimise strateegia, freesi seisund, põletusprogramm ja lõpetusprotseduur järjepidevaks. Kirjelda materjali partii, paigutus asend ja ahju koormus.
Seejärel hinda seda, mida labor tegelikult suudab täheldada:
Muuda korraga ühte peamist muutujat. Kui materjal ja põletusprogramm muudetakse koos, ei saa tulemus öelda, milline neist kahest tekitas erinevuse.
Kontrollitud katse ei asenda standardiseeritud laboritestimisi, kuid see vastab teisele olulisele küsimusele: kui usaldusväärselt töötab see materjal sinu tegelikus tootmissüsteemis?
Loe meetod enne arvu hindamist
Spetsifikatsioonilehe eesmärk ei ole tuvastada võitjat kataloogivõrdluses. Selleks on alustada tehnilist vestlust.
ICERA usub, et vastutustundliku materjalivõrdluse puhul tuleb testitingimused nähtavaks teha, tunnistada, mida numbrid ei saa tõestada, ning seostada laboriandmeid korduvate töötlemisomadustega.
Tähtis on tugevus. Tähtis on läbipaistvus. Samuti on tähtis toonistabiilsus, partii ühtlus, jälgitavus, töötlemistolerants ja tehniline tugi.
Leheküljel kõige suurem number ei pruugi olla alati kõige tugevam materjalilahendus.
Järgmisel korral, kui kaks tsirkoonia spetsifikatsioonilehte tunduvad lihtsalt võrreldavad, vaata eemale rasvases kirjas esitatud andmetest. Küsi, kuidas iga väärtus mõõdeti, milliseid tingimusi kontrolliti ja kas tarnija suudab tulemust selgelt seletada.
See vestlus annab sulle rohkem teavet materjalist – ja selle taga olevast tootjast – kui üks protsent või üks MPa väärtus kunagi suudaks.
Mis on esimene küsimus, mille te uue tsirkoonia materjali hindamisel esitate?


 EN

