
 EN


ما المشكلات الشائعة التي تحدث أثناء عملية الطحن السني اليومية
قد تبدو عملية الطحن السني اليومية متوقَّعةً حتى يظهر الترميم بسطح خشن أو حافة مفتوحة أو شق غير متوقع أو تركيب لا يتطابق مع التصميم. وفي مختبر التصميم والتصنيع بالحاسوب (CAD/CAM)، فإن الاستجابة المفيدة ليست تغيير كل الإعدادات دفعة واحدة. فانظر إلى عملية الطحن السني على أنها سلسلة عمليات مرتبطة: فالتصميم، والتجميع، وكتلة المادة، والأداة، وحامل الأداة، وحالة الجهاز، والعملية اللاحقة للطحن — كلُّها تؤثِّر في النتيجة.
من منظور الفني، أسرع طريقة لعزل مشكلة الطحن السني هي أن تبدأ بالعرض المرئي، ثم تقارنها بحالة معروفة جيِّدة، وتغيِّر متغيرًا واحدًا موثوقًا به في كل مرة. ويبيِّن هذا الدليل المشكلات المتكرِّرة في عملية الطحن السني اليومية، وأسلوبًا منهجيًّا للتحقيق فيها.
ابدأ بالتحقق من مشكلة الطحن السني انطلاقًا من العرض المرئي
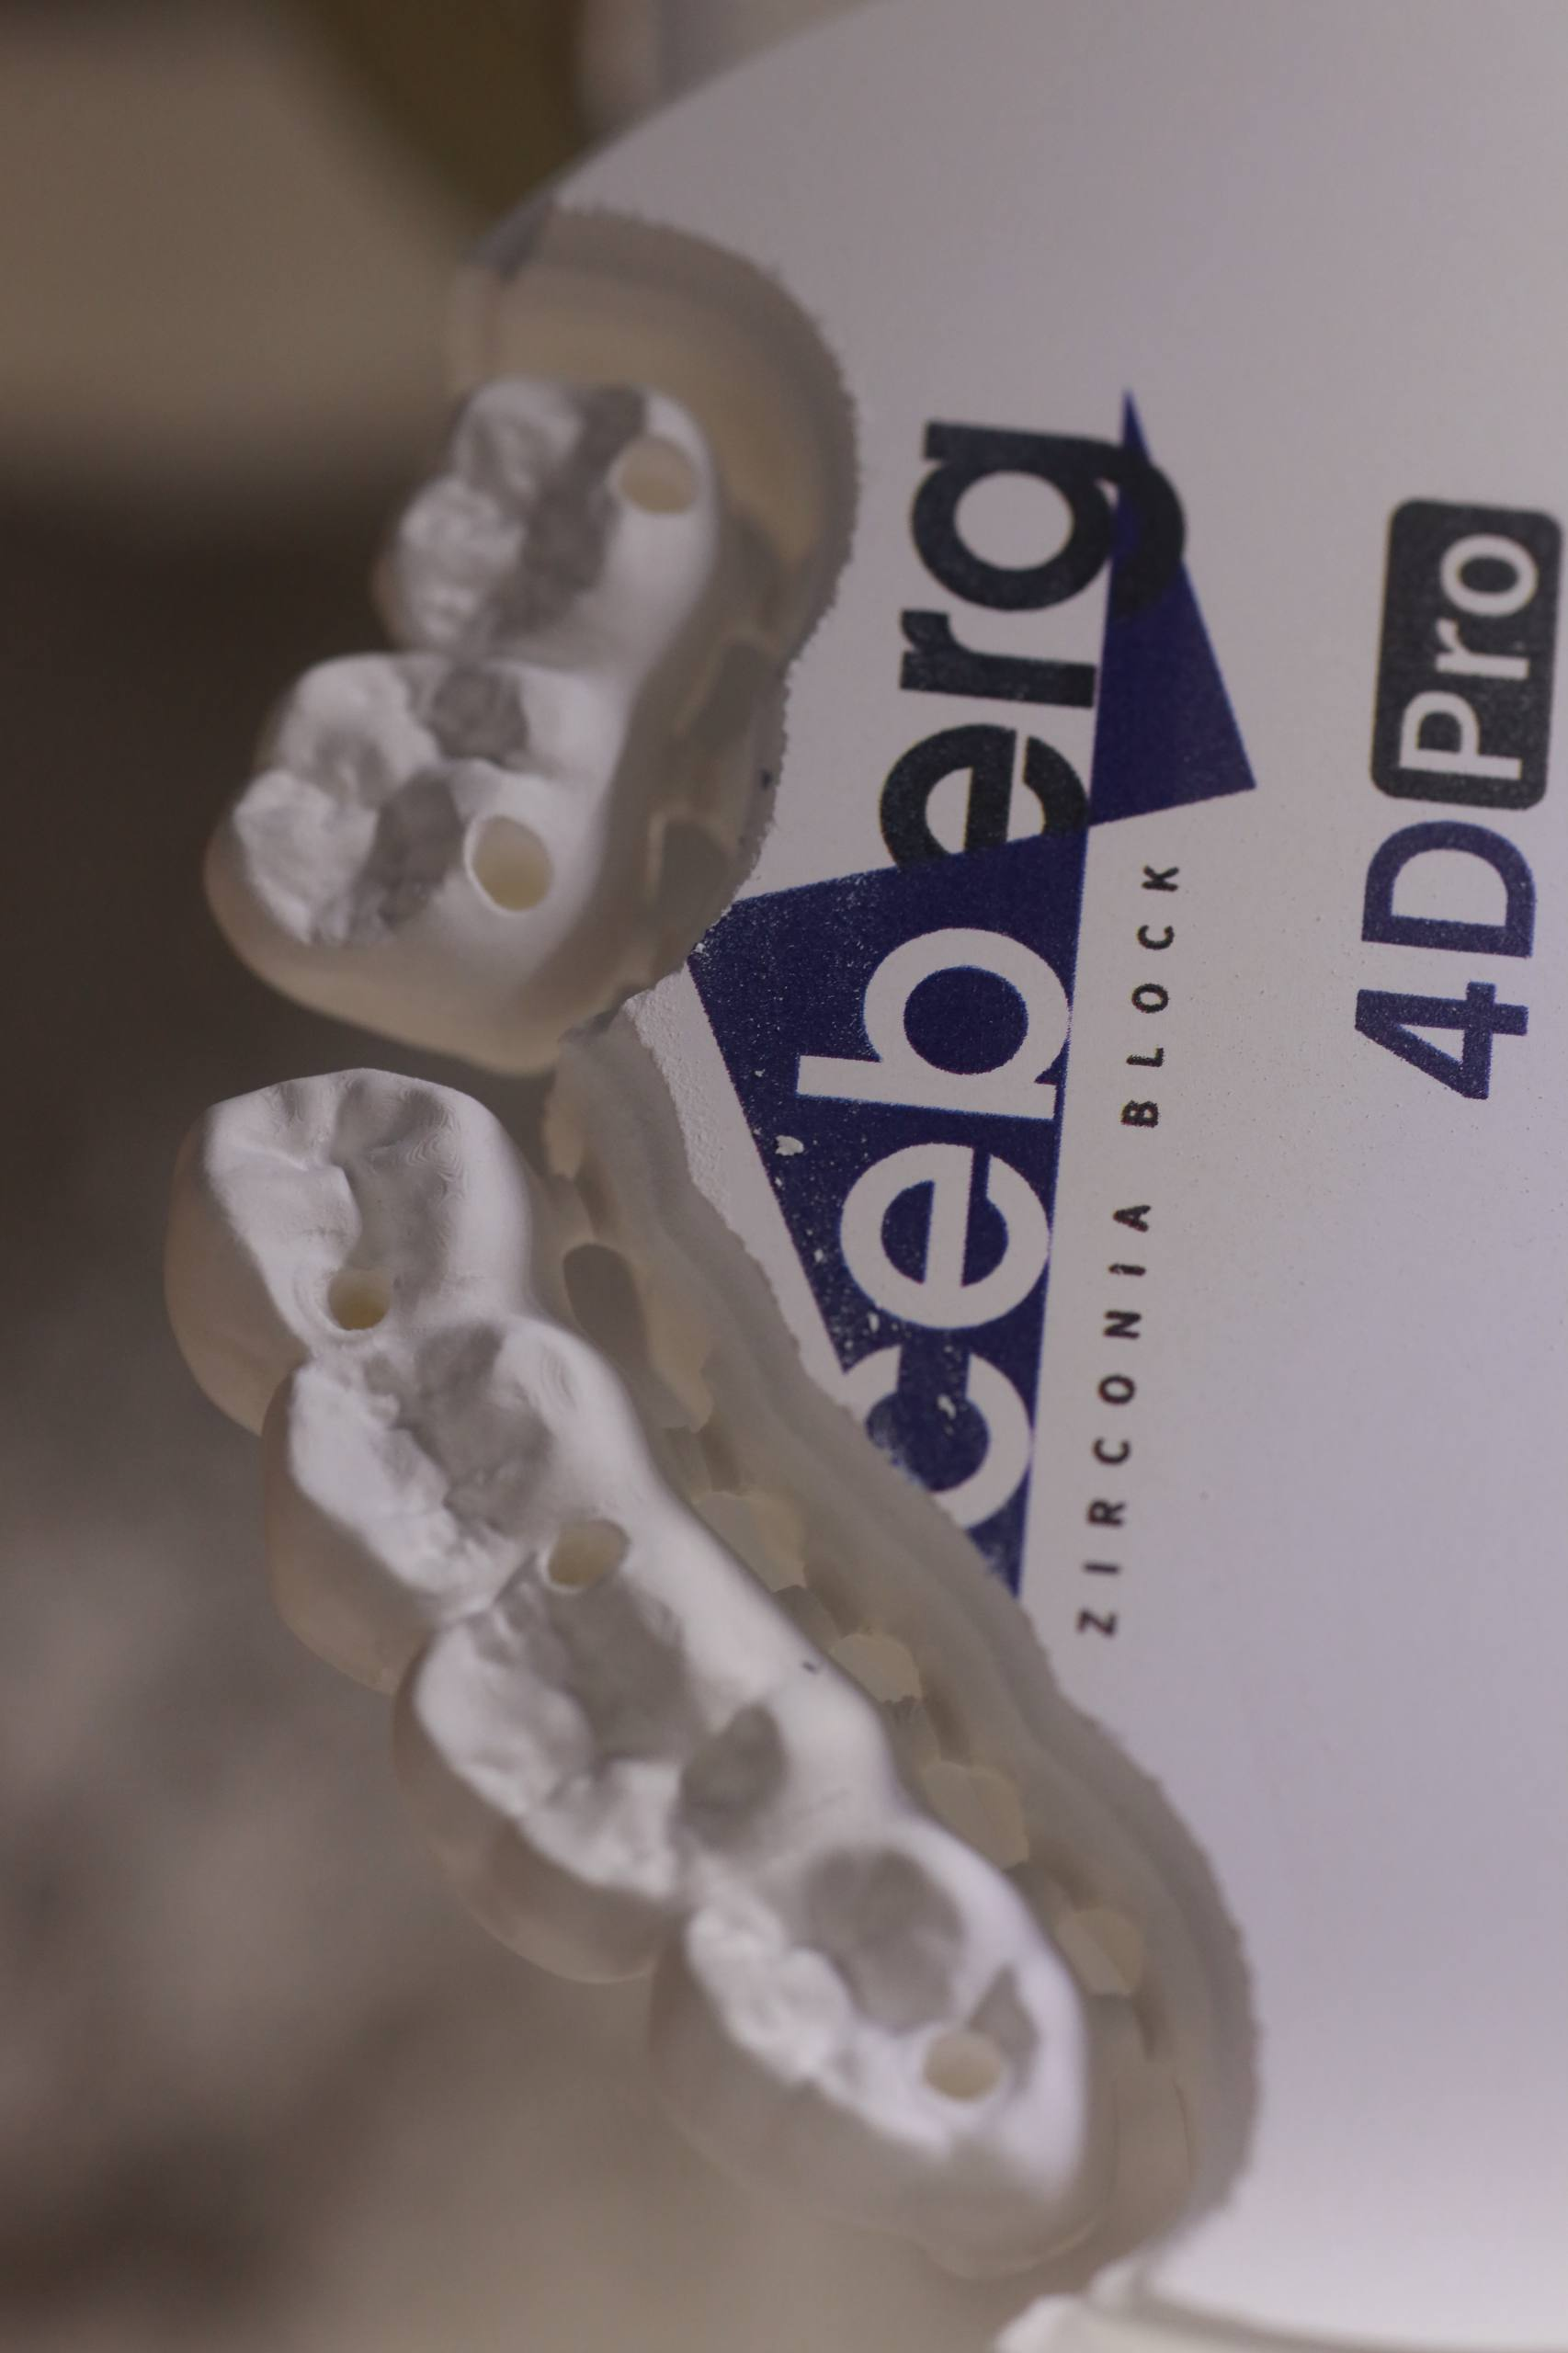
قبل إعادة طحن القالب، سجّل نوع الترميم، ودفعة المادة، وحجم القالب الخام، واستراتيجية نظام التصنيع بمساعدة الحاسوب (CAM)، ومجموعة الأدوات المستخدمة، والرسالة التي تظهر على جهاز الطحن، وما إذا كانت العطل ظهرت في وحدة واحدة فقط أم في عدة قوالب. وقد يشير وجود تاج معطّل واحد فقط إلى مشكلة في ترتيب القوالب داخل مساحة التصنيع (nesting)، أو في التصميم، أو في عيب محلي في المادة. أما تكرار العطل في مهام غير مرتبطة ببعضها البعض، فيدل غالبًا على مشاكل في أدوات الطحن السنية، أو في نظافة الجهاز، أو في معايرة الجهاز، أو في مجموعة المعايير المستخدمة غير الملائمة.
احفظ ملف نظام التصنيع بمساعدة الحاسوب (CAM) الأصلي، وصوّر القالب الخام قبل وبعد عملية الطحن السني، ما دامت سير العمل تسمح بذلك. فهذه السجلات البسيطة تساعد في كشف الأنماط الظاهرة، كما تُمكّن الفني من التمييز بين العطل الناتج عن عملية الطحن ذاتها، والعطل الذي يظهر لاحقًا أثناء عمليات التلبيد أو التبلور أو التلوين أو التشطيب.
١. الأسطح الخشنة، والتشققات، والحافات الهشّة
تُعَدُّ الجدران الخشنة، والشقوق الصغيرة عند الحواف، والمناطق الداخلية المُهترئة من أكثر الشكاوى انتشارًا في مجال الطحن السني. وغالبًا ما يبدأ سبب هذه المشكلات في التآكل أو التلوث الذي يصيب أداة الطحن. ويمكن أن يؤدي تآكل الأداة إلى انخفاض كفاءة القطع وزيادة الحرارة أو الاهتزاز في منطقة القطع. كما تشير الأدلة المنشورة في المراجع العلمية إلى أن تآكل أدوات الطحن الماسية يرتبط بتغيرات في دقة التصنيع وخشونة سطح التيجان السنية الخزفية، لذا فإن الفحص البصري للأداة يكون أكثر فائدة من الاعتماد فقط على موعد الاستبدال المخطط له.
افحص الأداة باستخدام عدسة مكبرة مناسبة للبحث عن فقدان الطلاء أو الانسداد أو انحناء جذع الأداة أو تلف حواف القطع. ثم تأكَّد من أن الأداة مثبتة بشكل صحيح وأن قابض الأداة (كوليت) أو حاملها نظيف تمامًا. فقد تبدو أداة الطحن سليمة بصريًّا، ومع ذلك تؤدي أداءً رديئًا إذا لم تُثبَّت بشكل مركزي. وإذا ظهرت المشكلة فقط في المناطق الضيقة، فراجع ما إذا كان قطر الأداة المختارة قادرًا فعليًّا على الوصول إلى الشكل الهندسي المطلوب دون إجبار البرنامج على توليد مسار أداة غير مناسب.
تؤثر أيضًا المعايير الخاصة بكل مادة. فلا تنسخ إستراتيجية الزركونيا أو البوليميثيل ميثاكريلات (PMMA) أو الراتنج أو السيراميك الزجاجي من مادة أخرى لمجرد أن القرص يناسب نفس الجهاز. واستخدم وثائق المادة والجهاز كمرجع أولي، وجرب أي تغيير في الإعدادات على حالة تحقق مناسبة.
٢. ضعف التماسك أو الهوامش المفتوحة أو التلامس الضيق
عندما تبدو الترميمة دقيقة في برنامج التصميم بمساعدة الحاسوب (CAD)، لكنها لا تثبت كما هو متوقع، فتجنب الافتراض بأن جهاز الطحن وحده هو المسؤول. وراجع أولًا معايير التصميم: مثل مسافة الأسمنت، والانزياح، والسماكة الدنيا، وتحديد الحافة، وأبعاد الموصلات؛ إذ يمكن أن تؤثر كلٌّ منها في النتيجة. وبعد ذلك، قارن اختيار المادة في البرنامج وإعداد الانكماش ورقم دفعة القرص مع القيم المقدمة لتلك المادة.
في سير عمل الزركونيا، قد تظهر مشكلة التلائم فقط بعد المرحلة الحرارية اللاحقة بسبب إعدادات التكبير أو التلبيد غير الصحيحة. وإذا بدت الوحدات ما قبل التلبيدية كبيرة جدًّا أو صغيرة جدًّا باستمرار قبل التلبيد، فتحقق من مكتبة المواد في برنامج التصنيع بالحاسوب (CAM) ومن اختيار القرص الأولي قبل تعديل قيم التعويض. أما إذا بدى الشكل ما قبل التلبيدي متناسقًا لكن التلائم النهائي يختلف، فوثِّق برنامج الفرن وأنماط التحميل ودفعة المادة لإجراء مراجعة فنية مؤهلة.
في التصنيع السني اليومي، يُعد فحص التلائم القابل للتكرار أكثر فائدة من التعديل العجول. اختر نموذج تصميم مرجعي واحدًا، وشغِّله باستخدام ملف المادة المعتمَد، ثم قِس النتيجة عند نفس نقاط الفحص. وبذلك يتحوَّل الافتراض إلى مقارنة قابلة للتتبع.
٣. وصلات مكسورة أو أجزاء فضفاضة أو ترميم ينفصل تمامًا
غالبًا ما تبدأ الكسور أثناء الطحن السني بسبب عدم كفاية الدعم. وقد يصبح الترميم غير محكم عندما لا تتناسب طريقة وضع الروابط أو سماكة الروابط أو اتجاه القرص أو استراتيجية التثبيت مع هندسته ونوع مادته. ويتطلب الحواف الرقيقة والهياكل ذات الباع الطويل اهتمامًا خاصًّا، لأن اهتزازًا بسيطًا قد يؤدي إلى حدوث شقٍّ أو عيبٍ في الحافة.
راجِع عرض الترتيب (Nesting View) بدلًا من الاقتصار على شاشة المهمة النهائية فقط. وتأكد من اتجاه الإدخال وموضع القناة التغذوية (Sprue) والمسافة بين الترmiمات والبعد عن المناطق التي يحتمل أن تتعرَّض لأحمال قصٍّ أعلى. وغالبًا ما يُبرز إرشاد برنامج التصنيع بالحاسب (CAM) الخاص بالترتيب ومسارات الأدوات العوامل المؤثرة في الدقة وكفاءة استهلاك المادة وطول عمر الأداة. والدرس العملي بسيط: فقد يتطلَّب التصميم نفسه استراتيجية مختلفة في الترتيب أو الدعم عند استخدام قرص مختلف أو سير عمل آلة مختلف.
لا تحاول تعويض الكسر المتكرر بزيادة إعدادات القطع بشكل مفرط. تأكَّد من مسار الأداة المعتمَد، وتحقَّق من ثبات القالب، وافحص غرفة الجهاز عن أيّ حطام متراكم قد يعيق التثبيت أو الحركة.
٤. عدم اتساق اتجاه التدرج اللوني أو موضع الطبقة
في الزركونيا متعددة الطبقات، قد تبدأ النتيجة غير المُرضية ظاهريًّا أثناء الطحن السني حتى لو كانت آلة الطحن قد قطعت بدقة. ويجب توجيه الترميم وفقًا لاتجاه طبقات القالب والانتقال المقصود من المنطقة العنقيّة إلى الحوافية. وقد يؤدي توجيه الترتيب الخاطئ للقالب إلى وضع منطقة حرجة في منطقة لون خاطئة، ولا يمكن تصحيح ذلك بالدقة الميكانيكية وحدها.
استخدم علامات التوجيه الخاصة بالشركة المصنِّعة والإرشادات الخاصة بتجميع المواد حسب نوعها. سجِّل قطعة التصنيع المختارة وموضعها عند تقييم مختبرٍ ما لمادة متعددة الطبقات جديدة. ويكتسب هذا الأمر أهميةً خاصةً عندما يشترك عدة مشغِّلين في نفس محطة التصنيع السني، لأن اتّباع سير عمل بصريٍّ ثابتٍ يقلِّل من الاختلافات في التفسير التي يمكن تجنُّبها.
٥. اهتراء غير متوقَّع في الأداة، أو ضجيج، أو اهتزاز، أو إنذارات من الجهاز
يجب التعامل مع الضجيج غير المعتاد أو الاهتزاز أو كسر الأدوات بشكل متكرِّر أو الإنذارات على أنها إشارات صيانة، وليس كسببٍ لتشغيل مهمة إنتاجية أخرى على الجهاز. أزل الحطام المفكَّك وفقًا لتعليمات الجهاز، وافحص الأداة وحاملها، واستعرض سجلّ الإنذارات. وتأكَّد من أن الأداة الصحيحة مُعيَّنة في برنامج التصنيع بمساعدة الحاسوب (CAM) ومُركَّبة فعليًّا في المجلة.
إذا استمرت الحالة بعد إجراء الفاحص المُصرَّح له للفحوصات المسموحة، فعليك إيقاف تلك الآلة مؤقتًا والاتصال بدعم الخدمة المؤهل. وقد تتطلب أعمال المغزل، والمحاور، وأجهزة الاستشعار، والأنظمة الهوائية، والمعايرة إجراءات تتجاوز الصيانة المخبرية الروتينية. كما أن مواصلة عمليات الطحن السني مع وجود عطل ميكانيكي غير مفسَّر قد يؤدي إلى نتائج غير متسقة ويجعل تحديد السبب الأصلي أكثر صعوبة.
قائمة مراجعة يومية قصيرة للطحن السني
- تأكد من تطابق الحالة والمادة وحجم القرص والملف الرقمي للمادة في برنامج التصنيع بالكمبيوتر.
- افحص البراشيم المخصصة وأماكن تثبيت الأدوات ومنطقة تثبيت القرص.
- راجع اتجاه الترتيب والتدعيمات وإمكانية وصول المسار الأداوي قبل التشغيل.
- أزل الغبار والشظايا باستخدام طريقة التنظيف المعتمدة لمعدات التشغيل.
- سجِّل العيوب المتكررة حسب نوع المادة ومجموعة الأدوات والمشغل والآلة.
- ارفع حالات الاهتزاز المتكرر أو الإنذارات أو الشواغل المتعلقة بالمعايرة إلى دعم فني مؤهل.
حوِّل مشاكل الطحن السني المتكررة إلى عملية مستقرة
يكون الطحن اليومي للأسنان أكثر استقرارًا عندما ينظر المختبر إلى الجهاز والمواد ومكتبة برنامج التصنيع بمساعدة الحاسوب (CAM) والأدوات والفرن كنظامٍ واحد. ابدأ بالعرض السريري، وتحقق من أبسط الأسباب الفيزيائية، وقارن الإعدادات مع الوثائق المعتمدة، وقم بتغييرٍ محكومٍ واحدٍ فقط في كل مرة. ولا يضمن هذا النهج أن تتصرف جميع الحالات بشكلٍ متطابق، لكنه يوفّر للفنيين طريقًا أوضح من العيب المرئي إلى الفحص التالي الذي يمكن تبريره.
أما بالنسبة للمختبرات التي تضيف مواد جديدة أو تحدّث معداتها، فعليها الاحتفاظ ببطاقات معايير المواد وسجلات عمر الأدوات وحالات التحقق مع وثائق الجهاز. ويُسرّع الإعداد الموثّق عملية استكشاف أخطاء الطحن السني في المستقبل، ويوفّر لجميع المشغلين نفس نقطة البداية.

