
 EN


Milyen gyakori problémák merülnek fel a napi fogászati marási műveletek során
A napi fogszoborfúrás előre láthatónak tűnhet, amíg egy restauráció durva felülettel, nyitott margóval, váratlan töréssel vagy a tervezéstől eltérő illeszkedéssel nem jelenik meg. Egy CAD/CAM laborban a hasznos reakció nem az, hogy egyszerre minden beállítást megváltoztatunk. Tekintsük a fogszoborfúrást összefüggő munkafolyamatként: a tervezés, a szabászat (nesting), az alapanyag tömb, a vágószerszám, a szerszámtartó, a gép állapota és a poszt-fúrási folyamat mindegyike befolyásolja az eredményt.
Egy technikus szemszögéből a leggyorsabb módja annak, hogy izoláljunk egy fogszoborfúrási problémát, az, ha a látható tünettel kezdünk, összehasonlítjuk egy ismert jó esettel, és egyszerre csak egy ellenőrzött változót módosítunk. Ez az útmutató a napi fogszoborfúrásban gyakran előforduló problémákat és egy szigorúan szabályozott módszert mutat be a vizsgálatukra.
Kezdjük egy tünetalapú fogszoborfúrási ellenőrzéssel
A fogadókészülék újrafeldolgozása előtt rögzítse a restaurációs típust, az anyagköteg számát, a nyersdarab méretét, a CAM-stratégiát, az eszközök készletét, a gép üzenetét, valamint azt, hogy a hiba egyetlen egységen vagy több darabon is megjelent-e. Egyetlen hibás korona gyakran a darabok elhelyezésére, a tervezésre vagy egy helyi anyagproblémára utal. Az egymástól független feladatokon ismétlődő hibák gyakrabban a fogászati marószerszámokra, a gép tisztaságára, kalibrálására vagy egy alkalmatlan paraméterkészletre utalnak.
Őrizze meg az eredeti CAM-fájlt, és amennyiben a munkafolyamat ezt lehetővé teszi, készítsen fényképet a nyersdarabról a fogászati marás előtt és után is. Ez a kis dokumentáció segít a minták felismerésében. Emellett segít a technikusnak elkülöníteni a marás során keletkezett problémát a későbbi hibáktól, például a szinterelésből, kristályosításból, festésből vagy a befejező műveletekből származó problémáktól.
1. Durva felületek, repedések és törékeny szélek
A durva falak, a peremeken kis repedések és a szabálytalan belső felületek a fogászati marás leggyakoribb panaszai közé tartoznak. A kopott vagy szennyeződött fúrószerszám gyakran a probléma kiindulási pontja. A szerszám kopása csökkentheti a vágási hatékonyságot, és növelheti a hőmérsékletet vagy rezgést a vágási zónában. Közzétett áttekintéses tanulmányok is összefüggést mutatnak a gyémántfúrók kopásával és a fogászati kerámiarögzítések pontosságának, illetve felületi érdességének változásával, ezért a szerszám vizuális ellenőrzése hasznosabb, mint kizárólag egy előre meghatározott cseredátumra támaszkodni.
Ellenőrizze a szerszámot megfelelő nagyítás mellett a bevonat elvesztése, eltömődés, meghajlott szár vagy sérült vágóélek szempontjából. Ezután ellenőrizze, hogy a szerszám megfelelően ül-e, és hogy a fogó vagy tartó tiszta-e. Egy látszólag elfogadható fúrószerszám is rosszul viselkedhet, ha nem koncentrikusan van befogva. Ha a probléma csak keskeny területeken jelentkezik, vizsgálja át, hogy a kiválasztott szerszámátmérő fizikailag elérheti-e az adott geometriát anélkül, hogy kényszerítene egy alkalmatlan marási pályát.
Az anyagspecifikus paraméterek is fontosak. Ne másolja át egy cirkónia-, PMMA-, műgyanta- vagy üvegkerámia-stratégiát más anyagból csupán azért, mert a nyersdarab ugyanolyan gépre illeszkedik. Használja az anyag- és gépdokumentációt elsődleges forrásként, és minden beállításváltoztatást próbáljon ki egy megfelelő ellenőrzési esetben.
2. Rossz illeszkedés, nyitott margók vagy túl szoros érintkezés
Amikor egy restauráció CAD-ben pontosnak tűnik, de nem ül fel várt módon, ne feltételezze automatikusan, hogy a marógép egyedül felelős. Először tekintse át a tervezési paramétereket: a cementrést, az eltolást, a minimális vastagságot, a margó meghatározását és a kapcsolódási elemek méreteit – mindezek befolyásolhatják az eredményt. Ezután hasonlítsa össze a szoftverben kiválasztott anyagot, a zsugorodási beállítást és a nyersdarab tételszámát az adott anyaghoz megadott értékekkel.
A cirkónia feldolgozási folyamatoknál egy helytelen nagyítási vagy szinterelési beállítás csak a későbbi hőkezelési szakasz után jelenhet meg illeszkedési problémaként. Ha az előszinterelt egységek rendszeresen túl nagyok vagy túl kicsik az előszinterelés előtt, ellenőrizze a CAM anyagkönyvtárat és a nyersanyag-kiválasztást, mielőtt módosítaná a kompenzációs értékeket. Ha az előszinterelt forma konzisztensnek tűnik, de a végső illeszkedés változó, dokumentálja a kemence programját, a betöltési mintát és az anyag tételszámát a szakképzett műszaki felülvizsgálat céljából.
A napi fogászati marás során egy ismételhető illeszkedés-ellenőrzés hasznosabb, mint egy kapkodott beállítás. Válasszon ki egy referencia tervezetet, futtassa le az engedélyezett anyagprofil szerint, és mérje meg az eredményt ugyanazon ellenőrzési pontokon. Ez átalakítja a feltételezést nyomon követhető összehasonlítássá.
3. Törött csatlakozók, laza alkatrészek vagy olyan restauráció, amely szabadon leválik
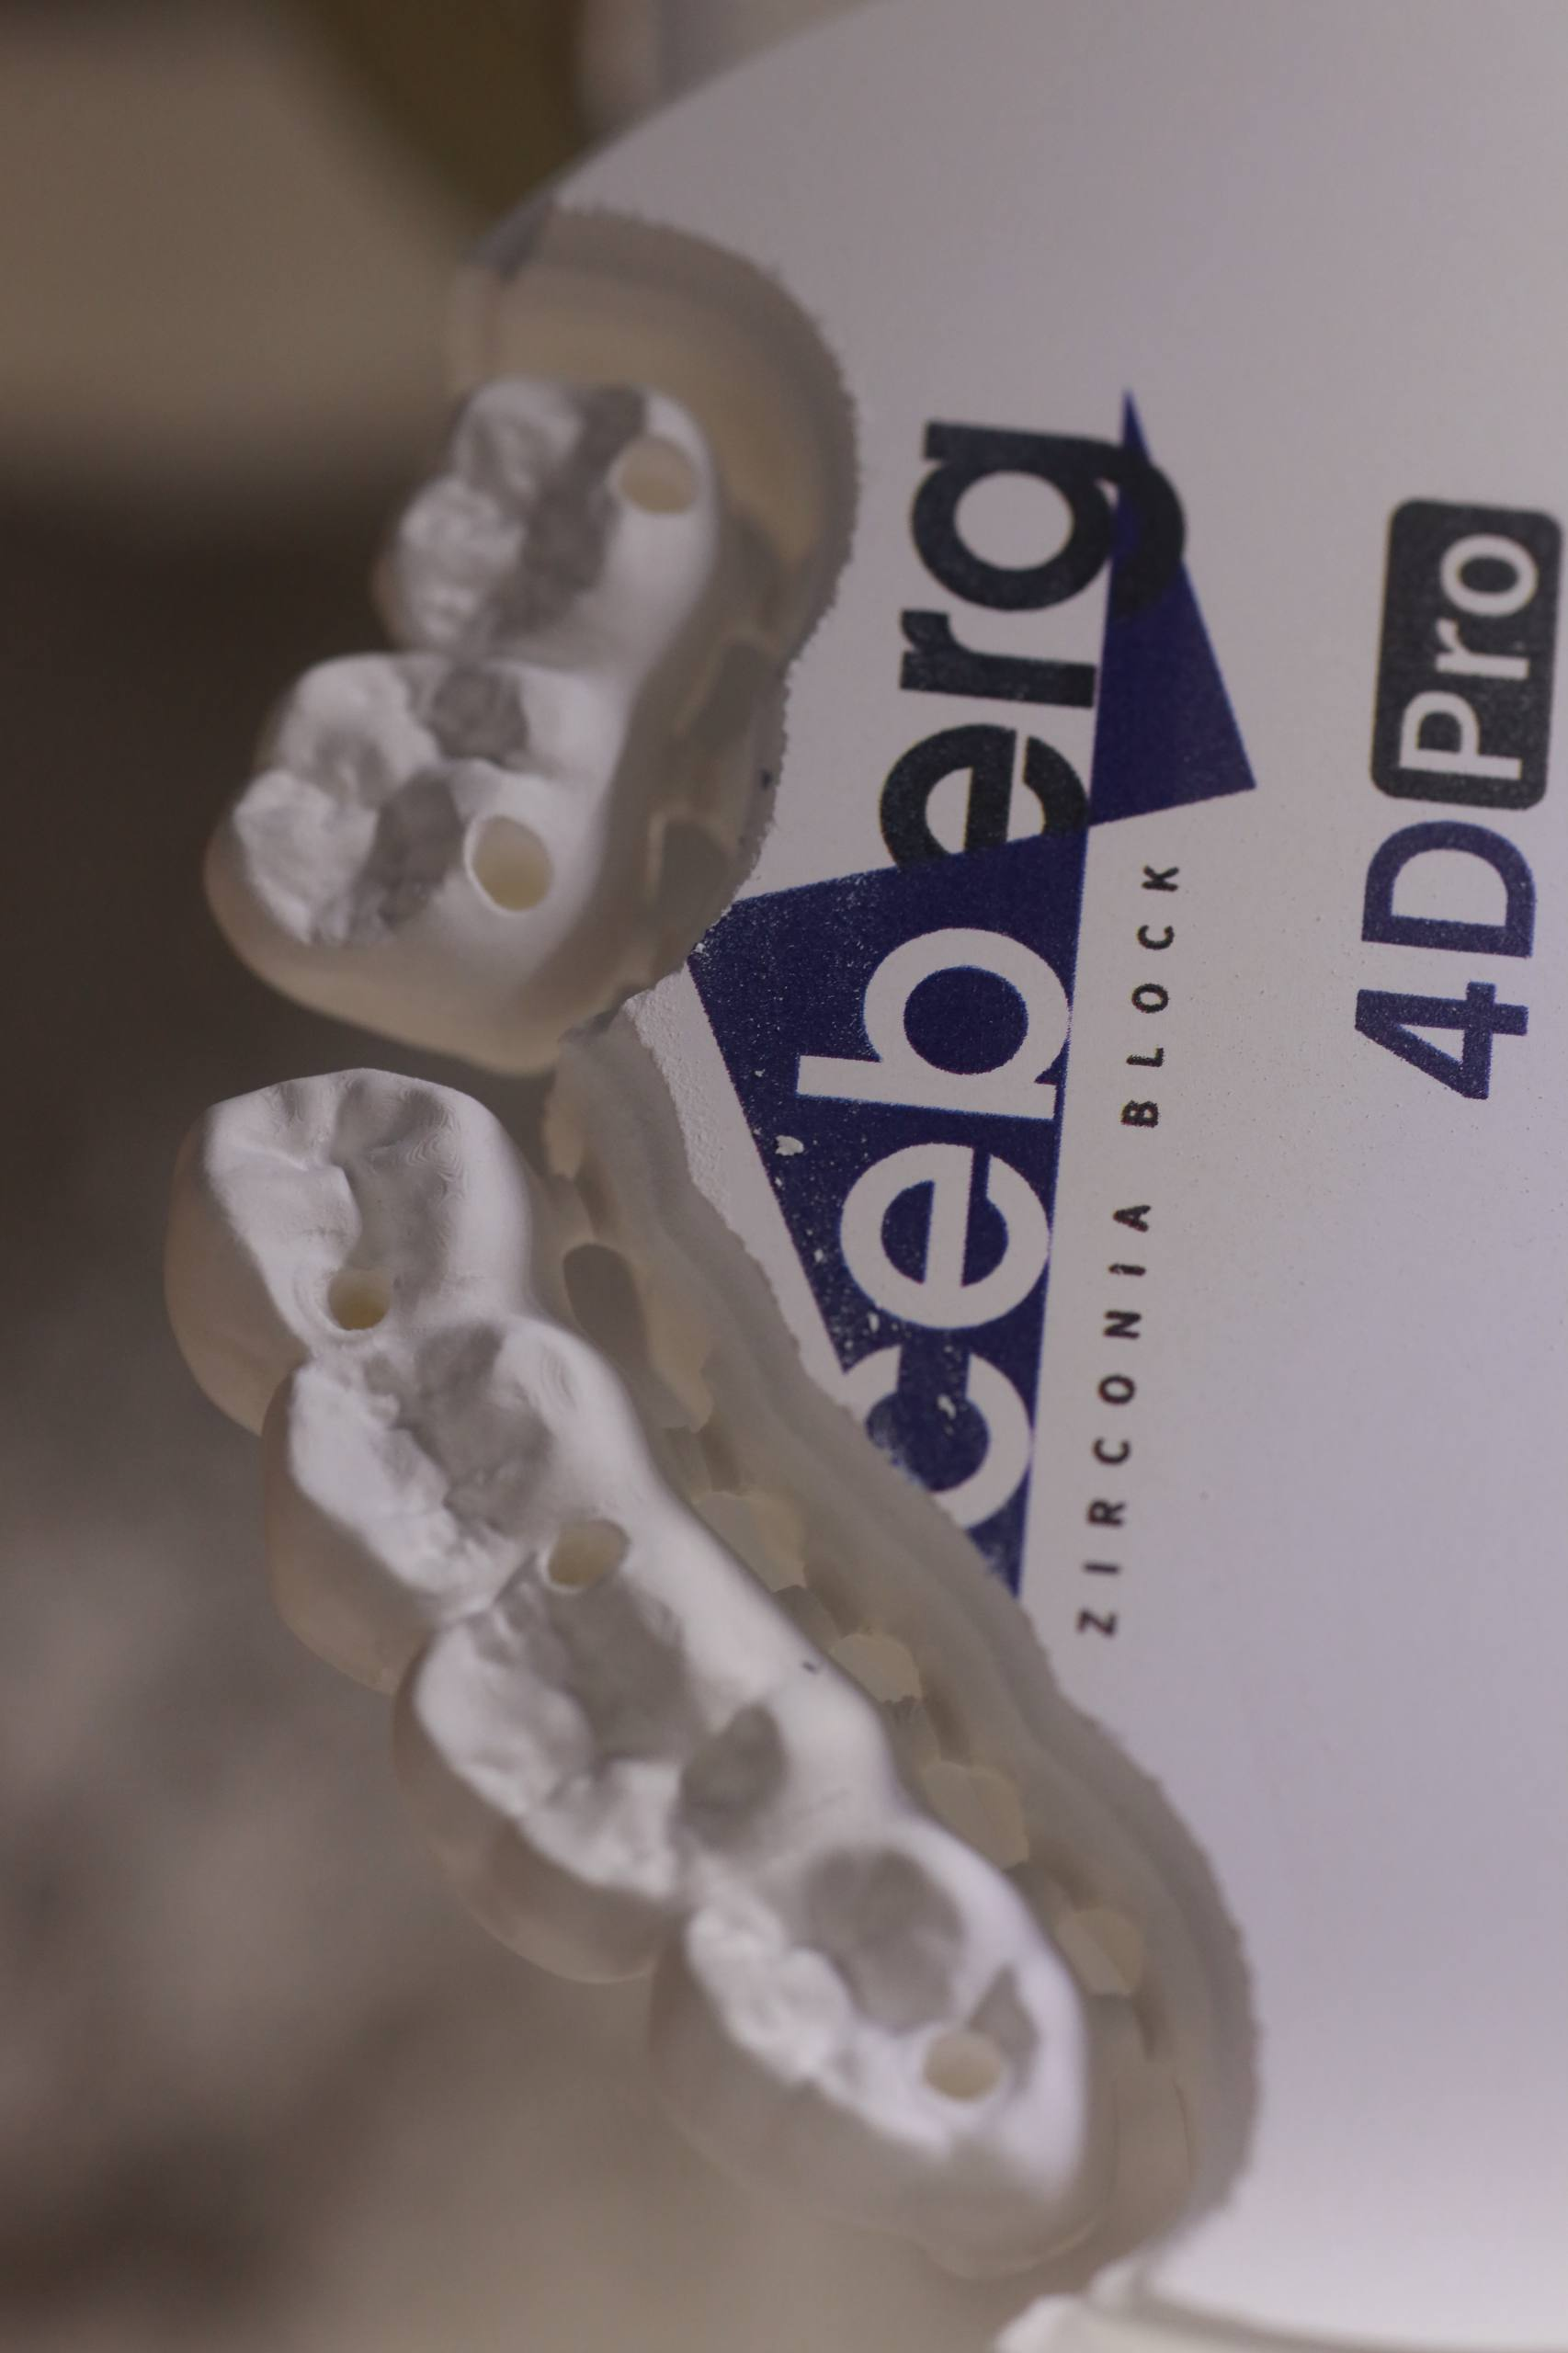
A fogászati marás során fellépő törések gyakran a megfelelő támasztás hiányából erednek. Egy restauráció akkor lazulhat meg, ha a kapcsolódási pontok elhelyezése, vastagsága, az alapanyag orientációja vagy a rögzítési stratégia nem illeszkedik a geometriájához és anyagához. Különös figyelmet érdemelnek a vékony margók és hosszú fesztávú szerkezetek, mivel egy kis rezgés is törést vagy széldarabolódást eredményezhet.
Nézze át inkább a beillesztési nézetet, mint csupán a végleges feladat képernyőjét. Erősítse meg az implantálási irányt, a befolyócsatorna elhelyezését, a restaurációk távolságát egymástól, valamint azoknak a területeknek a távolságát, amelyek nagyobb vágóterhelésnek lesznek kitéve. A CAM beillesztési és vágási útvonal-iránymutatás gyakran az orientációt és a vágási útvonal-tervezést azonosítja pontossági, anyagfelhasználási és szerszámkor-érzékenységi tényezőként. A gyakorlati tanulság egyszerű: ugyanaz a tervezés más alapanyagban vagy más gépi munkafolyamatban eltérő elhelyezést vagy támasztási stratégiát igényelhet.
Ne próbálja meg a gyakori törések kiküszöbölését a vágási beállítások túlzott növelésével. Erősítse meg a jóváhagyott vágási útvonalat, ellenőrizze a nyersanyag rögzítését, és vizsgálja meg a gépkamrát a befogást vagy a mozgást zavaró lerakódott szennyeződések jelenléte után.
4. Inkonzisztens árnyalatirány vagy réteghelyzet
Többrétegű cirkóniánál egy látványosan elégedetlenítő eredmény akkor is kezdődhet a fogászati marás során, ha a gép pontosan vágott. A restaurációt úgy kell orientálni, hogy az illeszkedjen a nyersanyag rétegeinek irányához és a tervezett nyaki–vágófelületi átmenethez. Helytelen elhelyezési irány esetén egy kritikus terület rossz színzónába kerülhet, amit kizárólag a mechanikai pontosság nem tud kijavítani.
Használja a gyártó által megadott tájékozódási jelöléseket és az anyaghoz specifikus elhelyezési útmutatást. Rögzítse a kiválasztott nyersdarabot és annak elhelyezését, amikor egy labor új többrétegű anyagot értékel. Ez különösen fontos akkor, ha több munkavállaló osztozik ugyanazon fogászati maróállomáson, mivel egy egységes vizuális munkafolyamat csökkenti a kerülhető értelmezési eltéréseket.
5. Váratlan szerszámkopás, zaj, rezgés vagy gépalarmok
A szokatlan zaj, rezgés, ismétlődő szerszámeltörés vagy alarmok karbantartási jelzésként értelmezendők, nem pedig indokként arra, hogy további gyártási feladatot erőltessenek a gépen keresztül. Távolítsa el a laza szennyeződéseket a berendezés utasításai szerint, ellenőrizze a szerszámot és a szerszámtartót, valamint tekintse át az alarmnaplót. Győződjön meg arról, hogy a CAM-ben a megfelelő szerszám van kijelölve, és ténylegesen be van helyezve a szerszámtárba.
Ha a hiba továbbra is fennáll az engedélyezett kezelő általi ellenőrzések után, állítsa le ezt a gépet, és lépjen kapcsolatba a szakképzett szerviztámogatással. A forgószár, tengelyek, érzékelők, nehezített levegős rendszerek és kalibrációs munkák gyakran speciális eljárásokat igényelnek, amelyek túlmutatnak a szokásos laboratóriumi karbantartáson. A fogászati marás folytatása magyarázat nélküli mechanikai hiba esetén egyenetlen kimenetet eredményezhet, és nehezebbé teheti az eredeti ok azonosítását.
Rövid napi fogászati marási ellenőrzőlista
- Ellenőrizze, hogy a fogászati eset, az anyag, a nyersdarab mérete és a CAM-anyagprofil egyeznek-e.
- Vizsgálja meg a kijelölt marószerszámokat, szerszámtartókat és a nyersdarab rögzítési területét.
- Tekintse át a beillesztés irányát, a támaszokat és a szerszámpálya hozzáférését a megmunkálás előtt.
- Távolítsa el a port és a forgácsot a berendezéshez jóváhagyott tisztítási módszerrel.
- Jegyezze fel az ismétlődő hibákat anyag, szerszámkészlet, kezelő és gép szerint.
- Juttassa el a folyamatos rezgést, riasztásokat vagy kalibrációs problémákat a szakképzett támogatáshoz.
Alakítsa át az ismétlődő fogászati marási problémákat stabil folyamattá
A napi fogszabályozó megmunkálás stabilabb, ha a labor a gépet, az anyagot, a CAM-könyvtárat, a szerszámokat és a kemence folyamatát egyetlen rendszerként kezeli. Kezdje a tünettel, ellenőrizze a legegyszerűbb fizikai okokat, hasonlítsa össze a beállításokat az elfogadott dokumentációval, és egyszerre csak egy ellenőrzött változtatást hajtson végre. Ez a módszer nem garantálja, hogy minden eset azonosan viselkedik, de segít a technikusoknak egy látható hibából egy megbízható következő ellenőrzési lépéshez jutni.
A laboroknak, amelyek új anyagokat vezetnek be vagy frissítik a felszerelésüket, az anyagparaméter-kártyákat, a szerszámkopás-nyilvántartásokat és az ellenőrzési eseteket a gép dokumentációjával együtt kell tárolniuk. Egy dokumentált beállítás gyorsabbá teszi a jövőbeni fogszabályozó megmunkálási hibaelhárítást, és minden működtető számára ugyanazt a kiindulási pontot biztosítja.

