
 EN


Hva vanlige problemer oppstår i daglig tannmilling?
Daglig tannmilling kan virke forutsigbar inntil en restaurasjon dukker opp med en ru overflate, en åpen margin, en uventet bruddflate eller en passform som ikke samsvarer med designet. I et CAD/CAM-laboratorium er det nyttigste svaret ikke å endre alle innstillingene på én gang. Se på tannmilling som en sammenkoblet arbeidsflyt: designet, nesting, materialeblank, verktøy, spennfeste, maskintilstand og post-milling-prosessen påvirker alle resultatet.
Fra en teknikers ståsted er den raskeste måten å isolere et problem med tannmilling å starte med det synlige symptomet, sammenligne det med et kjent godt tilfelle og endre én bekreftet variabel om gangen. Denne veiledningen beskriver de problemene som ofte gjentar seg i daglig tannmilling og en systematisk måte å undersøke dem på.
Start med en symptombasert sjekk av tannmilling
Før en kase blir fraset på nytt, registrer restaurasjonstypen, materialebatchen, blankstørrelsen, CAM-strategien, verktøysettet, maskinmeldingen og om feilen oppsto på én enhet eller på flere kaser. En enkelt defekt krone kan tyde på nestingsproblemer, designfeil eller et lokalt materiellproblem. Gjentatte feil på uavhengige oppgaver peker oftere på tannfraseverktøy, maskinrens, kalibrering eller en uegnede parameterinnstilling.
Behold den opprinnelige CAM-filen og, der arbeidsflyten tillater det, ta bilder av blanken før og etter tannfrasing. Denne lille registreringen gjør mønstre synlige. Den hjelper også en tekniker med å skille mellom et problem som oppsto under frasingen og et senere problem under sintring, krystallisering, farging eller finishing.
1. Ru overflater, sprekking og skjøre marginer
Ruhme vegger, små sprekker ved kantene og ujevne indre områder er blant de mest vanlige klagene knyttet til tannmedisinsk fresing. Et slitt eller forurenet fræsverktøy er ofte utgangspunktet. Slitasje på verktøyet kan redusere skjæreeffektiviteten og øke varme- eller vibrasjonsnivået i skjæresonen. Publiserte oversiktsstudier knytter også slitasje på diamantfræser til endringer i nøyaktigheten og overflatestrukturen til tannmedisinske keramiske restaurasjoner, så en visuell inspeksjon av verktøyet er mer nyttig enn å kun stole på en planlagt utskiftingsdato.
Insperer verktøyet under passende forstørrelse for tap av belegg, tilstopping, buede skaft eller skadede skjærekanter. Sjekk deretter at verktøyet sitter riktig og at klosetten eller holderen er ren. Et fræsverktøy som ser akseptabelt ut, kan likevel oppføre seg dårlig dersom det ikke er spent inn sentrisk. Dersom problemet bare oppstår i smale områder, vurder om den valgte verktøyets diameter fysisk kan nå geometrien uten å tvinge en uegnede verktøybane.
Materialspesifikke parametere er også viktige. Kopier ikke en strategi for zirkonia, PMMA, harpiks eller glasskeramikk fra et annet materiale bare fordi blanken passer i samme maskin. Bruk dokumentasjonen for materialet og maskinen som første referanse, og test alle innstillingendringer på en passende verifikasjonskase.
2. Dårlig passform, åpne marginer eller for stramme kontakter
Når en restaurasjon ser nøyaktig ut i CAD, men ikke sitter som forventet, unngå å anta at fresemaskinen alene er ansvarlig. Gjennomgå først designparametrene: sementavstand, offset, minimumstykkelse, marginals definisjon og tilkoblingsdimensjoner kan alle påvirke resultatet. Deretter sammenlign programvarens materialevalg, krympningsinnstilling og blank-parti med de verdiene som er oppgitt for det aktuelle materialet.
For zirkoniaarbeidsflyter kan en feilaktig forstørrelse eller sintringsinnstilling føre til passformproblemer som først blir synlige etter den senere termiske fasen. Hvis forsintrerte enheter konsekvent ser for store eller for små ut før sintring, bekreft CAM-materialbiblioteket og blankvalget før du endrer kompensasjonsverdier. Hvis forsintrert form ser konsekvent ut, men den endelige passformen varierer, dokumenter ovnprogrammet, lastemønsteret og materialbatchen for kvalifisert teknisk gjennomgang.
I daglig tannmilling er en gjentakbar passformkontroll mer nyttig enn en hastig justering. Velg ett referansedesign, kjør det med den godkjente materialprofilen og mål resultatet ved de samme kontrollpunktene. Dette gjør en antagelse om til en sporbare sammenligning.
3. Knuste koblinger, løse deler eller en restaurasjon som løsner seg
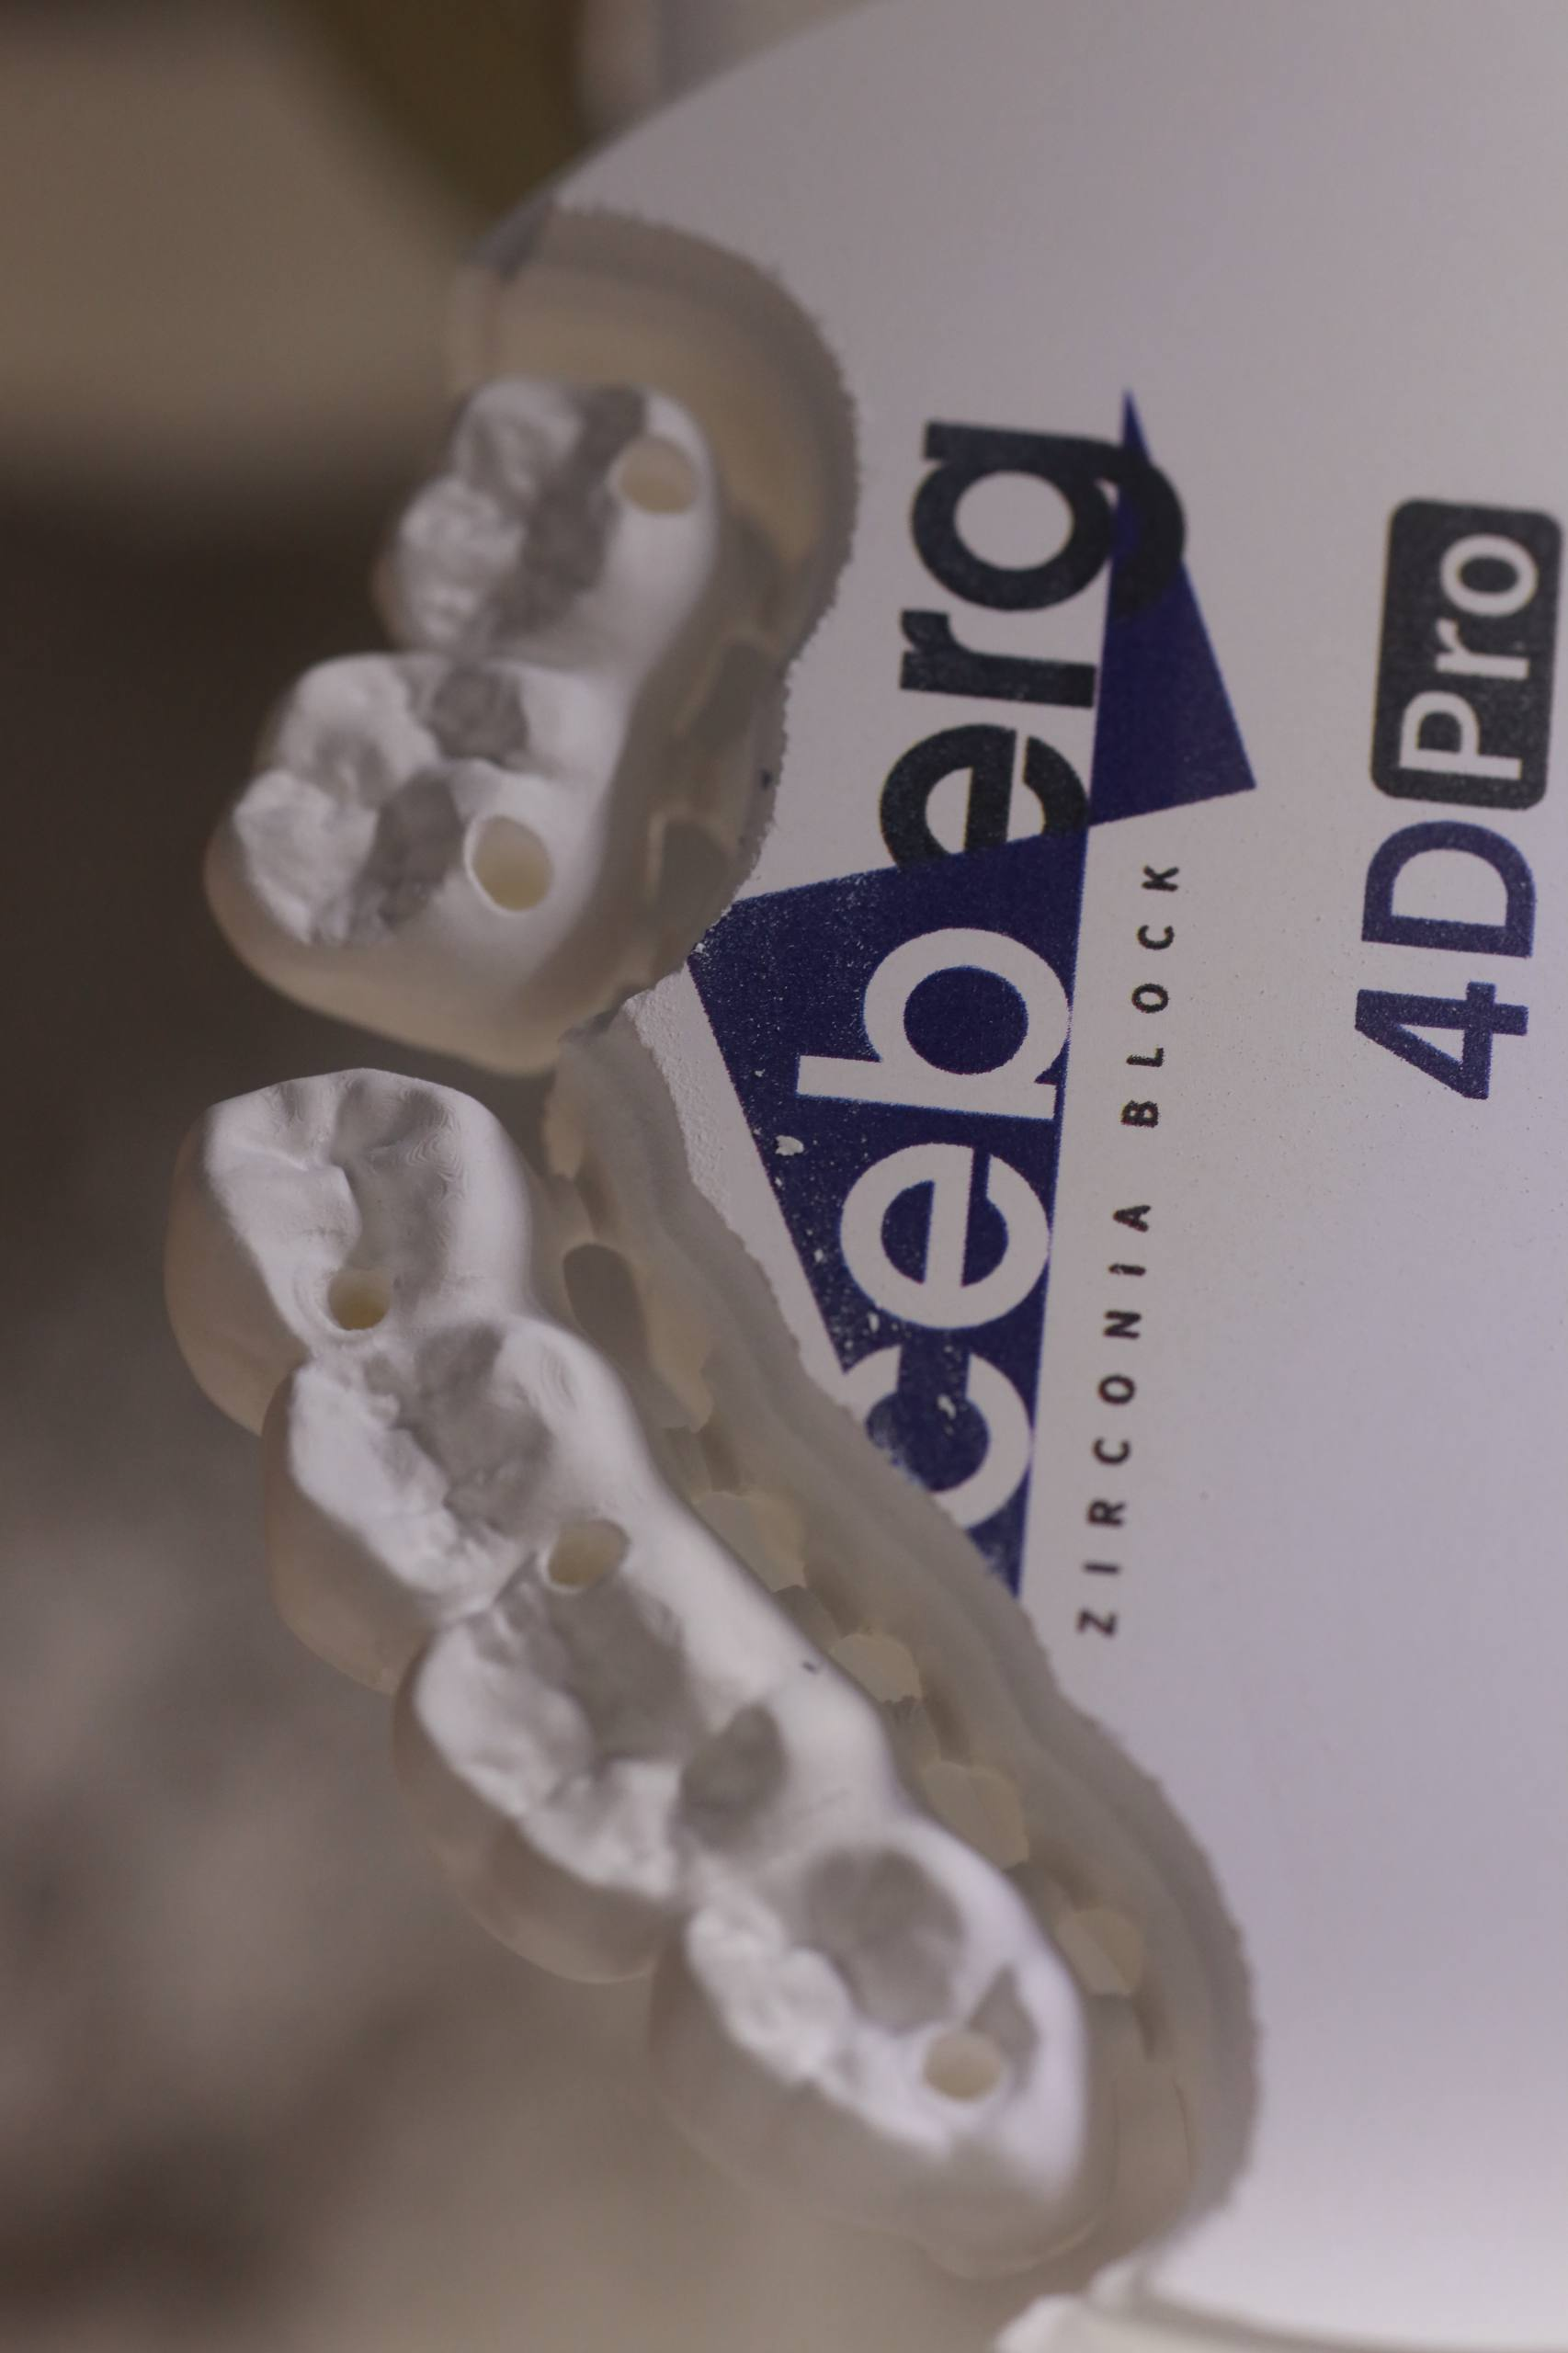
Brudd under tannmilling starter ofte med utilstrekkelig støtte. En restaurasjon kan løsne dersom plasseringen av forbindelsesdeler, tykkelsen på forbindelsesdelene, orienteringen av blanken eller fastspenningsstrategien ikke passer til geometrien og materialet. Tynne randsoner og strukturer med lange spenn må behandles spesielt nøye, fordi en liten mengde vibrasjon kan føre til brudd eller kantfeil.
Gjennomgå nestingsvisningen i stedet for bare den endelige jobbskjermen. Bekreft innsettingsretningen, sprue-plasseringen, avstanden mellom restaurasjonene og avstanden fra områder som sannsynligvis vil utsettes for høyere skjærelaster. CAM-nesting og verktøybaneguidance identifiserer vanligvis orientering og verktøybaneplanlegging som faktorer som påvirker nøyaktighet, materialbruk og verktøylevetid. Den praktiske læren er enkel: samme design kan kreve en annen plassering eller støttestrategi i en annen blank eller maskinarbeidsflyt.
Ikke prøv å kompensere for gjentatt brudd ved å øke skjærestillinger kraftig. Bekreft den godkjente verktøybanen, kontroller blankholdet og inspiser maskinkammeret for akkumulert søppel som kan påvirke spenning eller bevegelse.
4. Ulike skygge-retninger eller lag-posisjoner
For flerlags-zirkonia kan et visuelt misfornøyende resultat begynne allerede under tannmilling, selv om maskinen har skåret nøyaktig. Restaurasjonen må orienteres i henhold til blankens lag-retning og den tenkte overgangen fra servikal til insisal. En feil nestingsretning kan plassere et kritisk område i feil fargeområde, noe som ikke kan rettes opp kun ved mekanisk nøyaktighet.
Bruk produsentens orienteringsmerker og materialebestemt nestingveiledning. Registrer det valgte blankstykke og plasseringen når et laboratorium vurderer et nytt flerlagsmateriale. Dette er spesielt viktig når flere operatører deler samme tannmillingstasjon, fordi en konsekvent visuell arbeidsflyt reduserer unødvendige tolkningsforskjeller.
5. Uventet verktøyslitasje, støy, vibrasjon eller maskinalarmer
Uvanlig støy, vibrasjon, gjentatt verktøybrudd eller alarmer bør behandles som et vedlikeholdsvarsel, ikke som en grunn til å kjøre en ny produksjonsjobb gjennom maskinen. Fjern løse rester i henhold til utstyrsinstruksjonene, inspiser verktøyet og holderen, og gjennomgå alarmloggen. Sjekk at riktig verktøy er tildelt i CAM-programvaren og faktisk installert i magasinet.
Hvis tilstanden vedvarer etter at autoriserte operatører har utført kontrollene, må du sette maskinen på pause og kontakte kvalifisert servicestøtte. Arbeid med spindel, akser, sensorer, pneumatiske systemer og kalibrering kan kreve prosedyrer som går utover vanlig laboratorievedlikehold. Å fortsette tannmilling mens en uforklarlig mekanisk feil fortsatt er til stede, kan føre til inkonsekvent produksjon og gjøre det vanskeligere å identifisere den opprinnelige årsaken.
En kort daglig sjekkliste for tannmilling
- Bekreft at kasus, materiale, blankstørrelse og CAM-materieprofil stemmer overens.
- Inspeer de tildelte fræsene, verktøyholderne og området for blankfesting.
- Gjennomgå nestingsretning, støtter og verktøybanetilgang før bearbeiding.
- Fjern støv og spon ved hjelp av rengjøringsmetoden som er godkjent for utstyret.
- Registrer gjentatte feil etter materiale, verktøysett, operatør og maskin.
- Eskaler vedvarende vibrasjoner, alarmer eller kalibreringsproblemer til kvalifisert støtte.
Gjør gjentatte tannmillingproblemer om til en stabil prosess
Daglig tann-teknisk fresing er mer stabil når laboratoriet betrakter maskinen, materialet, CAM-biblioteket, verktøyene og ovnens arbeidsflyt som ett system. Start med symptomet, bekreft de enkleste fysiske årsakene, sammenlikn innstillingene med den godkjente dokumentasjonen og gjør bare én kontrollert endring om gangen. Denne tilnærmingen garanterer ikke at alle tilfeller oppfører seg identisk, men gir teknikere en klarere vei fra en synlig feil til en forsvarlig neste sjekk.
For laboratorier som legger til nye materialer eller oppdaterer utstyr, bør materialeparameterkort, verktøybrukshistorikk og verifikasjonsmønstre lagres sammen med maskindokumentasjonen. En dokumentert oppsett gjør fremtidig feilsøking ved tann-teknisk fresing raskere og gir alle operatører samme utgangspunkt.

