
 EN


Როგორი საერთო პრობლემები წარმოიქმნება ყოველდღიურ სტომატოლოგიურ მილინგ პროცესში
Ყოველდღიური სტომატოლოგიური ფრეზერების გამოყენება შეიძლება ჩანდეს წინასწარ განსაზღვრული, სანამ რესტავრაცია არ გამოვა ხელოვნური ზედაპირით, გახსნილი საზღვრით, უცნობური გატეხილებით ან დიზაინს არ შემთხვევად მორგებით. CAD/CAM ლაბორატორიაში სასარგებლო რეაქცია არ არის ყველა პარამეტრის ერთდროულად შეცვლა. შეხედეთ სტომატოლოგიურ ფრეზერებს როგორც დაკავშირებულ სამუშაო პროცესს: დიზაინი, ნესტინგი, მასალის ბლანკი, ინსტრუმენტი, მჭედელი, მანქანის მდგომარეობა და ფრეზერების შემდგომი პროცესი — ყველა ეს ფაქტორი აისახება საბოლოო შედეგზე.
Ტექნიკოსის თავდახედულებით, სტომატოლოგიური ფრეზერების პრობლემის უსწრაფესად იდენტიფიცირების საუკეთესო გზა არის ხელმისაწვდომი სიმპტომით დაწყება, მისი ცნობილი კარგი შემთხვევასთან შედარება და ერთდროულად მხოლოდ ერთი შემოწმებული ცვლადის შეცვლა. ეს სახელმძღვანელო აღწერს ყოველდღიური სტომატოლოგიური ფრეზერების დროს ხშირად მეორდებად პრობლემებს და მათ სისტემურად გამოკვლევის მეთოდს.
Დაიწყეთ სიმპტომზე დაფუძნებული სტომატოლოგიური ფრეზერების შემოწმებით
Სანახავრო დამუშავების წინ ჩაიწეროს რესტავრაციის ტიპი, მასალის სერია, ნაკეთობის ზომა, CAM სტრატეგია, ხელსაწყოთა კომპლექტი, მანქანის შეტყობინება და ის, არის თუ არ არის დეფექტი ერთ ერთეულზე ან რამდენიმე ერთეულზე. ერთი დეფექტური კორონა შეიძლება მიუთითოს ნესტინგზე, დიზაინზე ან ადგილობრივ მასალის პრობლემაზე. მეტჯერადი დეფექტები უკავშირო სამუშაოებში უფრო ხშირად მიუთითებს სასტომატოლოგიო მილინგის ხელსაწყოებზე, მანქანის სუფთა მდგომარეობაზე, კალიბრაციაზე ან არასათანადო პარამეტრების კომპლექტზე.
Შეინახეთ ორიგინალური CAM ფაილი და, სადაც სამუშაო პროცესი ამის ნებას აძლევს, გადაიღეთ ფოტო ნაკეთობის შესახებ სასტომატოლოგიო მილინგის წინ და შემდეგ. ეს მცირე ჩანაწერი შადრევანს ხდის ხილვადს. ასევე ეხმარება ტექნიკოსს განასხვავოს მილინგის დროს წარმოშობილი პრობლემა სინტერინგის, კრისტალიზაციის, შეფერების ან საბოლოო დამუშავების შემდეგ წარმოშობილი პრობლემისგან.
1. ხელოვნური ზედაპირები, ჩიპინგი და სუსტი სასაზღვრო ნაკეთობები
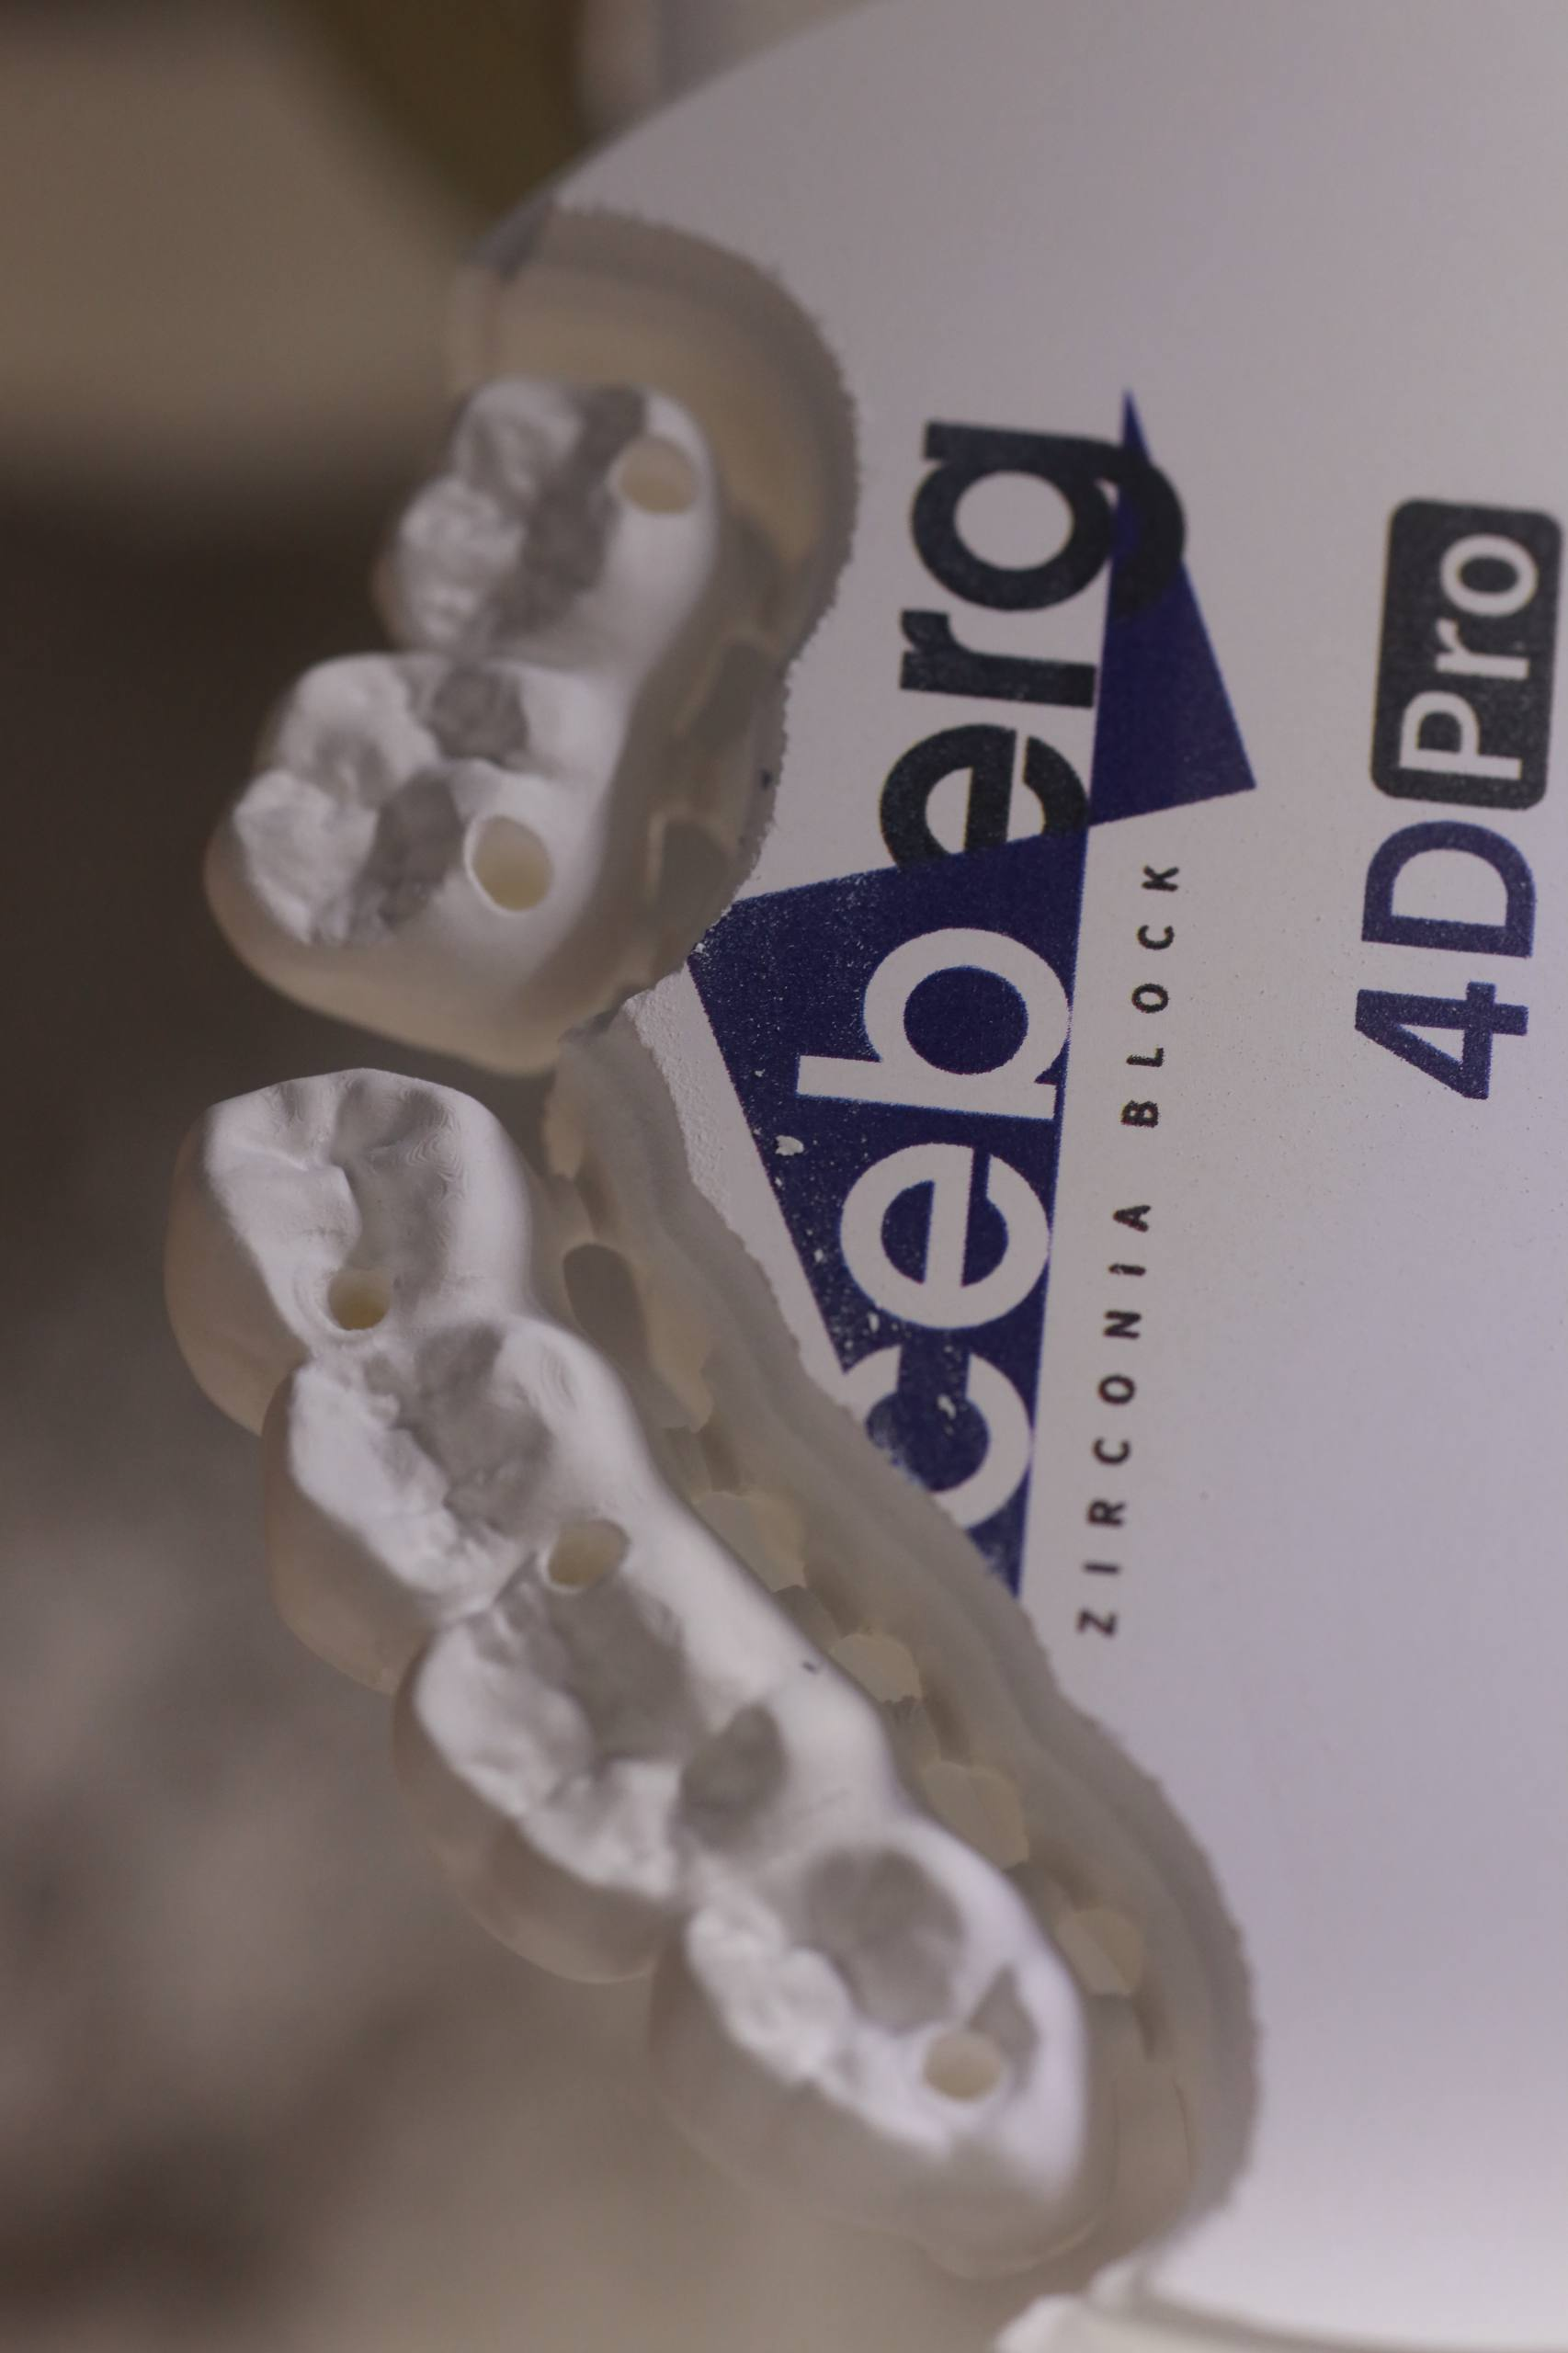
Გამოყენების დროს ხშირად წარმოიშვება პრობლემები, როგორიცაა არ დამუშავებული საზღვრები, მცირე ნაკვეთები კიდეებზე და არ დამუშავებული შიდა არეები. ხშირად ამ პრობლემებს იწვევს გამოყენებული ან დაბინძურებული ბური. ინსტრუმენტის გამოყენების შედეგად მისი მოჭრის ეფექტურობა შეიძლება შემცირდეს, რაც მოჭრის ზონაში სითბოს ან ვიბრაციის გაზრდას იწვევს. სამეცნიერო ლიტერატურაში ასევე აღნიშნულია, რომ დიამანტენი ბურების გამოყენების შედეგად მისი მოჭრის სიზუსტე და სამუშაო ზედაპირის ხარისხი შეიძლება გაუარდეს, ამიტომ ბურის ვიზუალური შემოწმება უფრო ეფექტურია, ვიდრე მხოლოდ განსაკუთრებული ჩანაცვლების თარიღის დაკვირვება.
Შეამოწმეთ ბური შესაბამისი გამაგრებით საშუალებით საფარის დაკარგვა, დაბინძურება, გამოხვევილი საყრდენი ან დაზიანებული მოჭრის კიდეების არსებობა. შემდეგ დარწმუნდით, რომ ბური სწორად არის დამაგრებული და კოლეტი ან მაგრების მოწყობილობა სუფთაა. ბური, რომელიც ვიზუალურად კარგად გამოიყურება, შეიძლება მაინც ცუდად იმუშაოს, თუ ის კონცენტრიულად არ არის დამაგრებული. თუ პრობლემა მხოლოდ ვიწრო არეებში იჩენება, შეამოწმეთ, შეიძლება თუ არა არჩეული ბურის დიამეტრით ფიზიკურად მივაღწიოთ მოცემულ გეომეტრიას არ გამოიყენებლა არასასურველი მოჭრის ტრაექტორიის გამოყენებით.
Მასალაზე დამოკიდებული პარამეტრებიც მნიშვნელოვანია. არ გადაიყვანოთ ცირკონიუმის, PMMA-ს, რეზინის ან ღებავების სტრატეგია სხვა მასალიდან მხოლოდ იმიტომ, რომ საწყისი მასალა ერთნაირი მანქანისთვის ეტევა. პირველ რიგში გამოიყენეთ მასალისა და მანქანის დოკუმენტაცია, ხოლო ნებისმიერი პარამეტრის შეცვლა სავარჯიშო შემთხვევაზე განახორციელდეს.
2. ცუდი მორგება, გახსნილი სასაზღვრო ზონები ან ძალიან მჭიდრო კონტაქტები
Როდესაც რესტავრაცია CAD-ში სწორად ჩანს, მაგრამ მოსალაგებლად არ იკავებს, არ დაუშვათ, რომ მხოლოდ მილი არის პასუხისმგებელი. ჯერ შეამოწმეთ დიზაინის პარამეტრები: ცემენტის სივრცე, ოფსეტი, მინიმალური სისქე, სასაზღვრო ზონის განსაზღვრა და კონექტორების ზომები — ყველა ეს შეიძლება შედეგზე გავლენა მოახდინოს. შემდეგ შეადარეთ პროგრამული უზრუნველყოფის მასალის არჩევანი, შეკუმშვის პარამეტრი და საწყისი მასალის სერია იმ მნიშვნელობებს, რომლებიც მოცემულია ამ მასალისთვის.
Ცირკონიუმის სამუშაო პროცესების შემთხვევაში არასწორი გაფართოების ან სინტერიზაციის პარამეტრები შეიძლება მხოლოდ შემდგომი თერმული ეტაპის შემდეგ გამოვლინდეს როგორც მორგების პრობლემა. თუ წინასინტერიზებული ერთეულები სინტერიზაციამდე მუდმივად ჩანენ ზედმეტად დიდები ან პატარები, შეამოწმეთ CAM-ის მასალების ბიბლიოთეკა და ბლანკის არჩევანი კომპენსაციის მნიშვნელობების შეცვლამდე. თუ წინასინტერიზებული ფორმა მუდმივად გამოიყურება ერთნაირად, მაგრამ საბოლოო მორგება ცვალება, დააფიქსირეთ ღუმელის პროგრამა, ჩასმის შეკვეთა და მასალის სერია კვალიფიცირებული ტექნიკური შემოწმების მიზნით.
Ყოველდღიურ სტომატოლოგიურ მილინგში მეორედ გამეორებადი მორგების შემოწმება უფრო სასარგებლოა, ვიდრე დახურული შესწორება. აირჩიეთ ერთი საბაზო დიზაინი, გაუშვით დამტკიცებული მასალის პროფილით და გაზომეთ შედეგი იგივე კონტროლის წერტილებში. ეს აქცევს ვარაუდს საკვალიფიცირო შედარებად.
3. დაშლილი კავშირები, გაუმაგრებელი ნაკეთობები ან აღდგენითი კონსტრუქციის თავისუფლება
Სივრცითი დამუშავების დროს დაზიანება ხშირად იწყება არასაკმარისი მხარდაჭერით. რესტავრაცია შეიძლება გამოიხვიოს, როდესაც კონექტორის მოთავსება, კონექტორის სისქე, ნაკეთობის მიმართულება ან მიმაგრების სტრატეგია არ ესახება მის გეომეტრიასა და მასალას. განსაკუთრებით ყურადღების მოსათხოვნელია თავისუფალი საზღვრები და გრძელი სპანის სტრუქტურები, რადგან მცირე ვიბრაცია შეიძლება გადაიზრდეს გატეხვად ან კიდევე დაზიანებად.
Შეამოწმეთ ნესტინგის ხედი, არ შეამოწმოთ მხოლოდ საბოლოო დავალების ეკრანი. დაადასტურეთ ჩასმის მიმართულება, სპრუის მოთავსება, რესტავრაციებს შორის მანძილი და იმ არეების მანძილი, რომლებშიც მეტი კვეთის ტვირთი იქნება მოსალოდნელი. CAM ნესტინგისა და ინსტრუმენტული ტრაექტორიის მიდგომები ხშირად აიდენტიფიცირებენ მიმართულებას და ინსტრუმენტული ტრაექტორიის გეგმარებას როგორც სიზუსტის, მასალის გამოყენების და ინსტრუმენტის სიცოცხლის მნიშვნელოვან ფაქტორებს. პრაქტიკული გაკვეთილი მარტივია: იგივე დიზაინი შეიძლება მოითხოვოს განსხვავებული მოთავსება ან მხარდაჭერის სტრატეგია სხვადასხვა ნაკეთობაში ან მანქანის სამუშაო პროცესში.
Არ სცადოთ ხშირად მომხდარი გატეხვის კომპენსაცია ჭრის პარამეტრების ძლიერი გაზრდით. დაადასტურეთ დამტკიცებული ინსტრუმენტის ტრაექტორია, შეამოწმეთ ნაკეთობის შენახვა და შეამოწმეთ მანქანის კორპუსი დაგროვილი ნარჩენების არსებობის შესახებ, რომლებიც შეიძლება შეაფერხონ მიმაგრება ან მოძრაობა.
4. შეუთანხმებული ფერის მიმართულება ან ფენის პოზიცია
Მრავალფენიანი ცირკონიის შემთხვევაში დენტალური მილინგის დროს შეიძლება წარმოიშვას ვიზუალურად არასაკმარისი შედეგი, მიუხედავად იმისა, რომ მანქანა სწორად აკეთებს ჭრებს. რესტავრაცია უნდა იყოს მიმართული ნაკეთობის ფენის მიმართულების მიხედვით და მიზნად განსაზღვრული კერვიკალურიდან ინციზიალურ გადასვლის მიმართულებით. არასწორი განლაგების მიმართულება შეიძლება მნიშვნელოვანი არეალი არასწორ ფერად ზონაში განათავსოს, რაც მექანიკური სიზუსტით alone არ შეიძლება შესწორდეს.
Გამოიყენეთ წარმოებლის მიერ მითითებული ორიენტაციის ნიშნები და მასალაზე დამოკიდებული ნესტინგის მითითება. ჩაწერეთ არჩეული ბლანკი და მისი მდებარეობა, როდესაც ლაბორატორია აფასებს ახალ მრავალფენიან მასალას. ეს განსაკუთრებით მნიშვნელოვანია, როდესაც რამდენიმე ოპერატორი იყენებს ერთ და იგივე სტომატოლოგიურ მილინგის სადგურს, რადგან სტანდარტული ვიზუალური სამუშაო დასასრული თავიდან აიცილებს შესაძლო ინტერპრეტაციის განსხვავებებს.
5. გაუთავისუფლებელი ინსტრუმენტის აბრაზიული მოცვლა, ხმა, ვიბრაცია ან მანქანის სიგნალები
Გაუჩინარებელი ხმა, ვიბრაცია, ინსტრუმენტის ხშირად გატეხვა ან სიგნალები უნდა მიიღეს როგორც მომსახურების სიგნალი, არ არის მიზეზი მანქანაში კიდევა ერთი წარმოების დავალების გაშვების საფუძველი. წაშალეთ თავისუფალი ნარჩენები მოწყობილობის ინსტრუქციების მიხედვით, შეამოწმეთ ინსტრუმენტი და მისი მჭიდრობი, და გადაამოწმეთ სიგნალების ჩანაწერი. დარწმუნდით, რომ CAM-ში სწორი ინსტრუმენტია მითითებული და ის ფაქტიურად ინსტალირებულია მაგაზიაში.
Თუ პირობა შენარჩუნდება ნებადარებული ოპერატორის შემოწმების შემდეგ, შეაჩერეთ ეს მანქანა და დაუკავშირდით კვალიფიცირებულ სამსახურს. სპინდელის, ღერძის, სენსორის, პნევმატიკური სისტემის და კალიბრაციის მუშაობა შეიძლება მოითხოვოს პროცედურები, რომლებიც გასცდებიან რეგულარული ლაბორატორიული მოვლის საზღვრებს. არაგამომდინარე მექანიკური დარღვევის არსებობის დროს საფარების მოჭრის გაგრძელება შეიძლება გამოიწვიოს არასტაბილური შედეგები და საწყისი მიზეზის გამოვლენა უფრო რთული გახადოს.
Მოკლე ყოველდღიური საფარების მოჭრის შემოწმების სია
- Დაადასტურეთ, რომ შემთხვევა, მასალა, ნაკლები ზომა და CAM-ის მასალის პროფილი ერთმანეთს ემთხვევა.
- Შეამოწმეთ მიკუთვნებული ბურები, ინსტრუმენტების მეტალის მიმაგრებელი ნაკერძები და ნაკლების მიმაგრების არე.
- Მოჭრვის წინ შეამოწმეთ ნესტინგის მიმართულება, მხარდაჭერები და ინსტრუმენტის ტრაექტორიის წვდომა.
- Წაშალეთ მტვერი და ნაჭრები მოწყობილობისთვის დამტკიცებული სუფთავების მეთოდით.
- Ჩანაწერეთ მეორდებადი დეფექტები მასალის, ინსტრუმენტების კომპლექტის, ოპერატორის და მანქანის მიხედვით.
- Გადააგზავნეთ მეორდებადი ვიბრაციები, სიგნალები ან კალიბრაციის საკითხები კვალიფიცირებულ სამსახურს.
Გადააქციეთ მეორდებადი საფარების მოჭრის პრობლემები სტაბილურ პროცესად
Ყოველდღიური სტომატოლოგიური მილინგი უფრო სტაბილურია, როცა ლაბორატორია მანქანას, მასალას, CAM ბიბლიოთეკას, ხელსაწყოებსა და ღუმელის სამუშაო პროცესს ერთი სისტემის როგორც ხედავს. დაიწყეთ სიმპტომით, შეამოწმეთ ყველაზე მარტივი ფიზიკური მიზეზები, შეადარეთ პარამეტრები დამტკიცებულ დოკუმენტაციას და ერთდროულად შეიტანეთ მხოლოდ ერთი კონტროლირებული ცვლილება. ეს მიდგომა არ უზრუნველყოფს იმ ფაქტს, რომ ყველა შემთხვევა იდენტურად იქცევა, მაგრამ ტექნიკოსებს აძლევს უფრო გასაგებ მარშრუტს ხილული დეფექტიდან დასასაბუთებლად შემდეგ შემოწმებამდე.
Ლაბორატორიებს, რომლებიც ამატებენ ახალ მასალებს ან ახდენენ აღჭურვილობის განახლებას, მისაღებია მასალის პარამეტრების ბარათების, ხელსაწყოების სიცოცხლის ჩანაწერების და ვერიფიკაციის შემთხვევების შენახვა მანქანის დოკუმენტაციასთან ერთად. დოკუმენტირებული დაყენება მომავალში სტომატოლოგიური მილინგის პრობლემების გადაჭრას უფრო სწრაფს ხდის და ყველა ოპერატორს ერთნაირ საწყის წერტილს აძლევს.

