
 EN


Những vấn đề phổ biến nào xảy ra trong quá trình phay nha khoa hàng ngày
Việc mài răng hàng ngày có thể trông dễ đoán cho đến khi một phục hình xuất hiện với bề mặt thô ráp, đường viền hở, nứt gãy bất ngờ hoặc độ khít không khớp với thiết kế. Trong phòng thí nghiệm CAD/CAM, phản ứng hiệu quả không phải là điều chỉnh đồng thời mọi thông số. Hãy xem quy trình mài răng như một chuỗi công việc liên kết: thiết kế, sắp xếp vị trí (nesting), phôi vật liệu, dụng cụ cắt, kẹp dụng cụ, tình trạng máy và quy trình sau khi mài đều ảnh hưởng đến kết quả.
Từ góc nhìn của kỹ thuật viên, cách nhanh nhất để xác định nguyên nhân sự cố trong quá trình mài răng là bắt đầu từ triệu chứng rõ ràng, so sánh với một trường hợp đã biết là tốt và thay đổi từng biến đã được kiểm chứng một cách độc lập. Hướng dẫn này trình bày các vấn đề thường tái diễn trong mài răng hàng ngày cùng phương pháp điều tra có hệ thống.
Bắt đầu bằng Kiểm tra Mài Răng dựa trên Triệu chứng
Trước khi gia công lại một thân răng, ghi lại loại phục hình, lô vật liệu, kích thước phôi, chiến lược CAM, bộ dụng cụ cắt, thông báo từ máy và việc lỗi xuất hiện trên một đơn vị hay trên nhiều thân răng. Một thân răng bị lỗi đơn lẻ có thể do cách sắp xếp phôi, thiết kế hoặc vấn đề cục bộ về vật liệu. Các lỗi lặp đi lặp lại trên nhiều công việc không liên quan thường do dụng cụ mài nha khoa, độ sạch của máy, hiệu chuẩn máy hoặc bộ thông số không phù hợp.
Giữ nguyên tệp CAM gốc và, nếu quy trình cho phép, chụp ảnh phôi trước và sau khi gia công bằng máy mài nha khoa. Việc ghi chép nhỏ này giúp nhận diện các xu hướng. Đồng thời, nó cũng giúp kỹ thuật viên phân biệt giữa sự cố phát sinh trong quá trình gia công với các sự cố xảy ra sau đó trong các bước nung kết, kết tinh, nhuộm màu hoặc hoàn tất.
1. Bề mặt thô, bong mẻ và viền dễ gãy
Tường thô, các mảnh vỡ nhỏ ở viền và các vùng bên trong bị xơ là một số phàn nàn phổ biến nhất khi mài răng. Một mũi khoan mòn hoặc bị nhiễm bẩn thường là nguyên nhân khởi đầu. Mòn dụng cụ có thể làm giảm hiệu quả cắt và làm tăng nhiệt độ hoặc rung động tại vùng cắt. Bằng chứng từ các bài đánh giá công bố cũng cho thấy mòn mũi khoan kim cương liên quan đến sự thay đổi về độ chính xác và độ nhám bề mặt của các phục hình sứ nha khoa; do đó, việc kiểm tra trực quan dụng cụ hữu ích hơn so với chỉ dựa vào ngày thay thế đã lên kế hoạch.
Kiểm tra dụng cụ dưới độ phóng đại phù hợp để phát hiện mất lớp phủ, tắc nghẽn, cán cong hoặc cạnh cắt bị hư hại. Sau đó, kiểm tra xem dụng cụ đã được lắp đúng vị trí chưa và kẹp (collet) hoặc giá đỡ có sạch hay không. Một mũi khoan trông có vẻ chấp nhận được vẫn có thể hoạt động kém nếu không được kẹp đồng tâm. Nếu vấn đề chỉ xảy ra ở những khu vực hẹp, hãy xem lại xem đường kính dụng cụ đã chọn có thực sự đủ nhỏ để tiếp cận được hình học chi tiết mà không buộc phải sử dụng lộ trình gia công không phù hợp hay không.
Các thông số đặc thù cho từng vật liệu cũng rất quan trọng. Đừng sao chép chiến lược gia công zirconia, PMMA, nhựa tổng hợp hoặc gốm thủy tinh từ vật liệu khác chỉ vì phôi phù hợp với cùng một máy. Hãy sử dụng tài liệu hướng dẫn dành riêng cho vật liệu và máy làm tài liệu tham khảo đầu tiên, đồng thời thử nghiệm mọi thay đổi cài đặt trên một mẫu kiểm tra phù hợp.
2. Độ khít kém, khe hở viền hoặc tiếp xúc quá chặt
Khi một phục hình trông chính xác trong phần mềm CAD nhưng lại không lắp vừa như mong đợi, hãy tránh vội kết luận rằng máy phay là nguyên nhân duy nhất. Trước hết, hãy xem lại các thông số thiết kế: khoảng cách xi măng, độ bù (offset), độ dày tối thiểu, định nghĩa đường viền và kích thước nối giữa các phần tử — tất cả đều có thể ảnh hưởng đến kết quả cuối cùng. Tiếp theo, so sánh lựa chọn vật liệu trong phần mềm, cài đặt co ngót và lô phôi với các giá trị do nhà cung cấp vật liệu đưa ra.
Đối với quy trình làm việc bằng zirconia, việc thiết lập sai tỷ lệ phóng đại hoặc nung kết có thể chỉ bộc lộ vấn đề về độ khít sau giai đoạn nhiệt cuối cùng. Nếu các đơn vị chưa nung kết liên tục trông quá lớn hoặc quá nhỏ trước khi nung kết, hãy xác minh lại thư viện vật liệu CAM và lựa chọn phôi trước khi điều chỉnh các giá trị bù trừ. Nếu hình dạng chưa nung kết trông ổn định nhưng độ khít cuối cùng lại thay đổi, hãy ghi chép lại chương trình lò nung, cách sắp xếp đặt mẫu trong lò và lô vật liệu để chuyên viên kỹ thuật có đủ năng lực xem xét.
Trong mài răng hàng ngày, việc kiểm tra độ khít có thể lặp lại được mang lại giá trị cao hơn so với việc điều chỉnh vội vàng. Hãy chọn một thiết kế chuẩn, chạy thử với hồ sơ vật liệu đã được phê duyệt và đo kết quả tại cùng các điểm kiểm tra. Việc này biến giả định thành phép so sánh có thể truy xuất nguồn gốc.
3. Các bộ nối bị gãy, các chi tiết bị lỏng hoặc phục hình bị rơi ra
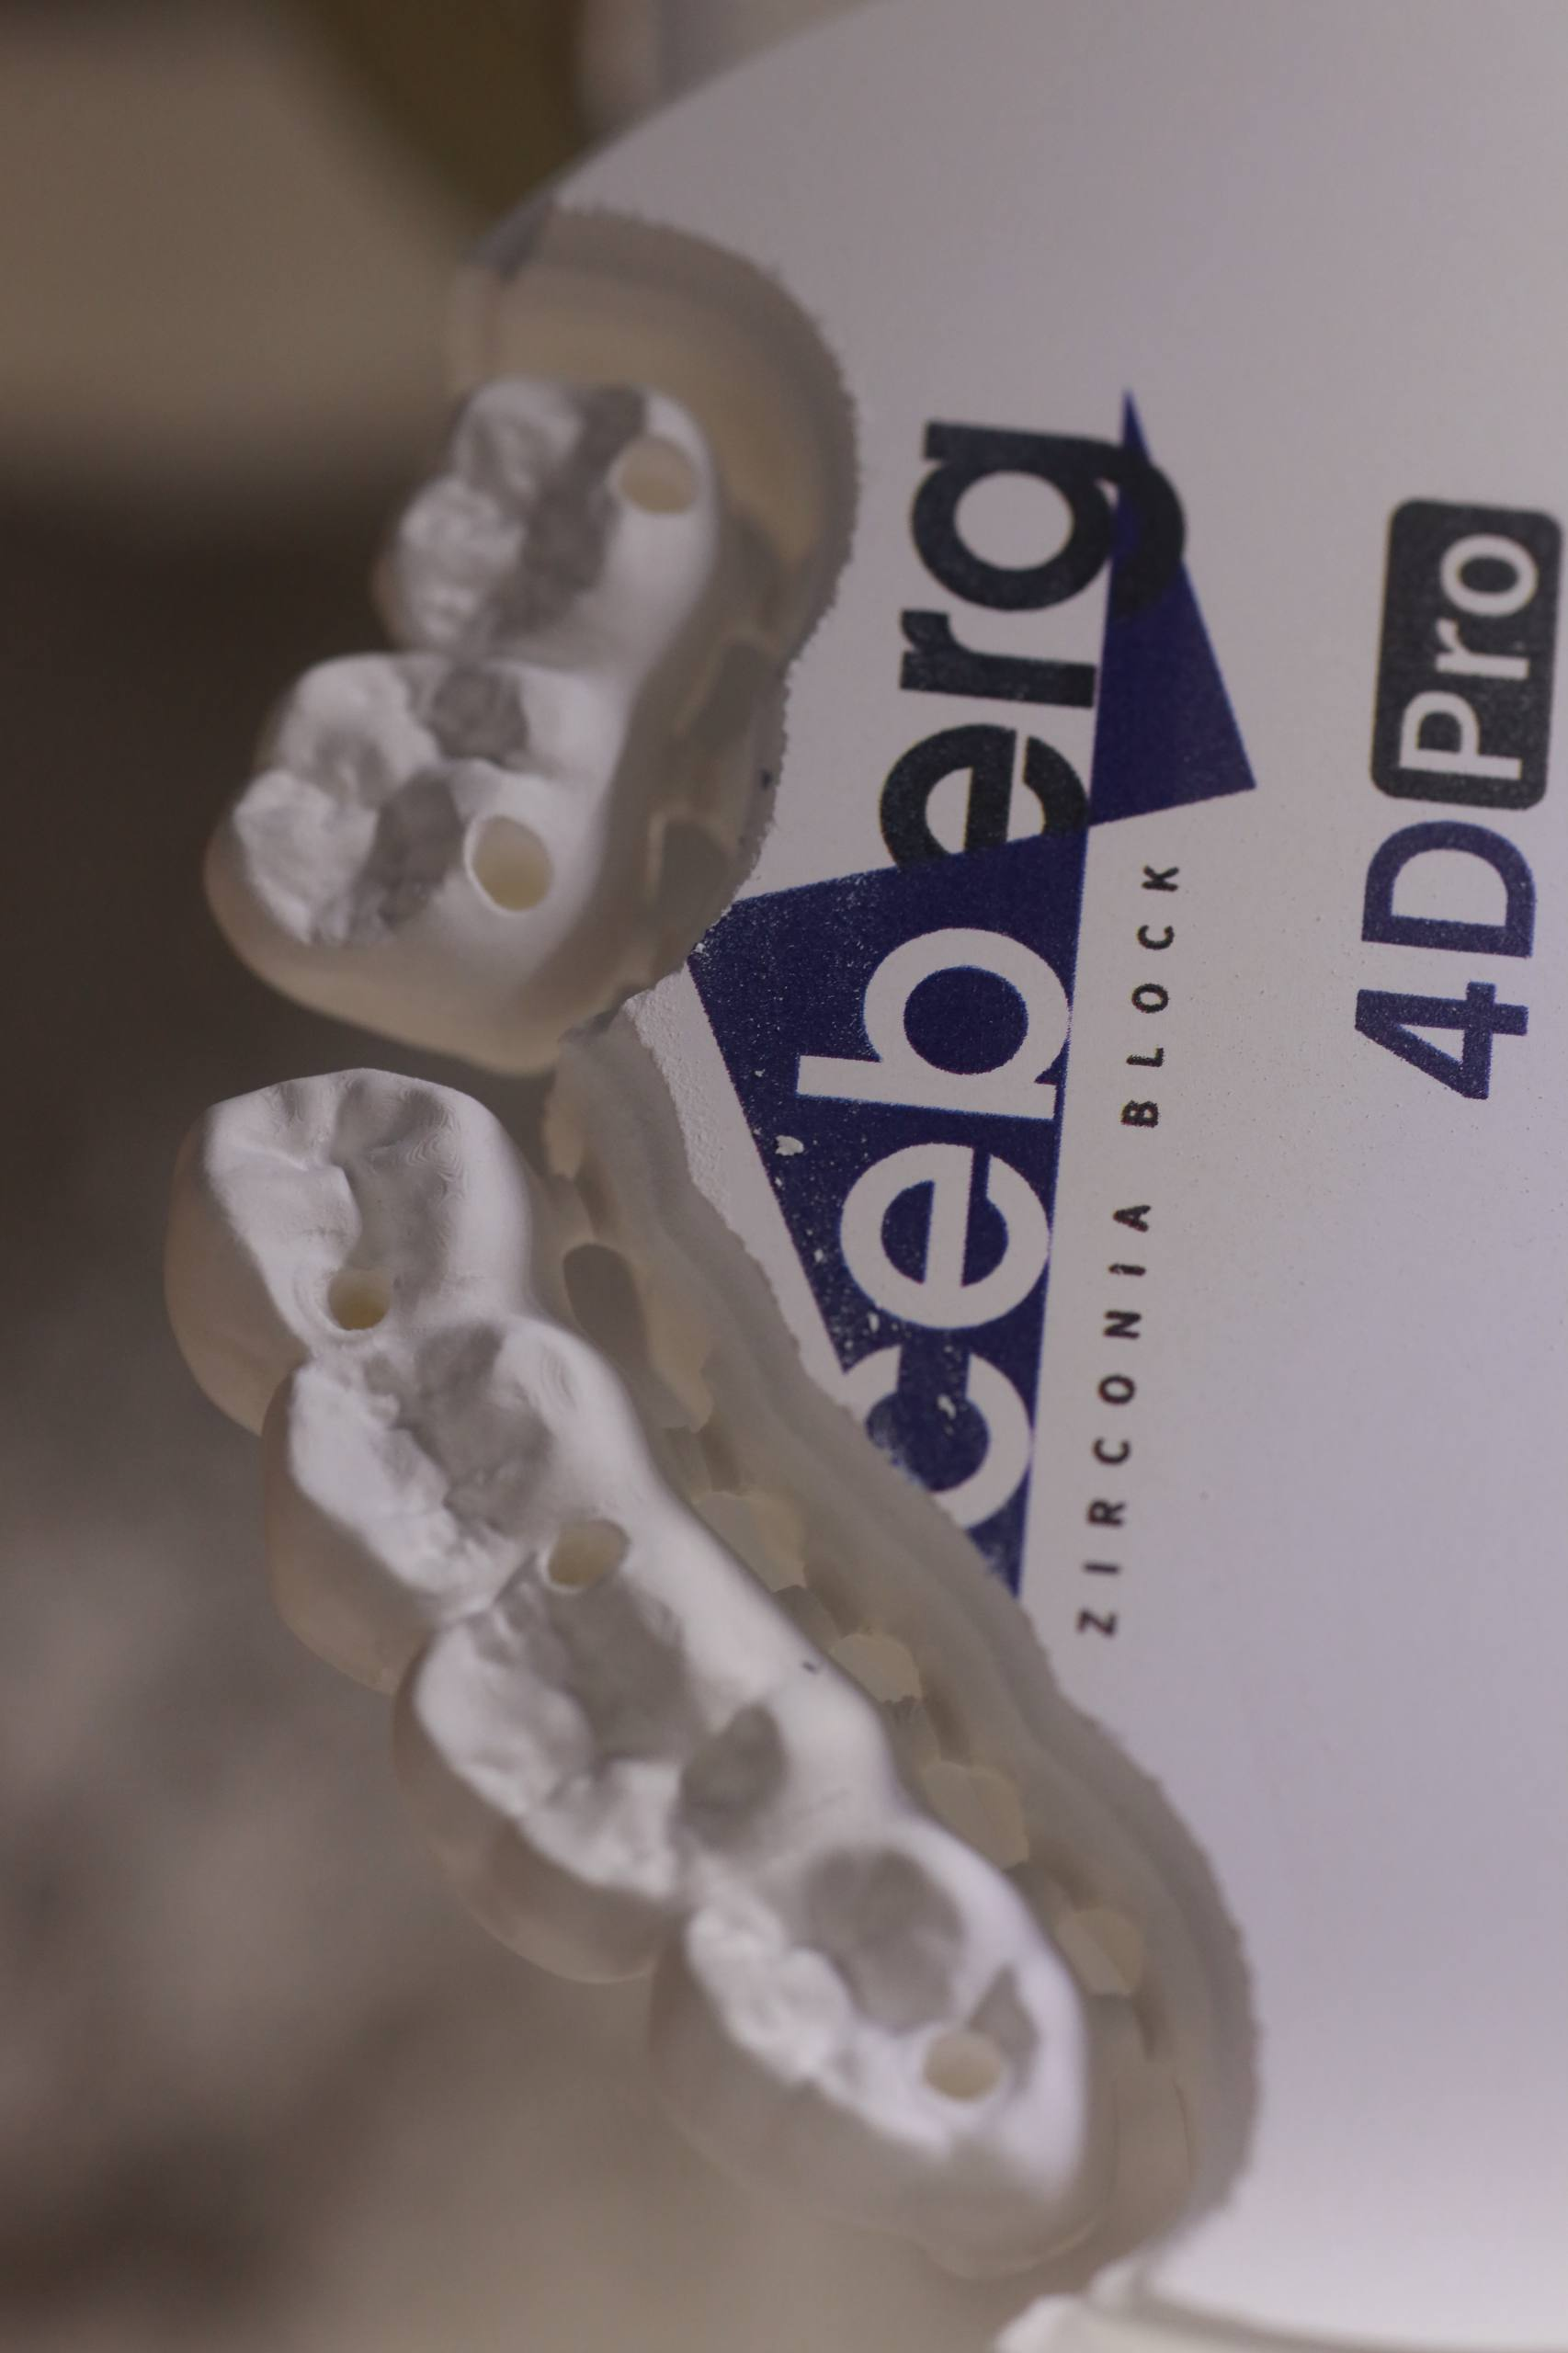
Hiện tượng gãy vỡ trong quá trình gia công nha khoa thường bắt đầu từ việc hỗ trợ không đủ. Một phục hình có thể bị lỏng lẻo khi vị trí đặt cầu nối, độ dày cầu nối, hướng đặt phôi hoặc chiến lược kẹp giữ không phù hợp với hình dạng và vật liệu của nó. Cần đặc biệt chú ý đến các mép mỏng và cấu trúc nhịp dài vì chỉ một lượng rung động nhỏ cũng có thể dẫn đến nứt gãy hoặc khuyết tật ở mép.
Hãy xem lại chế độ xem bố trí (nesting view) thay vì chỉ màn hình công việc cuối cùng. Xác nhận hướng lắp đặt, vị trí đặt rãnh dẫn (sprue), khoảng cách giữa các phục hình và khoảng cách từ những vùng có khả năng chịu tải cắt cao hơn. Phần mềm CAM thường xác định hướng đặt phôi và lập trình đường chạy dao là những yếu tố ảnh hưởng đến độ chính xác, hiệu suất sử dụng vật liệu và tuổi thọ dụng cụ. Bài học thực tiễn rất đơn giản: cùng một thiết kế có thể yêu cầu cách bố trí hoặc chiến lược hỗ trợ khác nhau tùy thuộc vào loại phôi hoặc quy trình làm việc trên máy cụ thể.
Không được cố gắng bù đắp cho tình trạng gãy vỡ lặp đi lặp lại bằng cách tăng mạnh các thông số cắt. Hãy xác nhận đường chạy dao đã được phê duyệt, kiểm tra việc giữ phôi, và kiểm tra buồng máy để phát hiện mảnh vụn tích tụ có thể gây cản trở quá trình kẹp hoặc chuyển động.
4. Hướng độ đậm nhạt không nhất quán hoặc vị trí lớp không đồng đều
Đối với zirconia nhiều lớp, kết quả hình ảnh kém hài lòng có thể bắt đầu ngay từ giai đoạn mài răng, ngay cả khi máy đã cắt chính xác. Phục hình phải được định hướng theo hướng lớp của phôi và theo chiều chuyển tiếp dự kiến từ cổ răng đến cạnh cắn. Việc sắp xếp sai hướng có thể đặt vùng quan trọng vào vùng màu sai, điều mà độ chính xác cơ học đơn thuần không thể khắc phục được.
Sử dụng các dấu định hướng của nhà sản xuất và hướng dẫn sắp xếp theo từng loại vật liệu. Ghi lại phôi đã chọn và vị trí đặt khi một phòng thí nghiệm đang đánh giá một vật liệu đa lớp mới. Việc này đặc biệt quan trọng khi nhiều kỹ thuật viên chia sẻ cùng một trạm mài nha khoa, vì quy trình làm việc trực quan nhất quán sẽ giảm thiểu sự khác biệt trong diễn giải có thể tránh được.
5. Mòn dụng cụ bất thường, tiếng ồn, rung động hoặc cảnh báo máy
Tiếng ồn bất thường, rung động, gãy dụng cụ lặp đi lặp lại hoặc các cảnh báo máy cần được xử lý như một tín hiệu bảo trì, chứ không phải là lý do để đẩy thêm một công việc sản xuất khác qua máy. Loại bỏ các mảnh vụn lỏng lẻo theo hướng dẫn thiết bị, kiểm tra dụng cụ và đầu kẹp, đồng thời xem lại nhật ký cảnh báo. Đảm bảo dụng cụ đúng đã được gán trong phần mềm CAM và thực tế đã được lắp vào kho dụng cụ.
Neu dieu kien van tiep dien sau khi nguoi van hanh duoc phep kiem tra, tam dung may do va lien he dich vu ho tro ky thuat co chuyen mon. Viec bao tri truc quay, truc, cam bien, he thong khi nen va hiệu chinh co the yeu cau cac thu tuc vuot qua muc bao tri phong thi nghiem thuong xuyen. Viec tiep tuc gia cong rang bang may phay trong khi ton tai su co co khi khong ro nguyen nhan co the gay ra san pham khong on dinh va lam kho khan viec xac dinh nguyen nhan goc.
Danh sach kiem tra hang ngay ngan cho viec gia cong rang bang may phay
- Xac nhan trung khop giua bo phan can gia cong, vat lieu, kich thuoc phoi va thong so vat lieu trong phan mem CAM.
- Kiem tra cac moi khoan duoc gan, cac oc kep dao va vung kep phoi.
- Xem lai huong sap xep chi tiet tren phoi, cac diem cham va duong dao truoc khi gia cong.
- Loai bo bui va phoi cat bang phuong phap lam sach da duoc nha san xuat thiet bi chap nhan.
- Ghi chep cac loi lap lai theo loai vat lieu, bo dao, nguoi van hanh va may.
- Bao cao ngay cac van de rung dong keo dai, cac tin hieu bao dong hoac lo loang ve hieu chinh cho bo phan ho tro ky thuat co chuyen mon.
Chuyen cac van de lap lai trong viec gia cong rang bang may phay thanh mot quy trinh on dinh
Việc mài răng hàng ngày ổn định hơn khi phòng thí nghiệm xem máy, vật liệu, thư viện CAM, dụng cụ và quy trình lò nung như một hệ thống thống nhất. Bắt đầu từ triệu chứng, xác minh các nguyên nhân vật lý đơn giản nhất, so sánh các thiết lập với tài liệu đã được phê duyệt và chỉ thực hiện một thay đổi có kiểm soát tại một thời điểm. Cách tiếp cận này không đảm bảo mọi trường hợp đều diễn ra giống nhau, nhưng giúp kỹ thuật viên có lộ trình rõ ràng hơn từ khuyết tật quan sát được đến bước kiểm tra tiếp theo có cơ sở.
Đối với các phòng thí nghiệm bổ sung vật liệu hoặc nâng cấp thiết bị, hãy lưu thẻ thông số vật liệu, hồ sơ tuổi thọ dụng cụ và các ca kiểm chứng cùng với tài liệu máy. Một thiết lập được ghi chép đầy đủ sẽ giúp việc xử lý sự cố mài răng trong tương lai nhanh hơn và đảm bảo mọi người vận hành đều bắt đầu từ cùng một điểm xuất phát.

