
 EN


ปัญหาทั่วไปที่เกิดขึ้นในการกลึงทันตกรรมประจำวันคืออะไร
การกลึงฟันรายวันอาจดูคาดเดาได้จนกว่าจะปรากฏชิ้นส่วนที่มีพื้นผิวหยาบ ขอบไม่แนบสนิท รอยร้าวที่ไม่คาดคิด หรือความพอดีที่ไม่สอดคล้องกับแบบจำลอง การตอบสนองที่มีประโยชน์ในห้องปฏิบัติการ CAD/CAM ไม่ใช่การปรับค่าทั้งหมดพร้อมกัน ให้มองการกลึงฟันเป็นกระบวนการที่เชื่อมโยงกัน: แบบจำลอง การจัดวางชิ้นงาน (nesting) วัสดุแท่ง (blank) เครื่องมือ ตัวยึดเครื่องมือ สภาพเครื่องจักร และขั้นตอนหลังการกลึง ล้วนมีผลต่อผลลัพธ์
จากมุมมองของช่างเทคนิค วิธีที่เร็วที่สุดในการระบุปัญหาการกลึงฟันคือเริ่มจากการสังเกตอาการที่เห็นได้ชัด จากนั้นเปรียบเทียบกับกรณีที่ทราบว่าทำงานได้ดี และเปลี่ยนตัวแปรที่ตรวจสอบแล้วเพียงหนึ่งตัวต่อครั้ง คู่มือนี้อธิบายปัญหาที่มักเกิดซ้ำในการกลึงฟันประจำวัน รวมถึงวิธีการตรวจสอบอย่างเป็นระบบ
เริ่มต้นด้วยการตรวจสอบการกลึงฟันตามอาการ
ก่อนทำการกลึงซ้ำชิ้นงาน ให้บันทึกประเภทของการทำรีสโตร์เรชัน ล็อตของวัสดุ ขนาดของบลังก์ กลยุทธ์แคม (CAM) ชุดเครื่องมือที่ใช้ ข้อความจากเครื่องจักร และระบุว่าข้อบกพร่องเกิดขึ้นกับชิ้นงานเพียงชิ้นเดียวหรือเกิดขึ้นพร้อมกันหลายชิ้น ข้อบกพร่องที่พบเฉพาะบนครอบฟันเพียงชิ้นเดียวอาจเกิดจากปัญหาการจัดวางชิ้นงาน (nesting) การออกแบบ หรือปัญหาวัสดุเฉพาะจุด ในขณะที่ข้อบกพร่องที่เกิดซ้ำในงานที่ไม่เกี่ยวข้องกันมักชี้ไปยังเครื่องมือกลึงทันตกรรม ความสะอาดของเครื่องจักร การปรับเทียบเครื่องจักร หรือค่าพารามิเตอร์ที่ไม่เหมาะสม
เก็บไฟล์แคม (CAM) ต้นฉบับไว้ และเมื่อกระบวนการทำงานอนุญาต ให้ถ่ายภาพบลังก์ก่อนและหลังการกลึงทันตกรรมด้วย บันทึกเล็กๆ นี้ช่วยให้เห็นรูปแบบของปัญหาได้ชัดเจนยิ่งขึ้น รวมทั้งช่วยให้ช่างเทคนิคแยกแยะได้ว่าปัญหานั้นเกิดขึ้นระหว่างขั้นตอนการกลึง หรือเกิดขึ้นภายหลังในขั้นตอนการเผา (sintering) การตกผลึก (crystallization) การลงสี (staining) หรือการขัดแต่ง (finishing)
1. พื้นผิวหยาบ การกระเด็นของวัสดุ และขอบของชิ้นงานเปราะบาง
ผนังที่ขรุขระ รอยสึกเล็กน้อยที่ขอบ และพื้นที่ภายในที่ไม่เรียบเป็นปัญหาทั่วไปที่พบบ่อยที่สุดในการกัดเซาะฟัน สาเหตุเริ่มต้นมักเกิดจากดอกกัดที่สึกหรอหรือปนเปื้อน การสึกหรอของเครื่องมืออาจลดประสิทธิภาพการตัดและเพิ่มความร้อนหรือการสั่นสะเทือนในบริเวณที่ตัด นอกจากนี้ หลักฐานจากการทบทวนงานวิจัยที่ตีพิมพ์ยังเชื่อมโยงการสึกหรอของดอกกัดเพชรกับการเปลี่ยนแปลงด้านความแม่นยำและความขรุขระของผิวบนชิ้นส่วนเซรามิกสำหรับทันตกรรม ดังนั้น การตรวจสอบเครื่องมือด้วยตาจึงมีประโยชน์มากกว่าการพึ่งพาเพียงกำหนดเวลาเปลี่ยนเครื่องมือที่วางแผนไว้
ตรวจสอบเครื่องมือภายใต้กล้องขยายที่เหมาะสมเพื่อหาสัญญาณของการสูญเสียสารเคลือบ การอุดตัน ตัวก้านโค้งงอ หรือคมตัดที่เสียหาย จากนั้นตรวจสอบให้แน่ใจว่าเครื่องมือถูกติดตั้งอย่างถูกต้อง และแคลมป์หรือตัวยึดสะอาดปราศจากสิ่งสกปรก แม้ดอกกัดจะดูสมบูรณ์ดี แต่ก็อาจทำงานได้ไม่ดีหากไม่ถูกยึดเข้ากับแกนหมุนอย่างสมมาตร หากปัญหาเกิดขึ้นเฉพาะในพื้นที่แคบ ให้ทบทวนอีกครั้งว่าขนาดเส้นผ่านศูนย์กลางของเครื่องมือที่เลือกนั้นสามารถเข้าถึงรูปทรงเรขาคณิตได้จริงหรือไม่ โดยไม่จำเป็นต้องบังคับให้ใช้เส้นทางการกัดที่ไม่เหมาะสม
พารามิเตอร์เฉพาะของวัสดุก็มีความสำคัญเช่นกัน ห้ามคัดลอกกลยุทธ์การขึ้นรูปเซอร์โคเนีย โพลีเมทิลเมทาคริเลต (PMMA) เรซิน หรือแก้วเซรามิกจากวัสดุอื่นเพียงเพราะบล็อกวัสดุนั้นสามารถใส่ลงในเครื่องจักรเดียวกันได้ ให้อ้างอิงคู่มือการใช้งานวัสดุและเครื่องจักรเป็นลำดับแรก และทดลองปรับค่าต่าง ๆ บนเคสตรวจสอบที่เหมาะสมก่อนนำไปใช้งานจริง
2. การสวมใส่ไม่กระชับ ขอบไม่แนบสนิท หรือสัมผัสแน่นเกินไป
เมื่อโครงสร้างฟันที่ออกแบบด้วยโปรแกรม CAD ดูถูกต้องแต่ไม่สามารถสวมใส่ได้ตามที่คาดไว้ อย่าสรุปโดยทันทีว่าสาเหตุมาจากเครื่องกัดเพียงอย่างเดียว ควรตรวจสอบพารามิเตอร์การออกแบบก่อน เช่น ช่องว่างสำหรับซีเมนต์ ค่าออฟเซต ความหนาขั้นต่ำ นิยามของขอบฟัน และขนาดของส่วนเชื่อมต่อ ซึ่งทั้งหมดนี้อาจส่งผลต่อผลลัพธ์สุดท้าย จากนั้นเปรียบเทียบการเลือกวัสดุในซอฟต์แวร์ การตั้งค่าการหดตัว และล็อตของบล็อกวัสดุ กับค่าที่ผู้ผลิตวัสดุระบุไว้สำหรับวัสดุนั้น ๆ
สำหรับกระบวนการทำงานที่ใช้เซอร์โคเนีย ค่าการขยายตัวหรือการตั้งค่าการเผาที่ไม่ถูกต้องอาจส่งผลให้เกิดปัญหาความพอดีของชิ้นงานได้เฉพาะหลังจากขั้นตอนการให้ความร้อนในระยะหลังเท่านั้น หากชิ้นงานก่อนการเผามีขนาดใหญ่หรือเล็กเกินไปอย่างสม่ำเสมอ ให้ตรวจสอบฐานข้อมูลวัสดุในระบบ CAM และการเลือกบล็อกวัสดุก่อนปรับค่าการชดเชย หากชิ้นงานก่อนการเผามีรูปร่างสม่ำเสมอแต่ความพอดีของชิ้นงานสุดท้ายกลับแปรผัน ให้บันทึกโปรแกรมเตาเผา รูปแบบการจัดวางชิ้นงานภายในเตา และเลขที่ชุดวัสดุ เพื่อให้วิศวกรเทคนิคที่มีคุณสมบัติเหมาะสมสามารถทบทวนได้
ในการกลึงฟันในแต่ละวัน การตรวจสอบความพอดีซ้ำๆ อย่างเป็นระบบจะให้ประโยชน์มากกว่าการปรับอย่างเร่งรีบ ให้เลือกแบบอ้างอิงหนึ่งแบบ ดำเนินการกลึงด้วยโปรไฟล์วัสดุที่ได้รับการรับรอง และวัดผลที่จุดตรวจสอบเดียวกันทุกครั้ง วิธีนี้จะเปลี่ยนการสันนิษฐานให้กลายเป็นการเปรียบเทียบที่สามารถติดตามย้อนกลับได้
3. ตัวเชื่อมหัก ชิ้นส่วนหลวม หรือโครงสร้างฟันที่หลุดออก
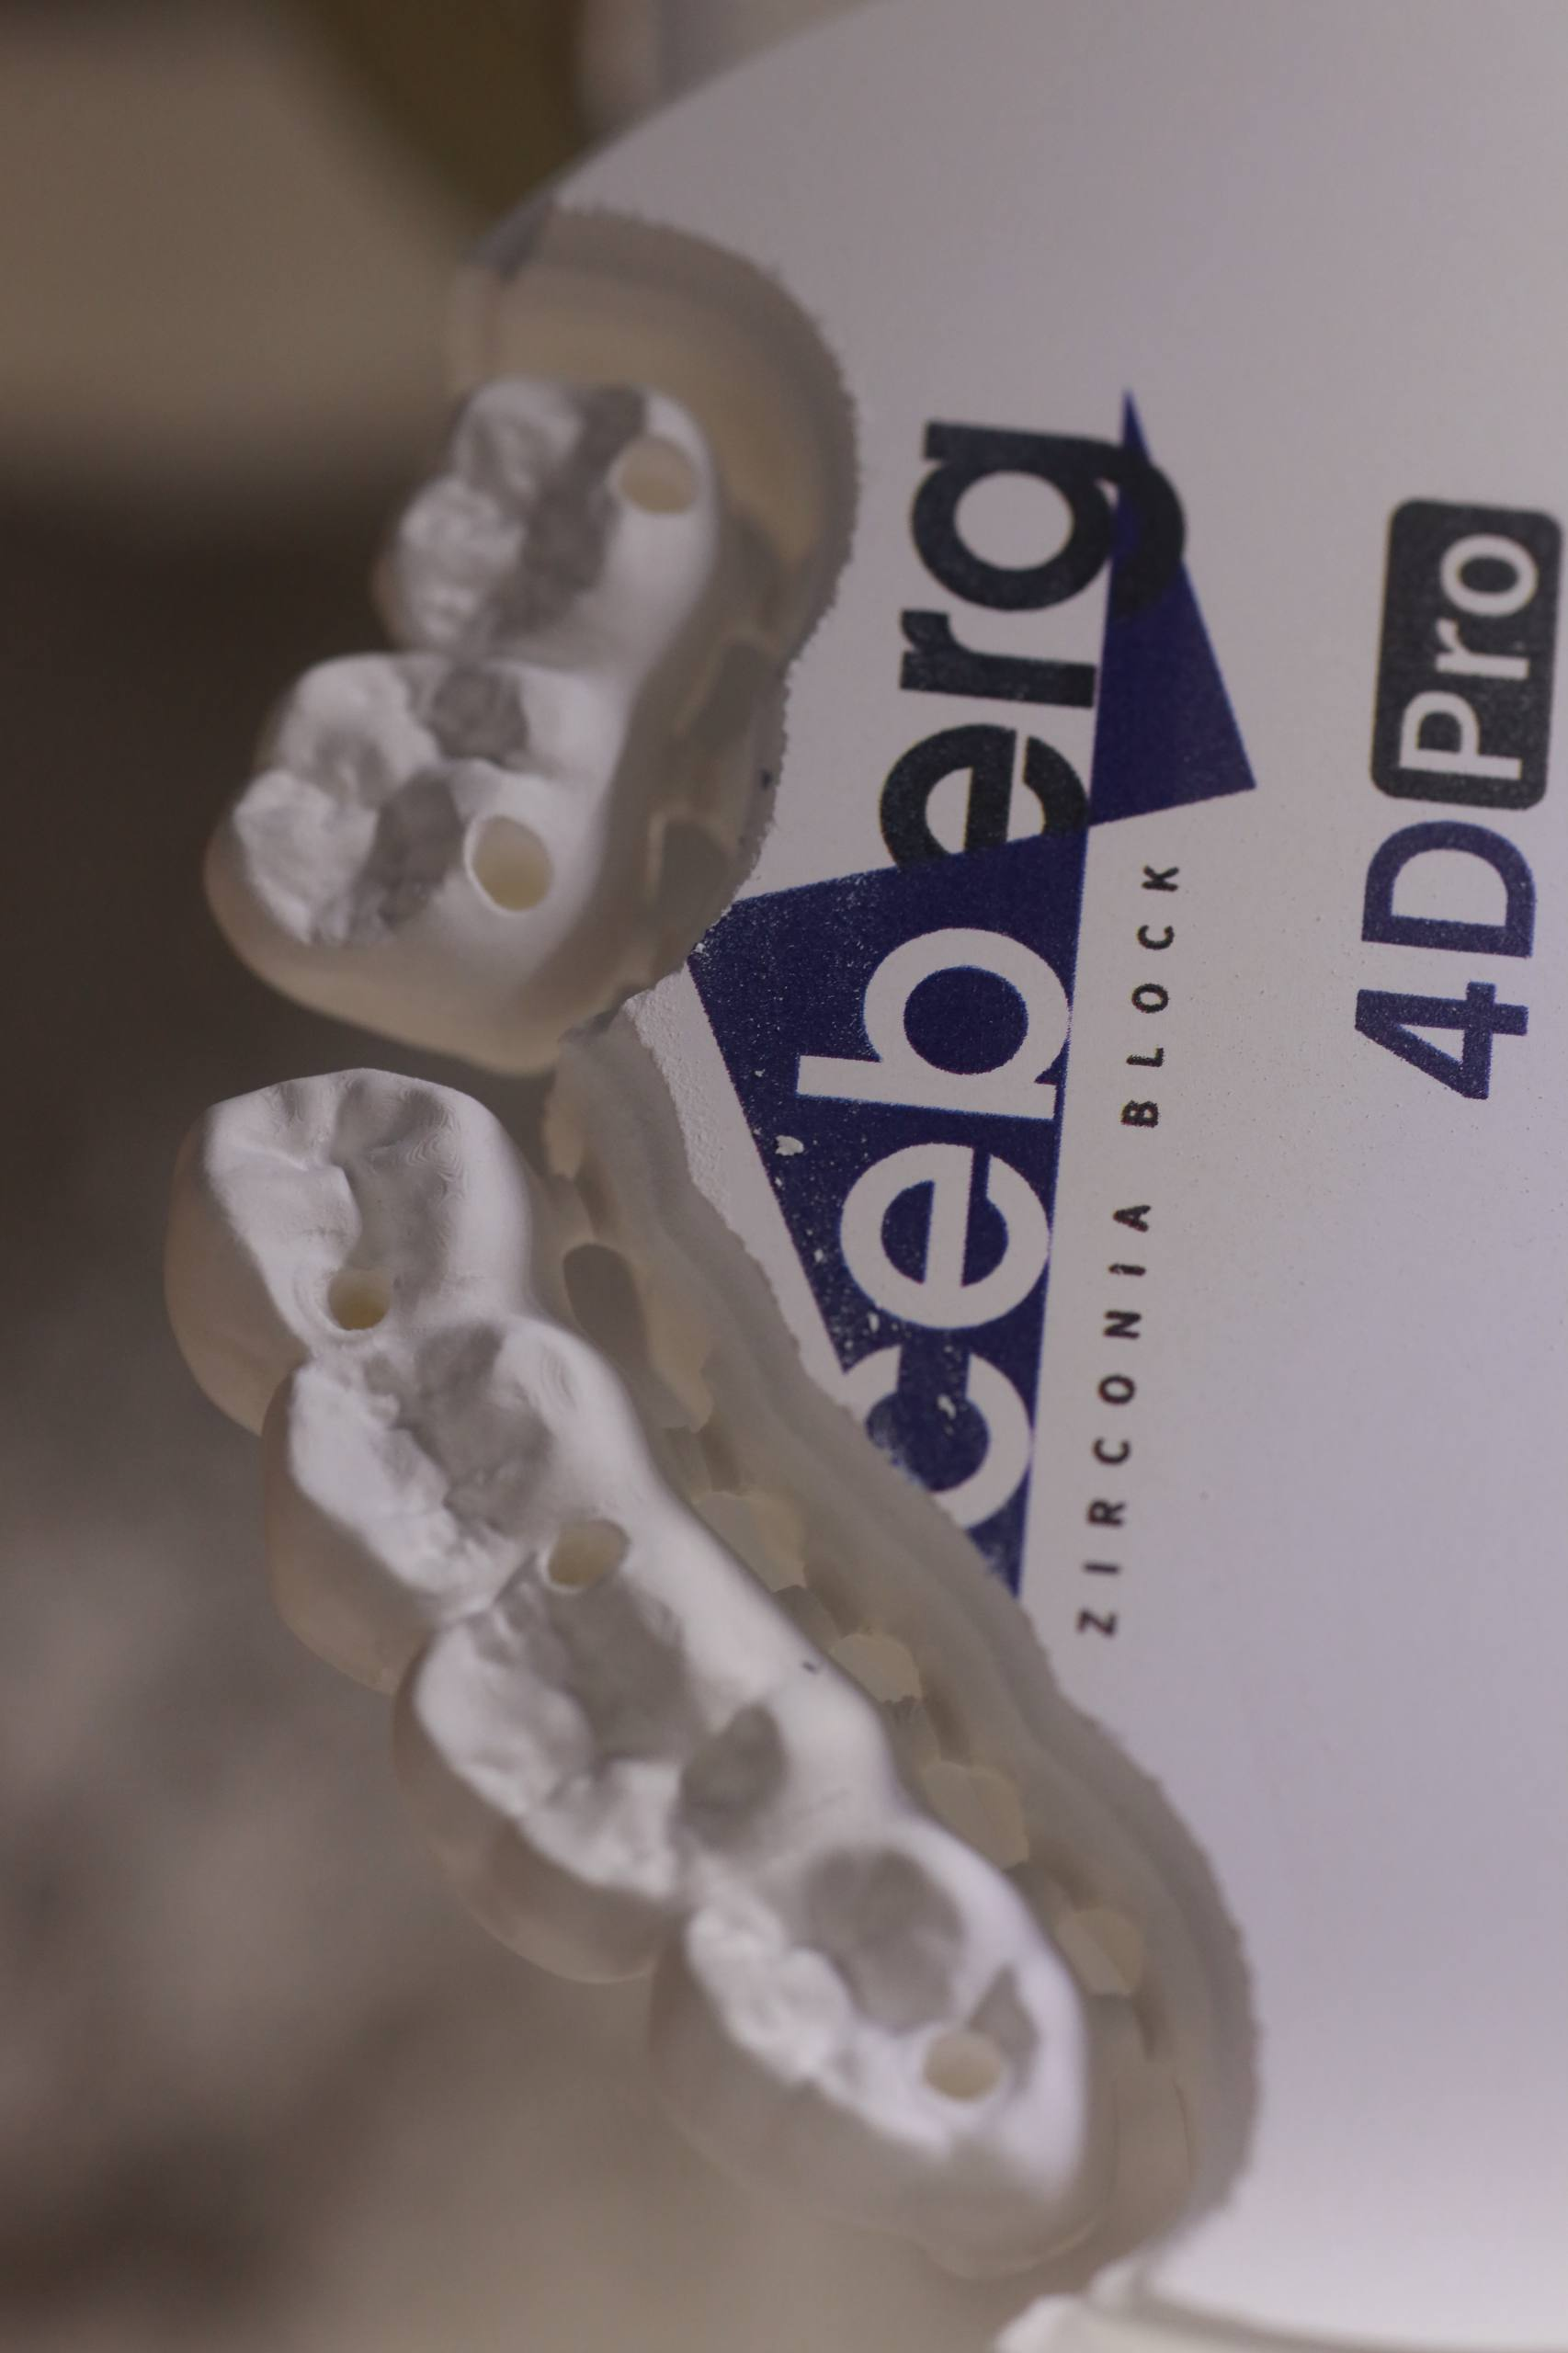
การหักของชิ้นงานระหว่างการกัดขึ้นรูปฟันมักเริ่มต้นจากการรองรับไม่เพียงพอ โครงสร้างฟันเทียมอาจหลุดคลายหากตำแหน่งของส่วนเชื่อม (connector), ความหนาของส่วนเชื่อม, ทิศทางการจัดวางวัตถุดิบ (blank), หรือกลยุทธ์การยึดชิ้นงานไม่สอดคล้องกับรูปร่างและวัสดุของชิ้นงาน ขอบที่บางและโครงสร้างที่มีระยะยาวเป็นพิเศษจำเป็นต้องได้รับการตรวจสอบอย่างละเอียด เนื่องจากการสั่นสะเทือนเพียงเล็กน้อยอาจนำไปสู่การหักหรือความบกพร่องที่ขอบชิ้นงาน
ควรตรวจสอบมุมมองการจัดวางชิ้นงาน (nesting view) แทนที่จะพิจารณาเฉพาะหน้าจอแสดงผลงานสุดท้ายเท่านั้น ยืนยันทิศทางการใส่ชิ้นงาน ตำแหน่งของส่วนที่ใช้สำหรับเทวัตถุดิบ (sprue) ระยะห่างระหว่างโครงสร้างฟันเทียมแต่ละชิ้น และระยะห่างจากบริเวณที่คาดว่าจะรับแรงตัดสูง การจัดวางชิ้นงานด้วยระบบ CAM และคำแนะนำเส้นทางการเคลื่อนที่ของเครื่องมือ (toolpath) มักระบุว่า ทิศทางการจัดวางและแผนการกำหนดเส้นทางการเคลื่อนที่ของเครื่องมือมีผลโดยตรงต่อความแม่นยำ การใช้วัสดุอย่างมีประสิทธิภาพ และอายุการใช้งานของเครื่องมือ บทเรียนเชิงปฏิบัติคือ แบบเดียวกันอาจต้องใช้การจัดวางหรือกลยุทธ์การรองรับที่แตกต่างกัน ขึ้นอยู่กับวัตถุดิบที่ใช้หรือลำดับขั้นตอนการทำงานของเครื่องจักร
ห้ามพยายามชดเชยการแตกร้าวซ้ำๆ โดยการเพิ่มค่าการตัดอย่างรุนแรง ให้ตรวจสอบเส้นทางการตัดที่ได้รับการอนุมัติแล้ว ตรวจสอบการยึดวัตถุดิบให้มั่นคง และตรวจห้องเครื่องจักรว่ามีเศษวัสดุสะสมอยู่หรือไม่ เพราะสิ่งเหล่านี้อาจขัดขวางการยึดหรือการเคลื่อนที่
4. ทิศทางของเฉดสีหรือตำแหน่งของชั้นไม่สม่ำเสมอ
สำหรับเซรามิกซิคอนเนียแบบหลายชั้น ผลลัพธ์ที่ไม่น่าพึงพอใจทางสายตาอาจเริ่มเกิดขึ้นตั้งแต่ขั้นตอนการกัดขึ้นรูปในห้องปฏิบัติการ แม้ว่าเครื่องจักรจะกัดได้แม่นยำก็ตาม ชิ้นงานฟื้นฟูจำเป็นต้องจัดวางให้สอดคล้องกับทิศทางของชั้นบนวัตถุดิบ และการเปลี่ยนผ่านจากบริเวณคอฟันไปยังปลายฟันตามที่ตั้งใจไว้ การจัดวางตำแหน่งผิดทิศทางอาจทำให้บริเวณสำคัญตกอยู่ในโซนสีที่ไม่เหมาะสม ซึ่งไม่สามารถแก้ไขได้ด้วยความแม่นยำเชิงกลเพียงอย่างเดียว
ใช้เครื่องหมายการจัดแนวที่ผู้ผลิตกำหนดไว้ และคำแนะนำการจัดวางวัสดุเฉพาะชนิด บันทึกแผ่นวัสดุที่เลือกและตำแหน่งการวางเมื่อห้องปฏิบัติการกำลังประเมินวัสดุหลายชั้นชนิดใหม่ สิ่งนี้มีความสำคัญเป็นพิเศษเมื่อมีผู้ปฏิบัติงานหลายคนใช้สถานีกัดฟันร่วมกัน เนื่องจากขั้นตอนการทำงานแบบมองเห็นได้อย่างสม่ำเสมอจะช่วยลดความคลาดเคลื่อนในการตีความที่สามารถหลีกเลี่ยงได้
5. การสึกหรอของเครื่องมือผิดปกติ เสียงผิดปกติ การสั่นสะเทือนผิดปกติ หรือสัญญาณเตือนจากเครื่องจักร
เสียงผิดปกติ การสั่นสะเทือนผิดปกติ การหักของเครื่องมือซ้ำๆ หรือสัญญาณเตือนจากเครื่องจักร ควรถือว่าเป็นสัญญาณที่บ่งชี้ว่าจำเป็นต้องบำรุงรักษา ไม่ใช่เหตุผลที่จะเร่งดำเนินงานผลิตชิ้นต่อไปในเครื่องจักร ให้กำจัดเศษวัสดุที่หลุดร่วงออกตามคู่มืออุปกรณ์ ตรวจสอบเครื่องมือและตัวยึดเครื่องมือ พร้อมทั้งทบทวนบันทึกสัญญาณเตือน ตรวจสอบให้แน่ใจว่าเครื่องมือที่ถูกต้องได้ถูกกำหนดไว้ในโปรแกรม CAM และติดตั้งจริงในแม็กกาซีน
หากเงื่อนไขยังคงมีอยู่หลังจากผู้ปฏิบัติงานที่ได้รับอนุญาตตรวจสอบแล้ว ให้หยุดเครื่องนั้นชั่วคราวและติดต่อฝ่ายสนับสนุนบริการที่มีคุณสมบัติเหมาะสม การทำงานกับหัวกัด (spindle) แกน (axis) เซ็นเซอร์ ระบบลม (pneumatic) และการปรับเทียบ (calibration) อาจต้องใช้ขั้นตอนที่เกินกว่าการบำรุงรักษาห้องปฏิบัติการทั่วไป การดำเนินการกัดฟันต่อไปในขณะที่ยังมีข้อบกพร่องเชิงกลที่ไม่สามารถอธิบายได้ อาจส่งผลให้ผลลัพธ์ไม่สม่ำเสมอ และทำให้ยากต่อการระบุสาเหตุที่แท้จริง
รายการตรวจสอบประจำวันสำหรับการกัดฟันแบบสั้น
- ยืนยันว่าเคส วัสดุ ขนาดของบล็อก และโปรไฟล์วัสดุใน CAM สอดคล้องกัน
- ตรวจสอบดอกกัด (burs) ที่จัดสรร ตัวยึดเครื่องมือ (tool holders) และบริเวณที่ยึดบล็อก
- ทบทวนทิศทางการจัดวาง (nesting direction) โครงรองรับ (supports) และการเข้าถึงเส้นทางเครื่องมือ (toolpath access) ก่อนเริ่มการกัด
- กำจัดฝุ่นและเศษวัสดุโดยใช้วิธีการทำความสะอาดที่อุปกรณ์รับรอง
- บันทึกข้อบกพร่องที่เกิดซ้ำตามประเภทวัสดุ ชุดเครื่องมือ ผู้ปฏิบัติงาน และเครื่องจักร
- แจ้งปัญหาที่เกี่ยวข้องกับการสั่นสะเทือน การเตือน (alarms) หรือการปรับเทียบ (calibration) ที่เกิดขึ้นซ้ำๆ ไปยังฝ่ายสนับสนุนที่มีคุณสมบัติเหมาะสม
เปลี่ยนปัญหาการกัดฟันที่เกิดซ้ำให้กลายเป็นกระบวนการที่มีเสถียรภาพ
การกัดขึ้นรูปฟันรายวันมีความเสถียรมากยิ่งขึ้นเมื่อห้องปฏิบัติการมองเห็นเครื่องจักร วัสดุ ไลบรารี CAM เครื่องมือ และกระบวนการเตาเผาเป็นระบบที่เชื่อมโยงกันทั้งหมด ให้เริ่มจากการสังเกตอาการผิดปกติ จากนั้นตรวจสอบสาเหตุทางกายภาพที่ง่ายที่สุดก่อน เปรียบเทียบค่าการตั้งค่ากับเอกสารที่ได้รับการรับรองแล้ว และเปลี่ยนแปลงเพียงหนึ่งปัจจัยต่อครั้งอย่างมีการควบคุม แนวทางนี้ไม่รับประกันว่าทุกเคสจะแสดงพฤติกรรมเหมือนกันทุกประการ แต่ช่วยให้ช่างเทคนิคมีแนวทางที่ชัดเจนยิ่งขึ้นจากข้อบกพร่องที่มองเห็นได้ไปสู่การตรวจสอบขั้นต่อไปที่สามารถอธิบายและพิสูจน์ได้
สำหรับห้องปฏิบัติการที่เพิ่มวัสดุใหม่หรืออัปเดตอุปกรณ์ ควรจัดเก็บบัตรพารามิเตอร์วัสดุ บันทึกอายุการใช้งานของเครื่องมือ และกรณีการตรวจสอบไว้พร้อมกับเอกสารเครื่องจักร การตั้งค่าที่มีการบันทึกอย่างครบถ้วนจะช่วยให้การแก้ไขปัญหาการกัดขึ้นรูปฟันในอนาคตทำได้รวดเร็วขึ้น และทำให้ผู้ปฏิบัติงานทุกคนเริ่มต้นจากจุดเดียวกัน

