
 EN


Milliseid tavalisi probleeme tekkib igapäevases hambakirurgilises freesimisoperatsioonis
Igapäevane hambafräserdamine võib tunduda ennustatav, kuni ilmub restaureerimine, mille pind on ebakorrapärane, mille serv on lahtine, millel esineb ootamatu murdumine või mille sobivus ei vasta disainile. CAD/CAM-laboris pole kasulik reageerida muutes korraga kõiki seadeid. Vaadelda hambafräserdamist kui ühendatud töövoogu: disain, paigutus (nesting), materjalitükk, tööriist, hooldusseade, masina seisund ja pärast fräserdamist teostatav protsess – kõik need mõjutavad tulemust.
Tehniku vaatenurgast on kiireim viis hambafräserdamisega seotud probleemi tuvastamiseks alustada nähtavast sümptomist, võrrelda seda teadaoleva hea näitega ja muuta korraga ühte kontrollitud muutujat. See juhend kirjeldab igapäevases hambafräserdamises korduvaid probleeme ja süstemaatilist viisi nende uurimiseks.
Alustage sümptoomipõhjase hambafräserdamise kontrolliga
Enne korpuse uuesti freesimist tuleb kirja panna taastusviis, materjali partii, tooriku suurus, CAM-strateegia, tööriistarühm, masinaga seotud teade ning see, kas viga ilmnes ühes või mitmes korpuses. Üksainus vigane koroon võib viidata paigutusele, disainile või kohalikule materjaliprobleemile. Korduvad vead erinevates töödes viitavad sageli hambafreesimistööriistadele, masina puhtusele, kalibreerimisele või sobimatutele parameetritele.
Hoidke originaalne CAM-fail ja, kui töövoog seda võimaldab, tehke enne ja pärast hambafreesimist toorikust pilt. See väike dokumentatsioon aitab tuvastada mustreid. Samuti aitab see tehnikul eristada freesimise ajal tekkinud probleemi hilisematest probleemidest, nagu sintrumine, kristalliseerumine, värvimine või lõpptoimingud.
1. Rõhutud pinnad, pragunemised ja habased ääred
Rohkem kui tavalised hambakirurgilise freeseerimisega seotud kaebused on näiteks ebavõrdne pind, väikesed pragud servadel ja ebatäpselt töödeldud sisemised alad. Sageli on probleemi alguseks kulunud või saastunud freeskott. Tööriista kulutumine võib vähendada lõikeefektiivsust ning suurendada soojus- või vibratsioonikoormust lõikepiirkonnas. Teaduslikud ülevaated on samuti seotnud diamandfreeskottide kulutumist hambakeraamiliste proteseerimise täpsuse ja pinnakvaliteedi muutustega, mistõttu on visuaalne tööriista kontroll kasulikum kui lihtsalt planeeritud vahetamise kuupäeva järgimine.
Kontrollige tööriista sobiva suurenduse all kattekaotuse, ummistumise, painutatud varruka või kahjustatud lõikeservade suhtes. Seejärel veenduge, et tööriist oleks õigesti paigaldatud ja et kruvikepp või hooldusseade oleks puhas. Isegi väliselt sobivaks näiv freeskott võib halvasti toimida, kui seda ei kinnitata tsentriselt. Kui probleem tekib ainult kitsastes alades, vaadeldage, kas valitud tööriista läbimõõt võimaldab füüsiliselt ligipääsu geomeetriale ilma ebapiisava tööriistaraja kasutamiseta.
Kaasnevad materjalipõhised parameetrid on samuti olulised. Ärge kopeerige tsirkooni, PMMA-d, polümeerit või klaaskeraamilise strateegiat teisest materjalist lihtsalt seetõttu, et toorik sobib sama masinasse. Kasutage esmase viitena materjali ja masina dokumentatsiooni ning katsetage iga seadistuse muudatust sobivas kontrolljuhus.
2. Halb istumine, avatud ääred või liiga tugevad kontaktid
Kui restaureerimine näeb CAD-is täpsena välja, kuid ei istu ootuspäraselt, ärge eeldage automaatselt, et süüd on ainult freeseerimismasinas. Kontrollige esmalt disainiparameetreid: tsementruumi, nihkumist, miinimumpaksust, äärekujundust ja ühendusdetailide mõõtmeid – kõik need võivad tulemusele mõjuda. Seejärel võrrelge tarkvaras valitud materjali, kokkutõmbumisseadistust ja tooriku partii andmeid selle materjali jaoks ettenähtud väärtustega.
Tsirkooni töötlemisel võib vale suurendus- või põletusseade ilmneda sobivuse probleemina alles hilisemas soojusfaasis. Kui eelpõletatud ühikud näevad enne põletamist alati liiga suured või liiga väikesed, kinnitage CAM-i materjalite teekond ja tooriku valik enne kompensatsiooniväärtuste muutmist. Kui eelpõletatud vorm näeb välja ühtlane, kuid lõplik sobivus varieerub, dokumenteerige ahju programm, paigaldusmuster ja materjali partii kvalifitseeritud tehnilise ülevaatuse jaoks.
Igäpäevases hambakirurgilises freesimises on korduv sobivuskontroll kasulikum kui kiirendatud kohandamine. Valige üks viiteprojekt, käivitage see heakskiidetud materjaliprofiiliga ja mõõtke tulemus samades kontrollpunktides. See muudab oletuse jälgitavaks võrdluseks.
3. Murdunud ühendused, lahtised osad või taastus, mis lahti läheb
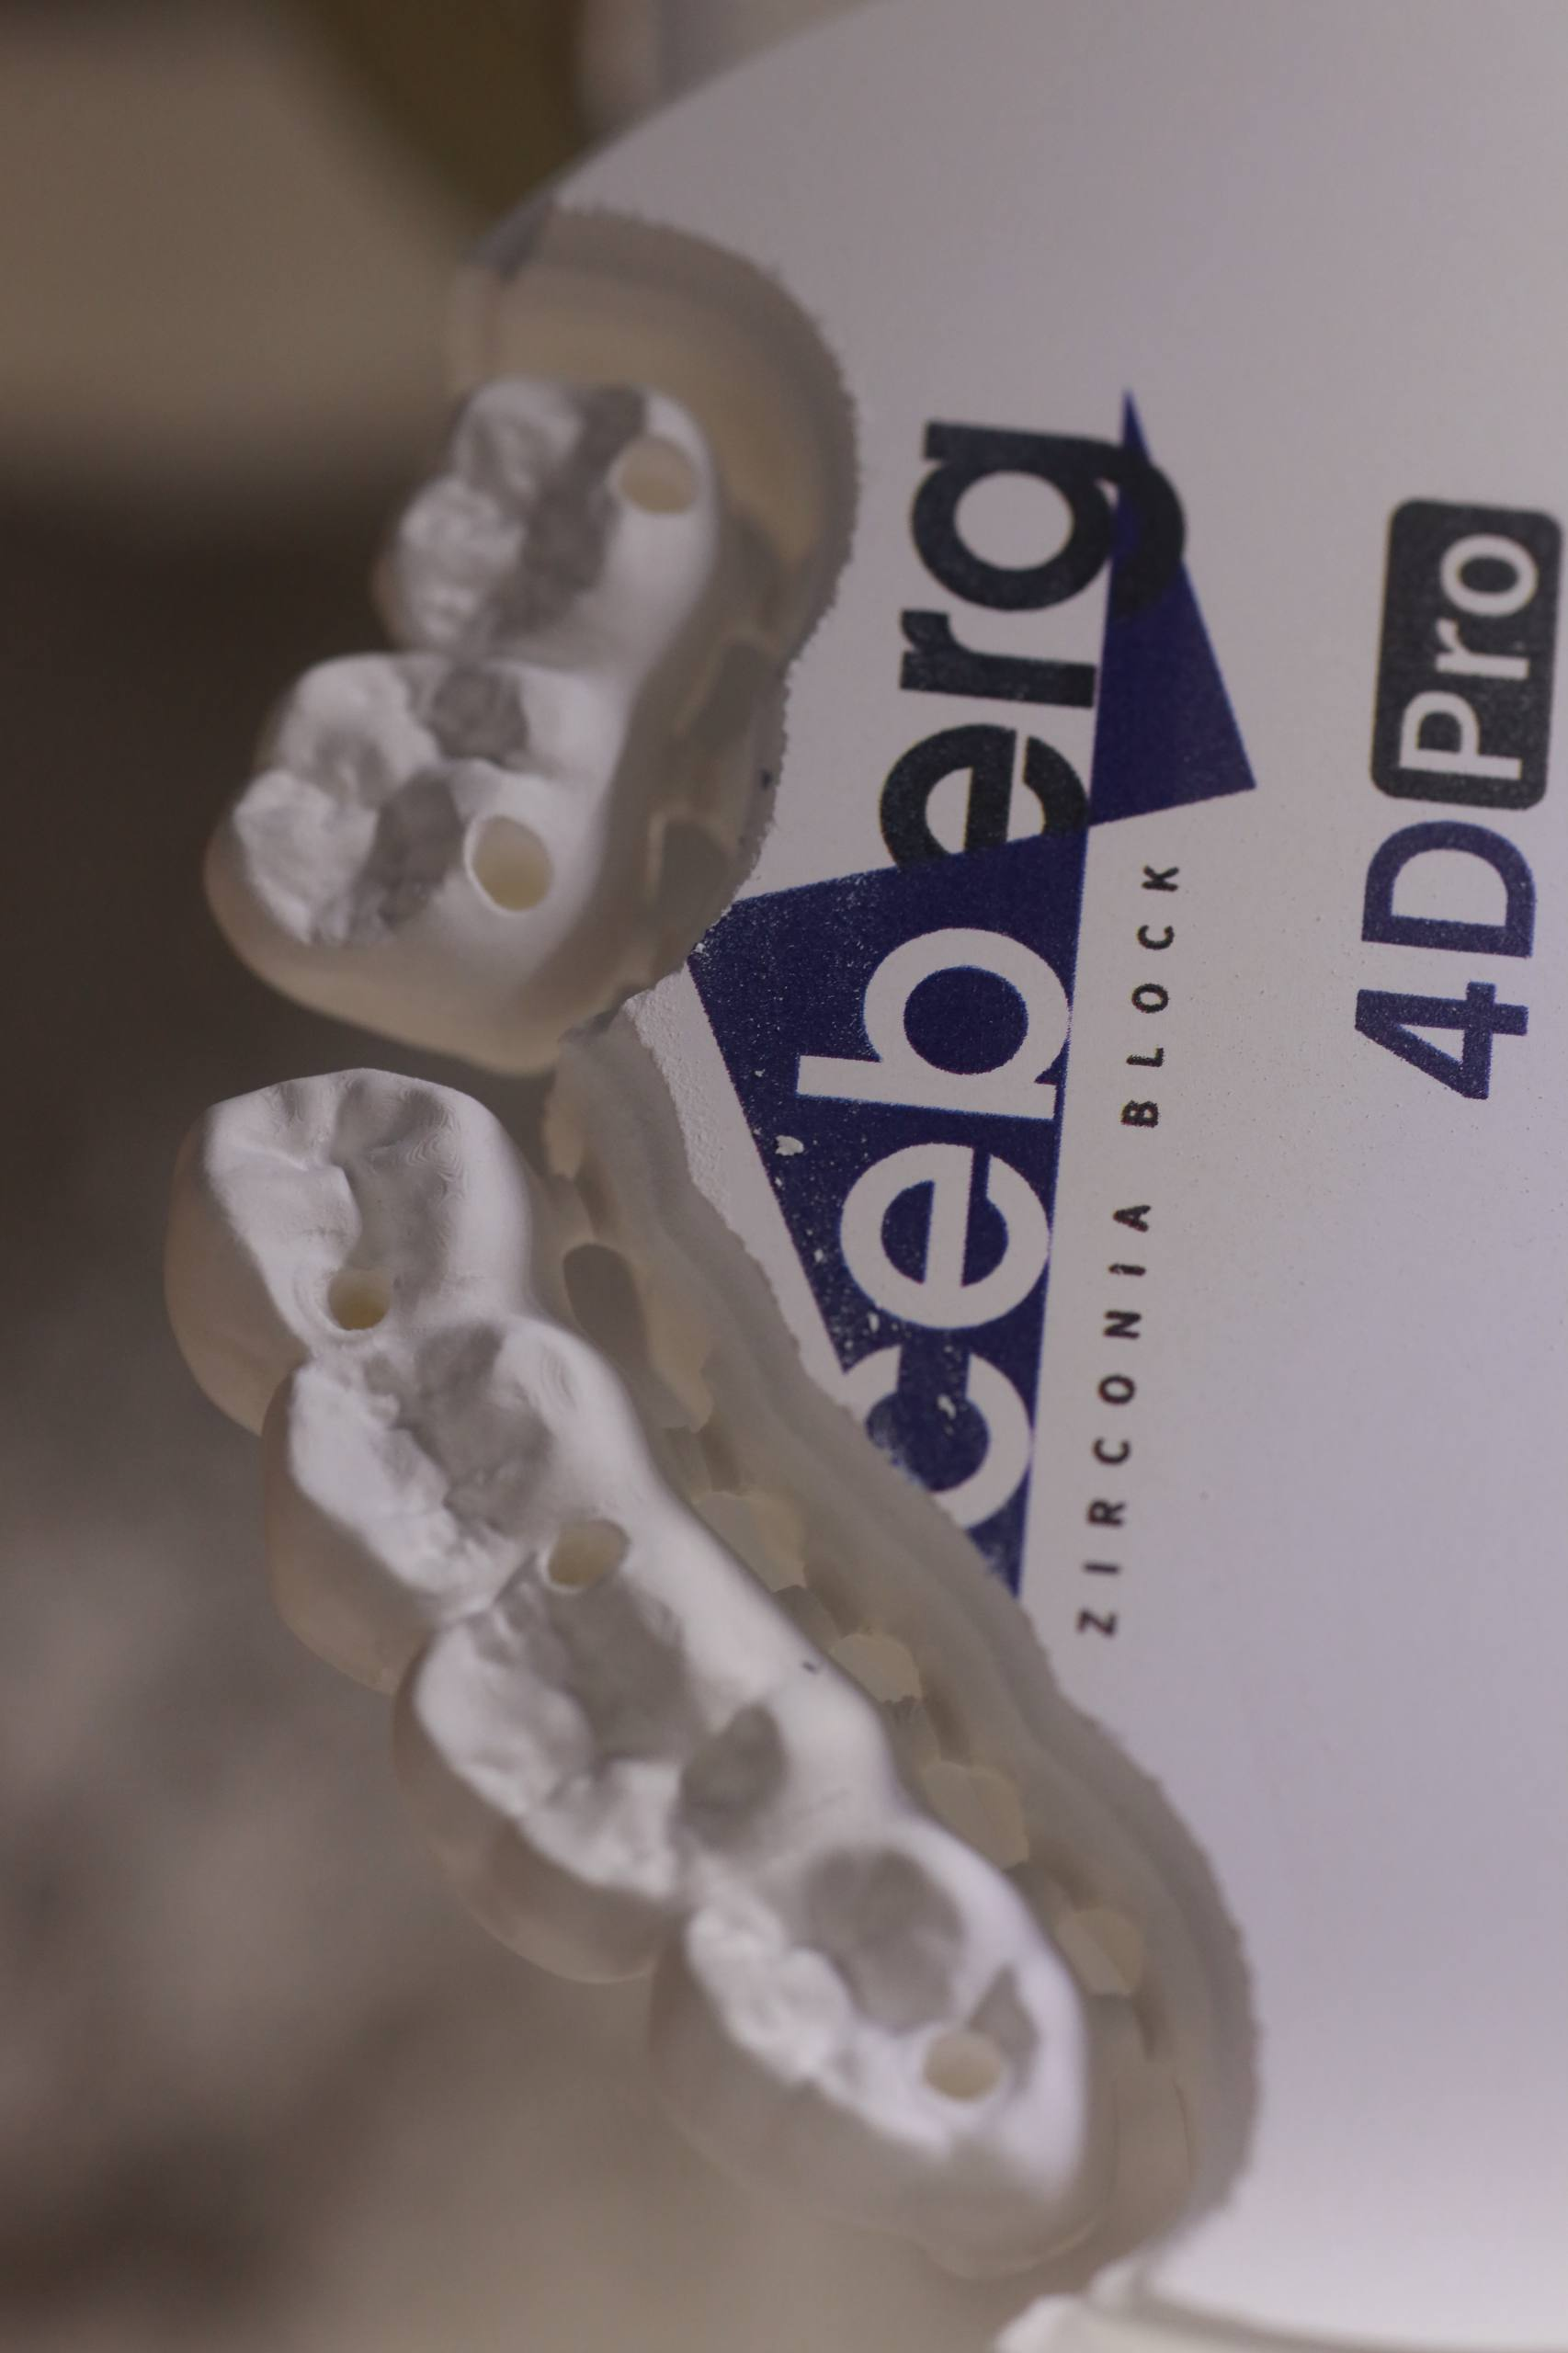
Murdumine hammasfreesimisel algab sageli piisamatu toetusega. Restaureerimine võib lahti liikuda, kui ühenduskohtade paigutus, ühenduskohtade paksus, valmistoote orientatsioon või kinnitustrateegia ei sobi selle geomeetriale ja materjalile. Erilist tähelepanu tuleb pöörata õhukeste äärtest ja pikade vahekaugustega konstruktsioonidele, sest väike vibratsioonihulk võib põhjustada murdumise või servade defektid.
Vaadelda tuleks mitte ainult lõplikku tööekraani, vaid ka paigutusvaadet. Kontrollida tuleb sisestamise suunda, valamu paigutust, restaureerimiste vahemaad ning kaugust aladest, kus on tõenäoliselt suurem lõikekoormus. CAM-i paigutus ja tööliini juhised tuvastavad sageli orientatsiooni ja tööliini planeerimise täpsuse, materjali kasutamise ja tööriistade eluea parandajatena. Praktiline õppetund on lihtne: sama disain võib nõuda erineva valmistoote või masinatöövoogu korral erinevat paigutus- või toetustrateegiat.
Ärge püüdke korduvat purunemist kompenseerida teravnemate lõike seadistustega. Kontrollige heakskiidetud tööteed, veenduge, et toorik on korralikult kinnitatud, ja uurige masina kambrist kogunenud mustust, mis võib takistada kinnitust või liikumist.
4. Ebakorrapärane varjutuse suund või kihi asukoht
Mitmekihilise tsirkoonia puhul võib visuaalselt ebameeldiv tulemus algada juba hambamillimisel, isegi kui masin on lõiganud täpselt. Restaureerimine peab olema orienteeritud tooriku kihi suuna ja soovitud kervikaalsete–inkisaalsete üleminekute järgi. Vale paigutussuund võib panna olulise ala vale värvipiirkonda, mida ei saa parandada ainult mehaanilise täpsusega.
Kasutage tootja orienteerimismärke ja materjalile spetsiifilist paigutusjuhendit. Kirjutage protokolli valitud lähtematerjal ja selle paigutus, kui labor hindab uut mitmekihist materjali. See on eriti oluline siis, kui mitu operaatort kasutab ühte ja sama hambakirurgilist freesimisjaama, sest ühtlane visuaalne töövoog vähendab vältimisi tõlgenduslikke erinevusi.
5. Ootamatu tööriista kuluvus, müra, vibreerimine või masina häireteated
Ootamatud müra-, vibreerimis- või häireteadete esinemine ning korduv tööriista murdumine tuleb tõlgendada hooldussignaalina, mitte põhjusena, mille tõttu panna masinasse järgmine tootmistöö. Eemaldage lahtised prügiosad seadme juhendis ettenähtud viisil, kontrollige tööriista ja põhja, vaadeldes ka häireteateid. Veenduge, et CAM-programmis on määratud õige tööriist ja et see on tegelikult paigaldatud tööriistamagasinisse.
Kui tingimus püsib ka pärast lubatud operaatoriga tehtud kontrolli, peata see masin ja võta ühendust kvalifitseeritud teenindustugevusega. Põramise, telje, sensori, pneumaatika ja kalibreerimisega seotud tööd võivad nõuda protseduure, mis ulatuvad kaugemale tavapärasest laborihooldusest. Sügavamat hambakirjutamist jätkata sel juhul, kui mehaaniline rike ei ole selgitatud, võib põhjustada ebakohaseid tulemusi ja muuta algse põhjuse tuvastamise raskemaks.
Lühike igapäevane hambakirjutamise kontrollnimekiri
- Kinnita, et juhtum, materjal, tooriku suurus ja CAM-materjali profiil langevad kokku.
- Kontrolli määratud freese, tööriistakäepidemeid ja tooriku kinnitusalast.
- Enne töötlemist vaata üle paigutusorientatsioon, tuged ja tööriistarada ligipääs.
- Eemalda tolmu ja sõrmikud seadmele sobiva puhastusviisiga.
- Kirjelda korduvaid vigu materjali, tööriistakomplekti, operaatoriga ja masinaga seoses.
- Edasta korduvad vibreerimisprobleemid, häireteated või kalibreerimisega seotud mured kvalifitseeritud toeabi juurde.
Muuda korduvad hambakirjutamisega seotud probleemid stabiilseks protsessiks
Igapäevane hambakirjutamine on stabiilsem, kui labor vaatab masinat, materjali, CAM-teegi, tööriistu ja põletusahju töövoogu kui ühte süsteemi. Alustage sümptomiga, kontrollige lihtsaimaid füüsilisi põhjusi, võrdlege seadeid heakskiidetud dokumentatsiooniga ja tehke korraga ainult üks kontrollitud muudatus. See lähenemisviis ei garanteeri, et iga juhtum käitub identsesti, kuid see annab tehnikutele selgemat teed nähtavast puudusest järgmisele põhjendatavale kontrollile.
Laborite jaoks, kes lisavad materjale või vahetavad varustust, tuleb materjaliparameetrite kaardid, tööriistade eluiga kajastavad kirjed ja kontrolljuhud hoida koos masina dokumentatsiooniga. Dokumenteeritud seadistus kiirendab tulevikus hambakirjutamise probleemide lahendamist ja tagab kõigile operaatortele sama lähtepunkti.

