
 EN


Hvilke almindelige problemer opstår under daglig tandteknisk fræsning
Daglig tandfræsning kan se forudsigelig ud, indtil en restaurering fremkommer med en ru overflade, en åben kant, et uventet brud eller en pasform, der ikke matcher designet. I et CAD/CAM-laboratorium er den nyttige reaktion ikke at ændre alle indstillinger på én gang. Se tandfræsning som en sammenhængende arbejdsgang: design, nesting, råemne, værktøj, holder, maskintilstand og efterfræsningsprocessen påvirker alle resultatet.
Fra en teknikers synspunkt er den hurtigste måde at isolere et problem med tandfræsning at starte med det synlige symptom, sammenligne det med et kendt problem og ændre én verificeret variabel ad gangen. Denne vejledning beskriver de problemer, der opstår igen i den daglige tandfræsning, og en disciplineret måde at undersøge dem på.
Start med et symptombaseret tandfræsningstjek
Før en kasse genfræses, skal restaureringstype, materialebatch, emnestørrelse, CAM-strategi, værktøjssæt, maskinmeddelelse og om fejlen opstod på én enhed eller på tværs af flere kasser registreres. En enkelt defekt krone kan være tegn på indlejring, design eller et lokalt materialeproblem. Gentagne fejl på tværs af uafhængige job peger oftere på dentalfræsningsværktøjer, maskinens renlighed, kalibrering eller et uegnet parametersæt.
Behold den originale CAM-fil, og fotografer emnet før og efter tandfræsning, hvor arbejdsgangen tillader det. Denne lille optegnelse gør mønstre synlige. Den hjælper også en tekniker med at skelne et problem, der opstår under fræsning, fra et senere problem under sintring, krystallisation, farvning eller finish.
1. Ru overflader, afskalning og skrøbelige kanter
Ru vægge, små skår i kanterne og ujævne indre områder er blandt de mest kendte klager over tandfræsning. Et slidt eller kontamineret bor er et hyppigt udgangspunkt. Værktøjsslid kan reducere skæreeffektiviteten og øge varme eller vibrationer i skærezonen. Publicerede review-evidens forbinder også slid på diamantbor med ændringer i nøjagtigheden og overfladeruheden af tandkeramiske restaureringer, så en visuel værktøjsinspektion er mere nyttig end kun at stole på en planlagt udskiftningsdato.
Kontroller værktøjet under passende forstørrelse for tab af belægning, tilstopning, bøjede skafter eller beskadigede skærkanter. Kontroller derefter, at værktøjet sidder korrekt, og at spændetangen eller holderen er ren. Et bor, der ser acceptabelt ud, kan stadig opføre sig dårligt, hvis det ikke er fastspændt koncentrisk. Hvis problemet kun opstår i smalle områder, skal det kontrolleres, om den valgte værktøjsdiameter fysisk kan nå geometrien uden at fremtvinge en uegnet værktøjsbane.
Materialespecifikke parametre er også vigtige. Kopier ikke en strategi for zirkoniumoxid, PMMA, harpiks eller glaskeramik fra et andet materiale, blot fordi emnet passer til den samme maskine. Brug materiale- og maskindokumentationen som den første reference, og afprøv enhver ændring af indstillinger på en passende verifikationssag.
2. Dårlig pasform, åbne marginer eller stramme kontakter
Når en restaurering ser nøjagtig ud i CAD, men ikke sidder som forventet, skal man undgå at antage, at det alene er fræseren, der er ansvarlig. Gennemgå først designparametrene: cementafstand, offset, minimumstykkelse, margindefinition og stikdimensioner kan alle påvirke resultatet. Sammenlign derefter softwarens materialevalg, krympeindstilling og blindparti med de værdier, der er angivet for det pågældende materiale.
For zirkoniumoxid-arbejdsgange kan en forkert forstørrelses- eller sintringsindstilling først opstå som et pasformsproblem efter den senere termiske fase. Hvis præsintrede enheder konsekvent ser overdimensionerede eller underdimensionerede ud før sintring, skal CAM-materialebiblioteket og emnevalget bekræftes, før kompensationsværdierne ændres. Hvis den præsintrede form ser ensartet ud, men den endelige pasform varierer, skal ovnprogrammet, belastningsmønsteret og materialepartiet dokumenteres for kvalificeret teknisk gennemgang.
Ved daglig tandfræsning er en gentagende pasformskontrol mere nyttig end en hurtig justering. Vælg et referencedesign, kør det med den godkendte materialeprofil, og mål resultatet ved de samme kontrolpunkter. Dette forvandler en antagelse til en sporbar sammenligning.
3. Ødelagte stik, løse dele eller en gratis restaurering
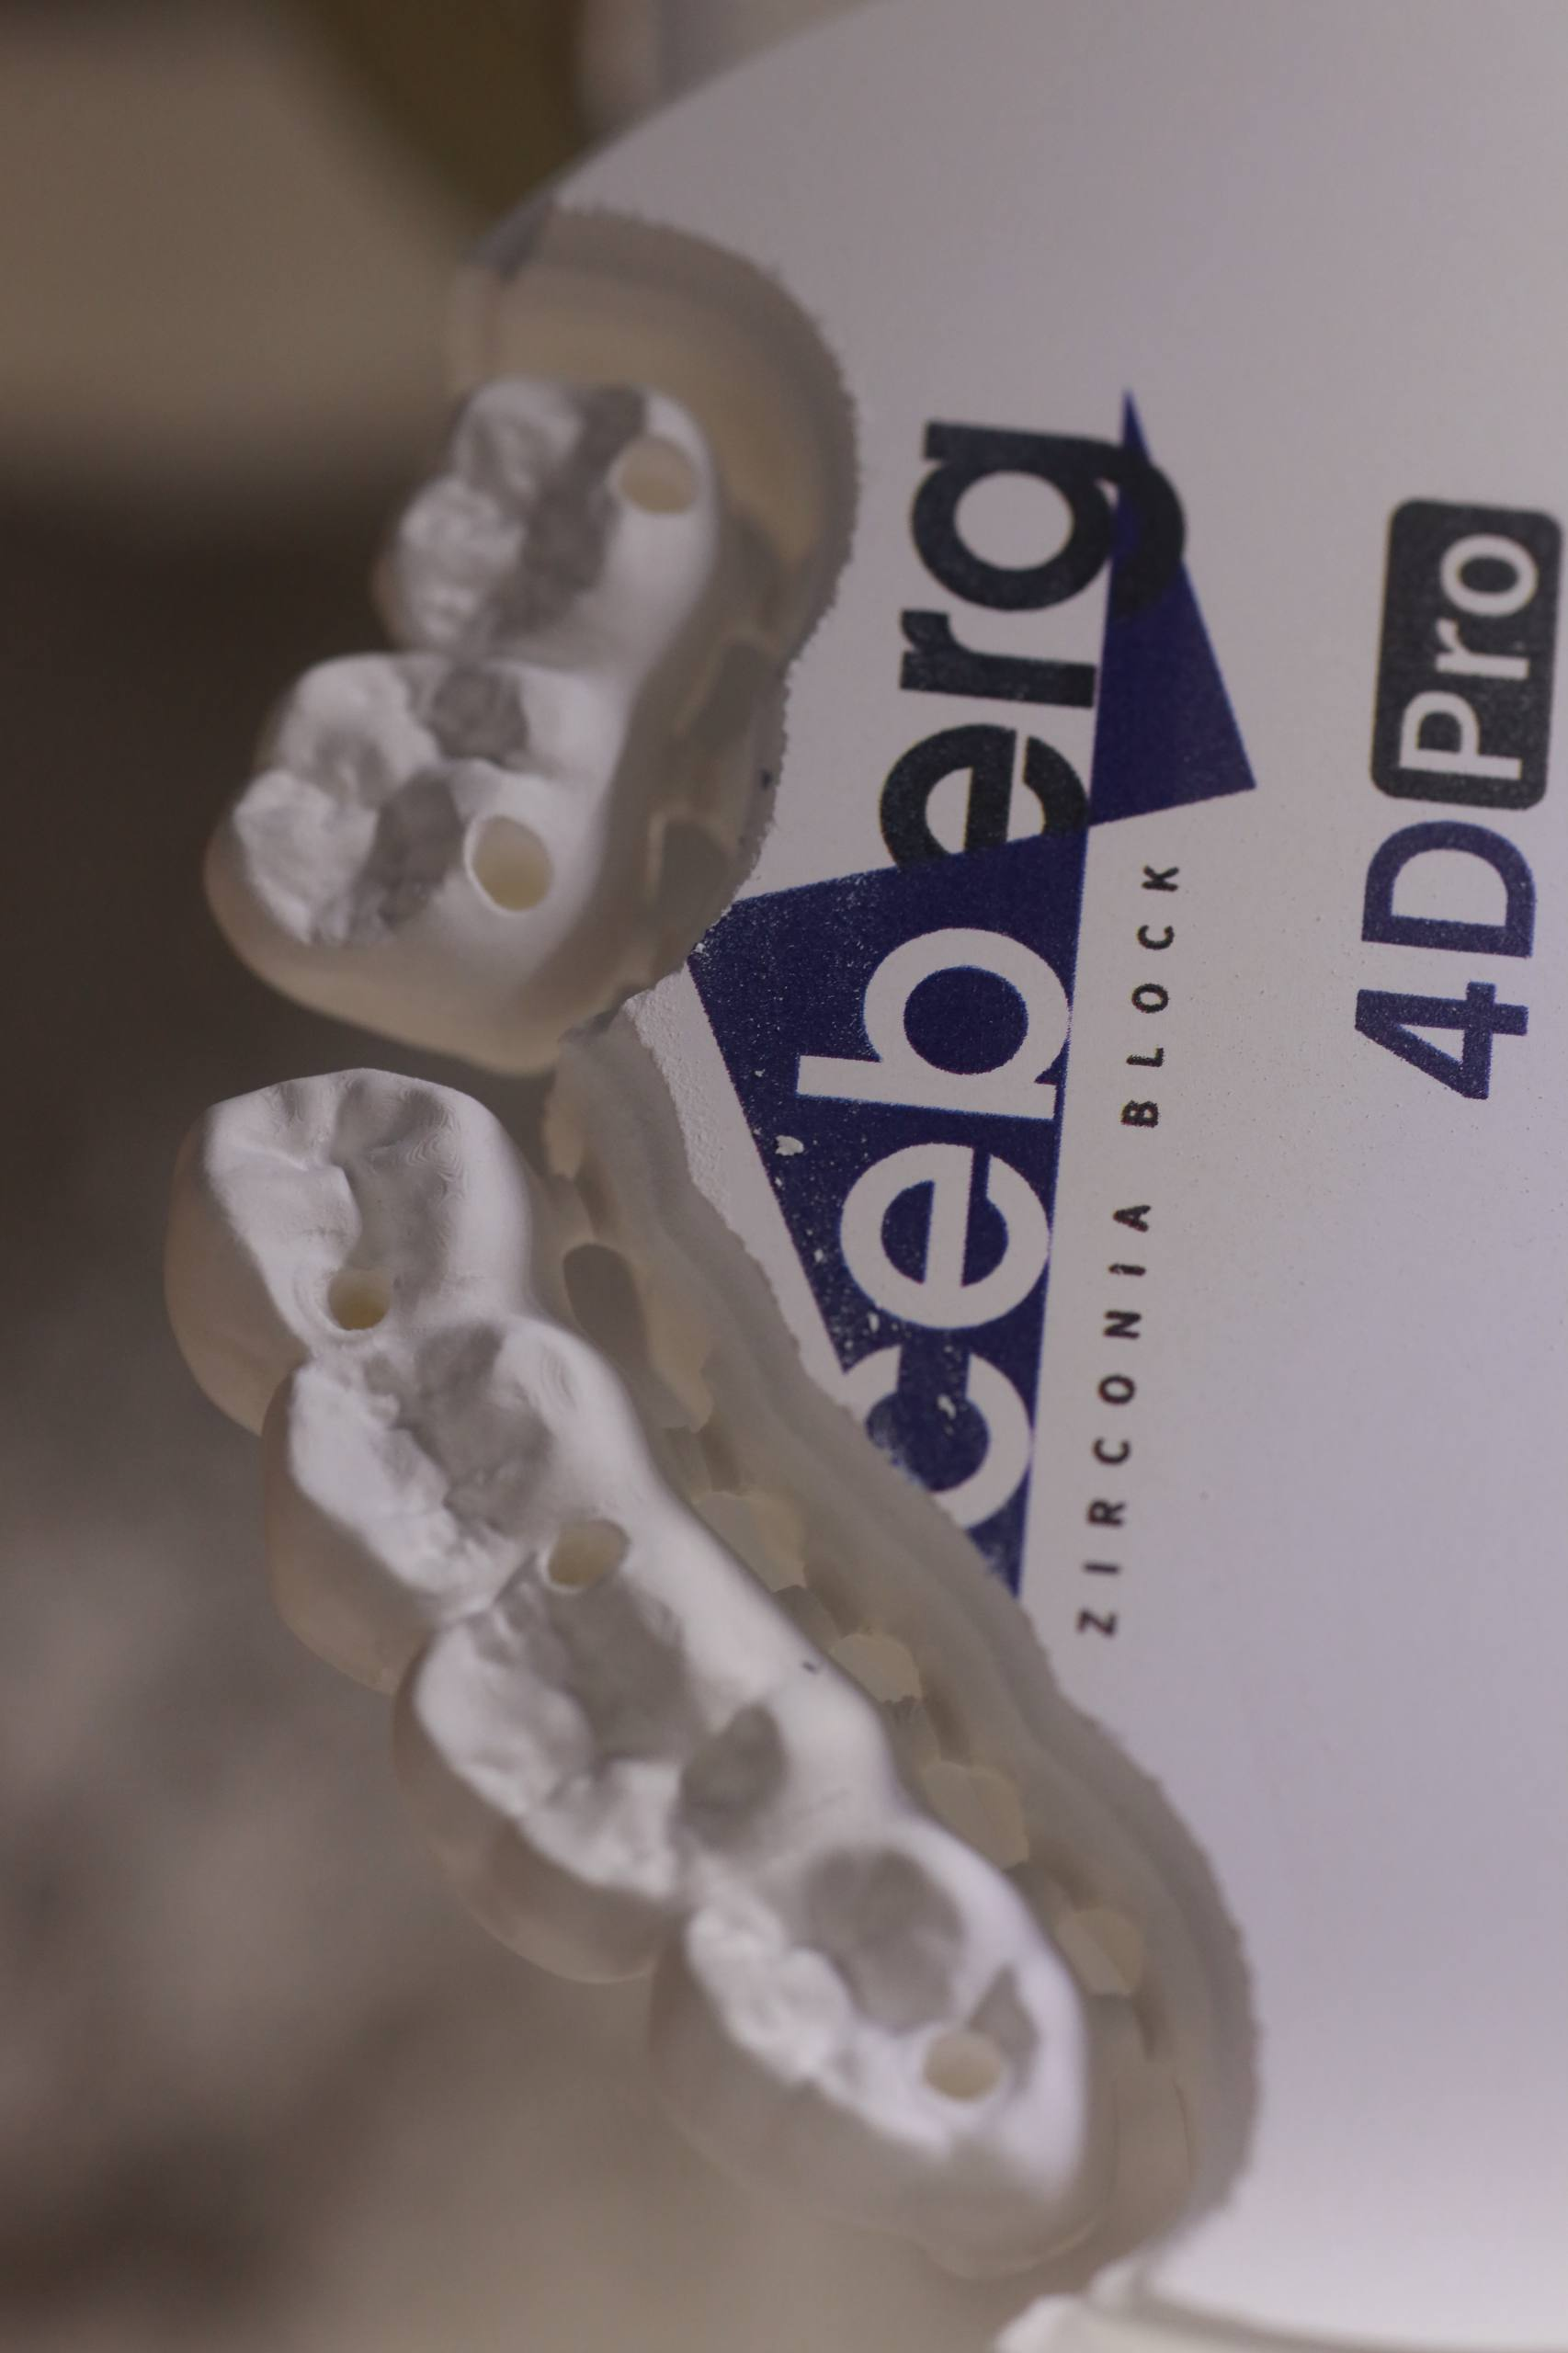
Brud under tandfræsning starter ofte med utilstrækkelig støtte. En restaurering kan løsne sig, når placeringen af konnektoren, konnektortykkelsen, emnets orientering eller fastholdelsesstrategien ikke passer til dens geometri og materiale. Tynde kanter og strukturer med lange spændvidder fortjener særlig opmærksomhed, fordi en lille smule vibration kan udvikle sig til et brud eller en kantdefekt.
Gennemgå indlejringsvisningen i stedet for kun den endelige jobskærm. Bekræft indsætningsretningen, placeringen af indløbet, afstanden mellem restaureringer og afstanden fra områder, der sandsynligvis vil opleve højere skærebelastninger. CAM-indlejring og værktøjsbanevejledning identificerer almindeligvis orientering og værktøjsbaneplanlægning som bidragydere til nøjagtighed, materialeforbrug og værktøjslevetid. Den praktiske lektie er enkel: det samme design kan kræve en anden placerings- eller støttestrategi i en anden emne- eller maskinarbejdsgang.
Forsøg ikke at kompensere for tilbagevendende brud ved aggressivt at øge skæreindstillingerne. Bekræft den godkendte værktøjsbane, verificer emnefastholdelsen, og inspicer maskinkammeret for ophobet snavs, der kan forstyrre fastspænding eller bevægelse.
4. Inkonsekvent skyggeretning eller lagposition
For flerlags zirkoniumoxid kan et visuelt skuffende resultat opstå under tandfræsning, selv når maskinen har skåret præcist. Restaureringen skal orienteres i henhold til emnets lagretning og den tilsigtede overgang fra cervikal til incisal. En forkert indlejringsretning kan placere et kritisk område i den forkerte farvezone, hvilket ikke kan korrigeres alene ved mekanisk nøjagtighed.
Brug producentens orienteringsmærker og den materialespecifikke indlejringsvejledning. Registrer den valgte blankprøve og placering, når et laboratorium evaluerer et nyt flerlagsmateriale. Dette er især vigtigt, når flere operatører deler den samme tandfræsestation, fordi en ensartet visuel arbejdsgang reducerer undgåelige fortolkningsforskelle.
5. Uventet værktøjsslid, støj, vibration eller maskinalarmer
Usædvanlig støj, vibrationer, gentagne værktøjsbrud eller alarmer bør behandles som et vedligeholdelsessignal, ikke som en grund til at køre et nyt produktionsjob gennem maskinen. Fjern løst affald i henhold til udstyrets instruktioner, inspicer værktøjet og holderen, og gennemgå alarmregistreringen. Kontroller, at det korrekte værktøj er tildelt i CAM og faktisk er installeret i magasinet.
Hvis tilstanden fortsætter efter den tilladte operatørkontrol, skal maskinen sættes på pause og kvalificeret servicesupport kontaktes. Spindel-, akse-, sensor-, pneumatik- og kalibreringsarbejde kan kræve procedurer ud over rutinemæssig laboratorievedligeholdelse. Fortsat tandfræsning, mens en uforklarlig mekanisk fejl eksisterer, kan skabe inkonsekvent output og gøre den oprindelige årsag sværere at identificere.
En kort daglig tjekliste til tandfræsning
- Bekræft overensstemmelse mellem kasse, materiale, emnestørrelse og CAM-materialeprofil.
- Inspicer de tildelte bor, værktøjsholdere og emnets fastspændingsområde.
- Gennemgå indlejringsretning, understøtninger og adgang til værktøjsbanen før bearbejdning.
- Fjern støv og spåner ved hjælp af den rengøringsmetode, der er godkendt af udstyret.
- Registrer gentagne defekter efter materiale, værktøjssæt, operatør og maskine.
- Eskaler vedvarende vibrationer, alarmer eller kalibreringsproblemer til kvalificeret support.
Gør gentagne problemer med tandfræsning til en stabil proces
Daglig tandfræsning er mere stabil, når laboratoriet ser maskinen, materialet, CAM-biblioteket, værktøjerne og ovnens arbejdsgang som ét system. Start med symptomet, verificer de enkleste fysiske årsager, sammenlign indstillinger med den godkendte dokumentation, og foretag kun én kontrolleret ændring ad gangen. Denne tilgang lover ikke, at alle tilfælde vil opføre sig identisk, men den giver teknikerne en klarere vej fra en synlig defekt til en forsvarlig næste kontrol.
For laboratorier, der tilføjer materialer eller opdaterer udstyr, skal du opbevare materialeparameterkort, værktøjslevetidsoptegnelser og verifikationssager sammen med maskindokumentationen. En dokumenteret opsætning gør fremtidig fejlfinding af tandfræsning hurtigere og giver alle operatører det samme udgangspunkt.

