
 EN


Kunlik tish ishlab chiqarish jarayonida qanday odatdagi muammolar yuzaga keladi
Kunlik tishlarni g'ildirab ishlash jarayoni bashorat qilinadigan ko'rinishni oladi, garchi restavratsiya yuzida mayda chiziqchalar, ochiq chegara, kutilmagan sinish yoki loyihaga mos kelmaydigan moslashuv paydo bo'lguncha. CAD/CAM laboratoriyasida foydali javob barcha sozlamalarni bir vaqtda o'zgartirmaslikdir. Tishlarni g'ildirab ishlashni bog'langan ish jarayoni sifatida ko'ring: loyiha, joylashtirish, material bloki, asbob, tutqich, apparat holati va g'ildirab ishlashdan keyingi jarayon barchasi natijaga ta'sir qiladi.
Texnikning nuqtai nazaridan, tishlarni g'ildirab ishlashdagi muammoni aniqlashning eng tez usuli — ko'rinadigan belgidan boshlab, ma'lum yaxshi holatga solishtirish va bir marta faqat bitta tasdiqlangan o'zgaruvchini o'zgartirishdir. Ushbu qo'llanma kunlik tishlarni g'ildirab ishlashda qaytarilib turadigan muammolarni va ularni tekshirishning tartibli usulini bayon etadi.
Belgiga asoslangan tishlarni g'ildirab ishlash tekshiruvidan boshlang
Korpusni qayta ishlashdan oldin tiklash turi, material partiyasi, bo'sh joy o'lchami, CAM strategiyasi, vositalar to'plami, apparat xabari va nuqson bitta yoki bir nechta korpuslarda paydo bo'lganligini yozib oling. Yagona nuqsonli koronka guruhlash, loyiha yoki mahalliy material muammosiga ishora qilishi mumkin. Bir-biriga aloqasi bo'lmagan ishlarda takrorlanadigan nuqsonlar ko'pincha tish protetikasi uchun frezalar, apparat tozaligi, kalibratsiya yoki noto'g'ri parametr to'plamiga ishora qiladi.
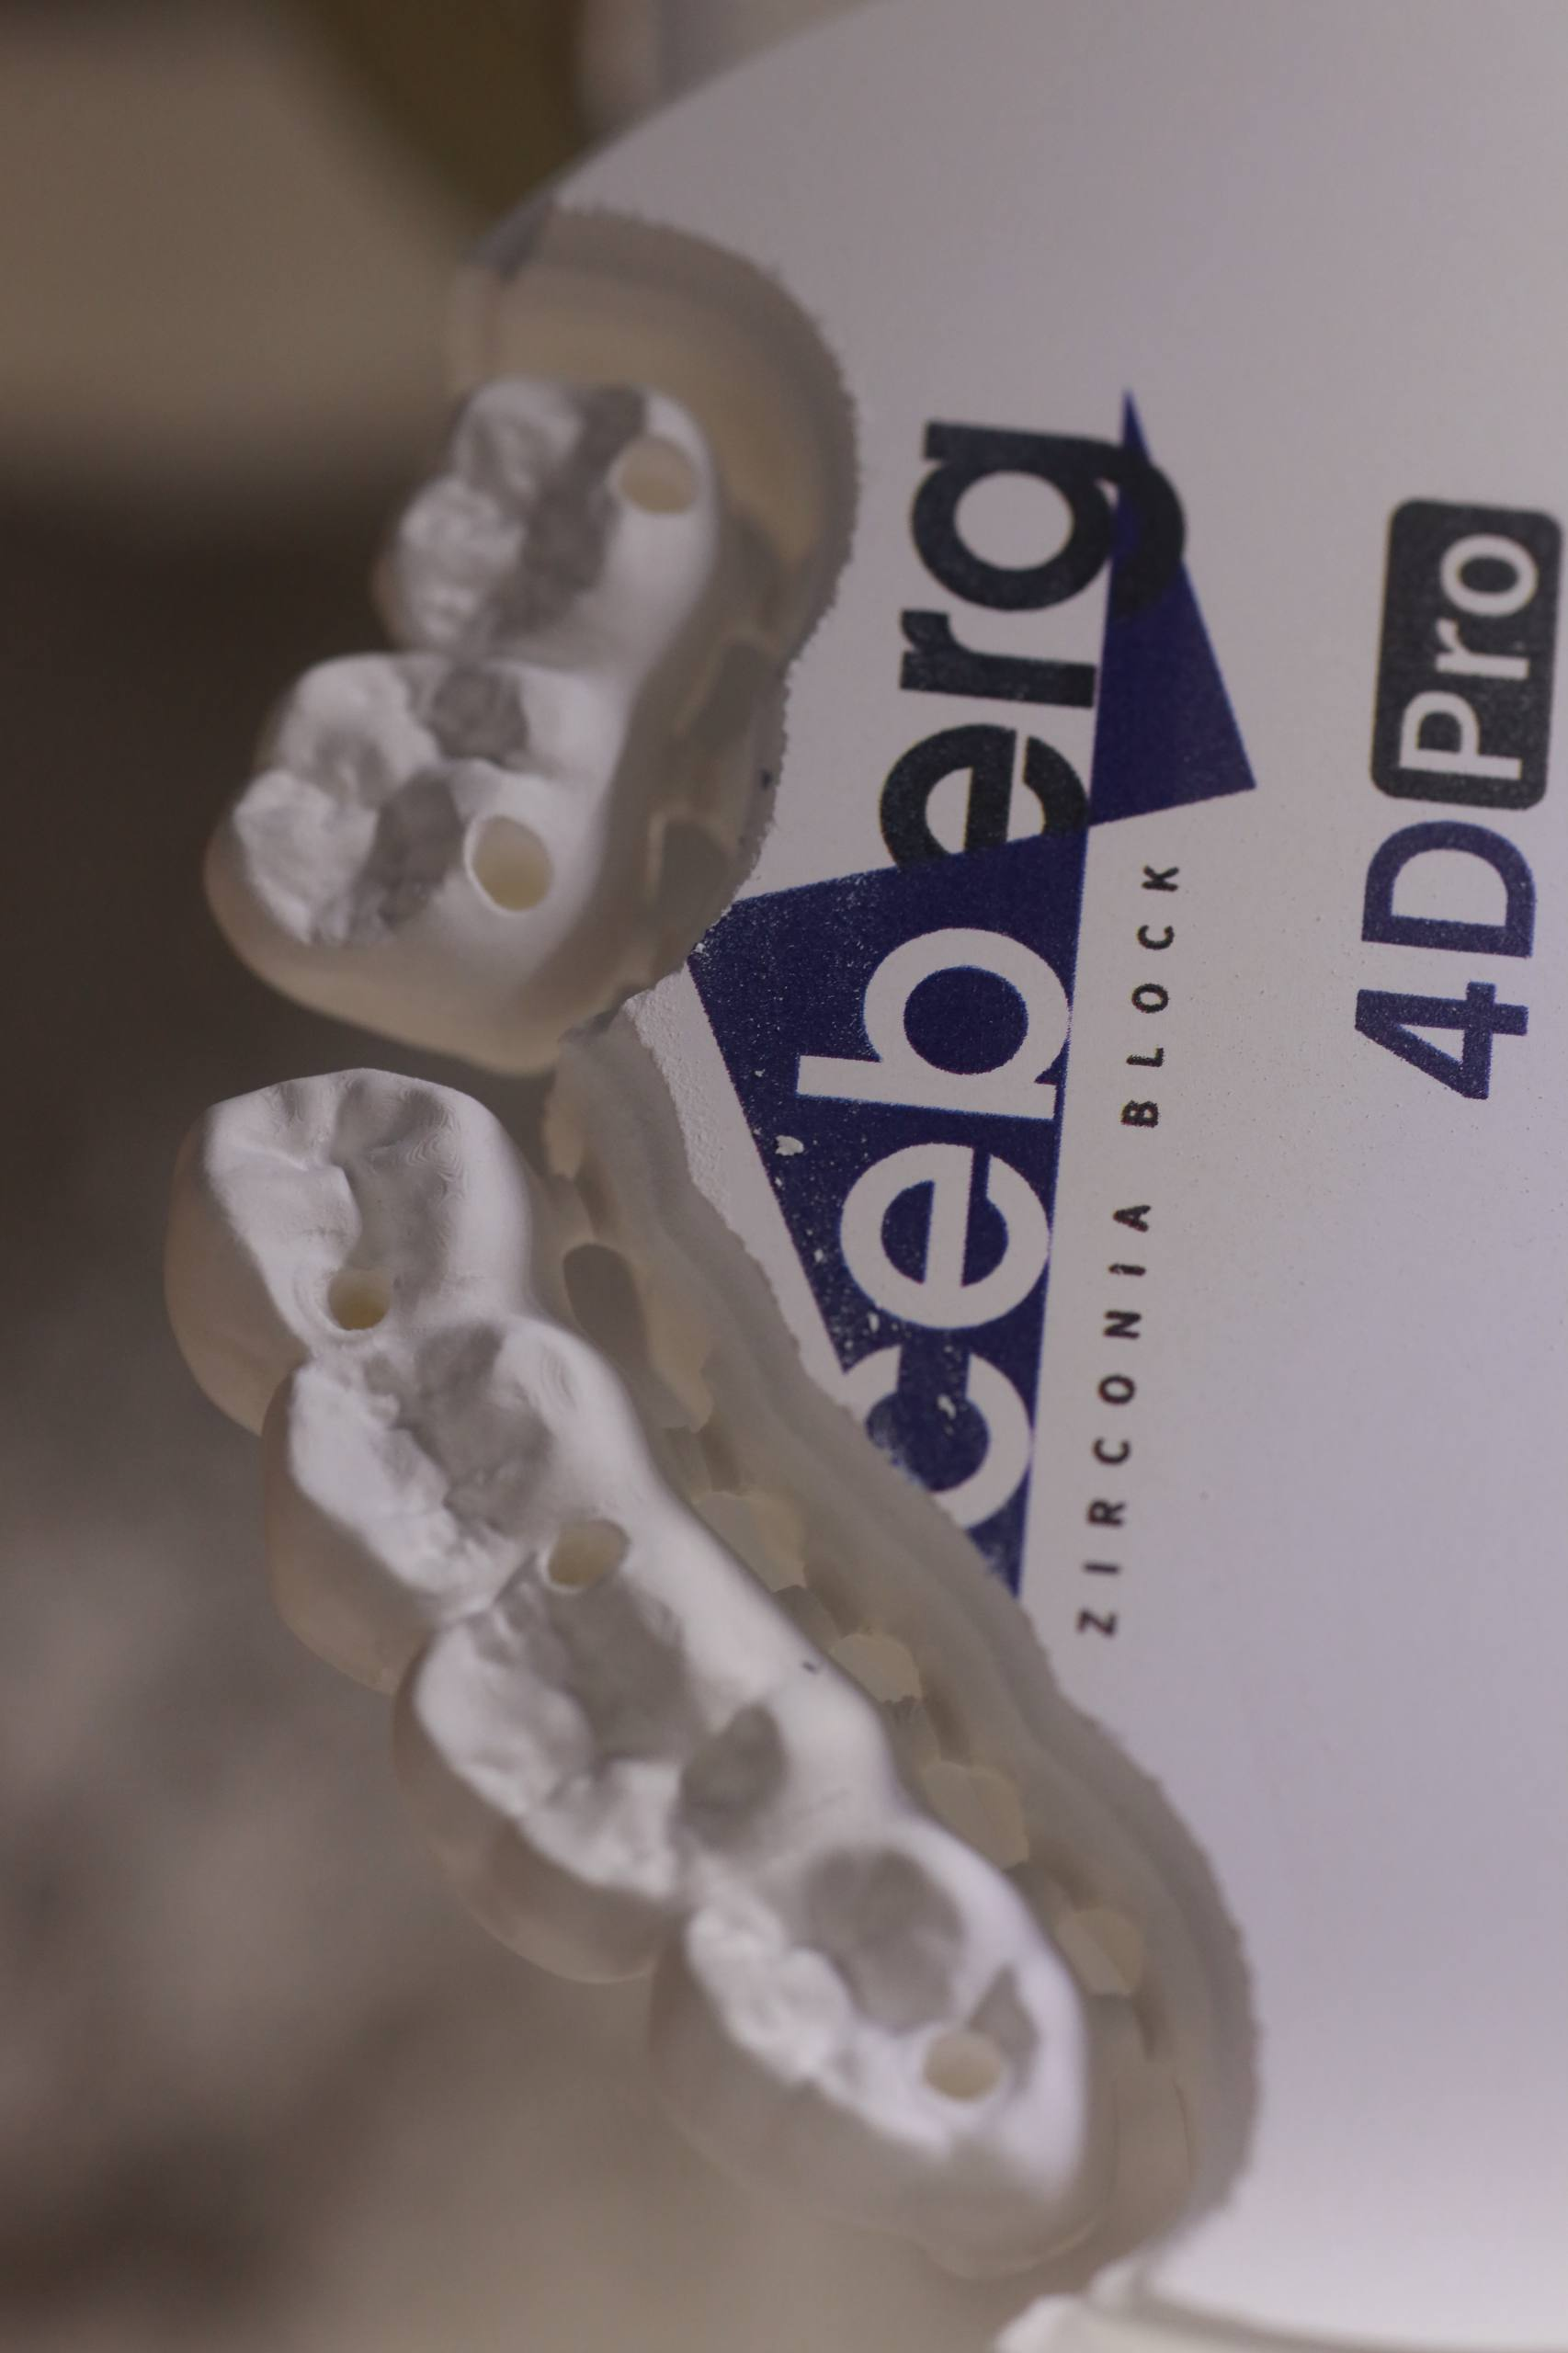
Asl CAM faylini saqlab qo'ying va ish jarayoni ruxsat beradigan hollarda bo'sh joyni tish frezalashidan oldin hamda keyin ham fotosuratga oling. Bu kichik yozuv namunalarni ko'rinadigan qiladi. Shuningdek, bu texnikaga frezalash davrida yuzaga kelgan muammo bilan sinterlash, kristallanish, bo'yoq qilish yoki yakuniy ishlashda sodir bo'lgan keyingi muammo o'rtasidagi farqni aniqlashda yordam beradi.
1. G'ishtli sirtlar, chiplanish va nozik chegara
G'ovak devorlar, chegaralardagi mayda chiplar va yuqori sifatli tishlarni ishlab chiqarishda qo'llaniladigan millerlarning ichki qismidagi notekisliklar — tishlarni ishlab chiqarishda eng ko'p uchraydigan shikoyatlardan biridir. Eski yoki ifloslangan bur — bu muammolarga duch kelishning eng tez tarqalgan sabablaridan biridir. Burning yopishmasi kesish samaradorligini pasaytiradi va kesish zonasida issiqlik yoki vibratsiyani oshiradi. Nashr etilgan ilmiy tadqiqotlar ham diamant bur yopishmasi tishlarni ishlab chiqarishda keramik protезlarning aniq va sirt sifatini o'zgartirishga sabab bo'lishini ko'rsatadi; shuning uchun burni vizual tekshirish rejalashtirilgan almashtirish sanasiga tayanishdan ko'ra foydaliroqdir.
Bur ni mos kengaytirish vositasi bilan tekshiring: qoplamning yo'qolishi, to'pilish, egilgan o'q yoki shaklsiz kesuvchi qirralar bor-yo'g'ini aniqlang. Keyin bur to'g'ri o'rnatilganligini va kollet yoki ushlagich tozaligini tekshiring. Ko'rinib turibdiki, bur yaxshi ko'rinadi, lekin agar u markaziy ravishda mahkamlangan bo'lmasa, u yomon ishlashi mumkin. Agar muammo faqat tor joylarda yuz bersa, tanlangan bur diametri geometriyaga jismoniy ravishda yetib bora oladimi yoki noqulay ishlash yo'nalishini majburan tanash kerakligini qayta ko'rib chiqing.
Materialga xos parametrlar ham muhim. Boshqa material uchun ishlatiladigan zirkoniy, PMMA, rezin yoki shisha-seramika strategiyasini faqatgina blanka bir xil apparatga mos kelgani uchun nusxalab olish mumkin emas. Birinchi manba sifatida material va apparat hujjatlari bilan tanishib chiqing va sozlamalardagi o'zgarishlarni mos tekshiruv holatida sinab ko'ring.
2. Yomon moslashuv, ochiq chegara yoki siqilgan kontaktlar
Restavratsiya CADda aniq ko'rinsa ham kutilganidek o'rnatilmayotganida, faqatgina frezerni ayblashdan saqlaning. Avvalo loyiha parametrlarini tekshiring: sement maydoni, siljish, minimal qalinlik, chegara aniqligi va ulagich o'lchamlari barchasi natijaga ta'sir qiladi. Keyinchalik, dasturiy ta'minotda tanlangan material, shakl o'zgarishi sozlamasi va blanka partiyasini ushbu material uchun berilgan qiymatlar bilan solishtiring.
Cirkoniyaga oid ish jarayonlarida noto'g'ri kengaytirish yoki spékrlash sozlamalari faqat keyingi issiqlik bosqichidan keyin mos kelmaslik muammosi sifatida namoyon bo'ladi. Agar spéklanmagan birliklar doimiy ravishda spéklanishdan oldin hajmli yoki kichik ko'rinasa, kompensatsiya qiymatlarini o'zgartirishdan oldin CAM materiallar kutubxonasi va blank tanlovi to'g'riligini tekshiring. Agar spéklanmagan shakl doimiy ko'rinsa, lekin yakuniy mos kelishuv o'zgarib turilsa, pech dasturi, yuklash sxemasi va material partiyasini mutaxassis texnik tekshiruv uchun qayd eting.
Kundalik tish ishlab chiqarishda takrorlanadigan moslik tekshiruvi tezda sozlashdan ko'ra foydaliroqdir. Bir dona referens dizaynni tanlang, uning rasmiy tasdiqlangan material profili bilan ishga tushiring va natijani bir xil nazorat nuqtalarida o'lchang. Bu taxminni kuzatiladigan solishtirishga aylantiradi.
3. Sindirilgan ulagichlar, loyqa qismlar yoki erkin ajralib chiquvchi protetik konstruksiya
Tishlarni frezalash paytida shikastlanish ko'pincha etarli qo'llab-quvvatlanmaganlikdan boshlanadi. Restavratsiya konnektorlar joylashuvi, konnektor qalinligi, blank orientatsiyasi yoki ushlab turish strategiyasi uning geometriyasi va materialiga mos kelmasa, qo'zg'alamay qolishi mumkin. Ingichka chegara va uzun kenglikdagi tuzilmalar ayniqsa e'tiborga olinishi kerak, chunki mayda titroshlar sinish yoki chegara nuqsoniga aylanishi mumkin.
Yakuniy ish ekranidan tashqari, joylashtirish ko'rinishini ham tekshiring. Kirish yo'nalishini, spruelar joylashuvini, restavratsiyalarning bir-biridan masofasini va kesish yuklanishi yuqori bo'lishi ehtimoli bor hududlardan masofani tasdiqlang. CAM joylashtirish va asbob yo'nalishi bo'yicha tavsiyalar odatda aniqlik, materialdan foydalanish va asbobning xizmat muddati uchun orientatsiya va asbob yo'nalishini rejalashtirishni muhim omil sifatida ko'rsatadi. Amaliy dars oddiy: bir xil dizayn boshqa blank yoki boshqa mashina ish jarayonida boshqa joylashuv yoki qo'llab-quvvatlash strategiyasini talab qilishi mumkin.
Qayt-qayt yuzaga keladigan singanliklarni kesish sozlamalarini kuchli oshirish orqali kompensatsiya qilishga harakat qilmasangiz bo'ladi. Tasdiqlangan ish yo'nalishini tasdiqlang, bo'sh joyning saqlanishini tekshiring va qisqich yoki harakatga to'sqinlik qilishi mumkin bo'lgan yig'ilgan chiqindilarni mashina kamerasida tekshiring.
4. Noyob soyalanish yo'nalishi yoki qatlam pozitsiyasi
Ko'p qatlamli tsirkoniyda mashina aniq kesganida ham tish frezerlash jarayonida ko'rinadigan noqulay natija paydo bo'lishi mumkin. Tiklanish blankaning qatlam yo'nalishiga va mo'ljallangan bo'ylama-kesuv o'tishiga mos ravishda yo'naltirilishi kerak. Noto'g'ri joylashtirish muhim hududni noto'g'ri rangli zonaga qo'yib qo'yadi, bu esa faqat mexanik aniqlik bilan to'g'rilanmaydi.
Ishlab chiqaruvchining yo'nalish belgilari va materialga xos joylashish qo'llanmasidan foydalaning. Laboratoriya yangi ko'p qatlamli materialni baholayotganda tanlangan blank va uning joylashuvini yozib oling. Bu ayniqsa bir xil tish ishlov berish stansiyasidan bir nechta operatorlar foydalanganda muhim, chunki doimiy vizual ish jarayoni qilish mumkin bo'lgan talqin farqlarini kamaytiradi.
5. Kutulmagan asbob yeyilishi, shovqin, tebranish yoki apparat ogohlantirishlari
G'ayrioddiy shovqin, tebranish, takrorlanuvchi asbob singari yoki ogohlantirishlar texnik xizmat ko'rsatish signali sifatida qabul qilinishi kerak, ularni boshqa ishni apparat orqali o'tkazish sababi emas. Qurilmaning ko'rsatmalariga muvofiq qo'shilgan qoldiqlarni olib tashlang, asbob va ushlagichni tekshiring va ogohlantirish yozuvlarini ko'rib chiqing. To'g'ri asbob CAM dasturida belgilanganligini va haqiqatan ham magazinda o'rnatilganligini tekshiring.
Agar shart ruxsat etilgan operator tekshiruvlaridan keyin ham saqlansa, ushbu apparatni to'xtating va mutaxassislarga murojaat qiling. Spindel, o'q, sensor, pnevmo va kalibratsiya ishlari odatdagi laboratoriya texnik xizmatidan tashqari protseduralarni talab qilishi mumkin. Tushunilmagan mexanik nuqson mavjud bo'lganda tishlarni ishlab chiqishni davom ettirish natijalarning noaniqlikka olib keladi va dastlabki sababni aniqlashni qiyinlashtiradi.
Qisqa kunlik tish ishlab chiqish tekshirish ro'yxati
- Holat, material, blank o'lchami va CAM material profili mos kelishini tasdiqlang.
- Ajratilgan burrlar, asbob tutqichlari va blankni mahkamlash maydonini tekshiring.
- Ishlab chiqishdan oldin joylashish yo'nalishini, qo'llab-quvvatlovchi elementlarni va asbob yo'lini tekshiring.
- Jihozga mos tozalash usuli yordamida chang va chiplarni oling.
- Material, asbob to'plami, operator va apparat bo'yicha takrorlanadigan nuqsonlarni qayd eting.
- Doimiy titrosh, ogohlantirish signallari yoki kalibratsiya muammolari haqida mutaxassislarga xabar bering.
Takrorlanadigan tish ishlab chiqish muammolarini barqaror jarayonga aylantiring
Tish laboratoriyasi mashinani, materialni, CAM kutubxonasini, asboblar va pech ish jarayonini bitta tizim sifatida ko'rsa, kunlik tish frezalash barqarorroq bo'ladi. Muammo belgisidan boshlang, eng sodda jismoniy sabablarni tekshiring, sozlamalarni tasdiqlangan hujjatlarga qarab solishtiring va bir vaqtda faqat bitta nazorat qilinadigan o'zgarish kiritng. Bu yondashuv har bir holatning aynan bir xil bo'lishini kafolatlамaydi, lekin bu usul texniklarga ko'rinadigan nuqsondan asosli keyingi tekshiruvga yetib borish uchun aniqroq yo'l beradi.
Laboratoriyalar yangi materiallar qo'shganida yoki jihozlarni yangilaganda, material parametrlari kartochkalari, asboblar yaroqlilik muddati yozuvlari va tekshirish hollari mashina hujjatlari bilan birga saqlanishi kerak. Hujjatlashtirilgan sozlash kelajakdagi tish frezalash muammolarini tezroq hal qilishni ta'minlaydi va har bir operator uchun bir xil boshlang'ich nuqtani ta'minlaydi.

