 ×
نموذج تكلفة عملي لمختبرات وتوزيع أكسيد الزركونيوم
عندما تقارن المختبرات مواد أكسيد الزركونيوم، غالبًا ما تبدأ المحادثة بسعر قرص واحد.
وهذا الرقم سهل الحصول عليه، وسهل إدخاله في جدول بيانات، وسهل التفاوض عليه. لكنه أيضًا غير كافٍ.
إن دخول القرص إلى المختبر لا يولِّد عائدًا تلقائيًّا. بل يجب أن يُرتَّب داخل ملف التصميم (nesting)، ثم يُحفَر، ويُفصَل، ويُحرَّض حراريًّا (sintering)، ويُنهى، ويُفَحص، ويُقبَل. وبعض المتبقيات تظل مفيدة؛ بينما تصبح الأخرى مخزونًا غير قابل للاستعمال. وبعض الترميمات تمرُّ عبر سير العمل مرة واحدة فقط؛ بينما تستهلك أخرى موضع حفر إضافي، ودورة تشغيل إضافية في الفرن، ومزيدًا من وقت الفنيين.
وبالتالي فإن السؤال الاقتصادي الأكثر فائدة ليس:
كم يبلغ سعر قرص واحد؟
إنه:
كم تبلغ تكلفة هذا السير التشغيلي لكل ترميم مقبول نُرسله فعليًّا؟
ابدأ بالمقام الصحيح
قد يبدو سعر المادة المنخفض جذّابًا عندما تُقسَم التكلفة على عدد الوحدات المرتَّبة داخل ملف التصميم. لكن رَتْم الترميم داخل الملف لا يعادل إنجازه فعليًّا.
لأغراض اتخاذ القرارات الداخلية، يُعَدُّ الحساب الأكثر عملية هو:
التكلفة الفعلية لكل ترميم مقبول = إجمالي تكلفة الإنتاج المرتبطة به ÷ عدد الترميمات المقبولة التي تم شحنها
وقد تشمل «إجمالي تكلفة الإنتاج المرتبطة به» تكاليف المواد والعمالة الفعّالة وقدرة المعدات وأعمال إعادة التصنيع والتصحيح، بالإضافة إلى بند مخصص مناسب للمخزون.
وهذا لا يهدف إلى استبدال النظام المحاسبي الرسمي للمختبر. بل هو أداة إدارية لمقارنة المواد وسير العمل على أساس موحد.
والمقام في هذه المعادلة ذو أهمية بالغة. فإذا أنتج قرصٌ واحدٌ عدداً كبيراً من الوحدات المتداخلة، لكن عدة وحدات منها تتطلب إعادة طحن أو تصحيحاً واسعاً، فقد تزول الميزة الظاهرية في توفير المواد قبل أن يصل الترميم إلى مرحلة الإرسال.
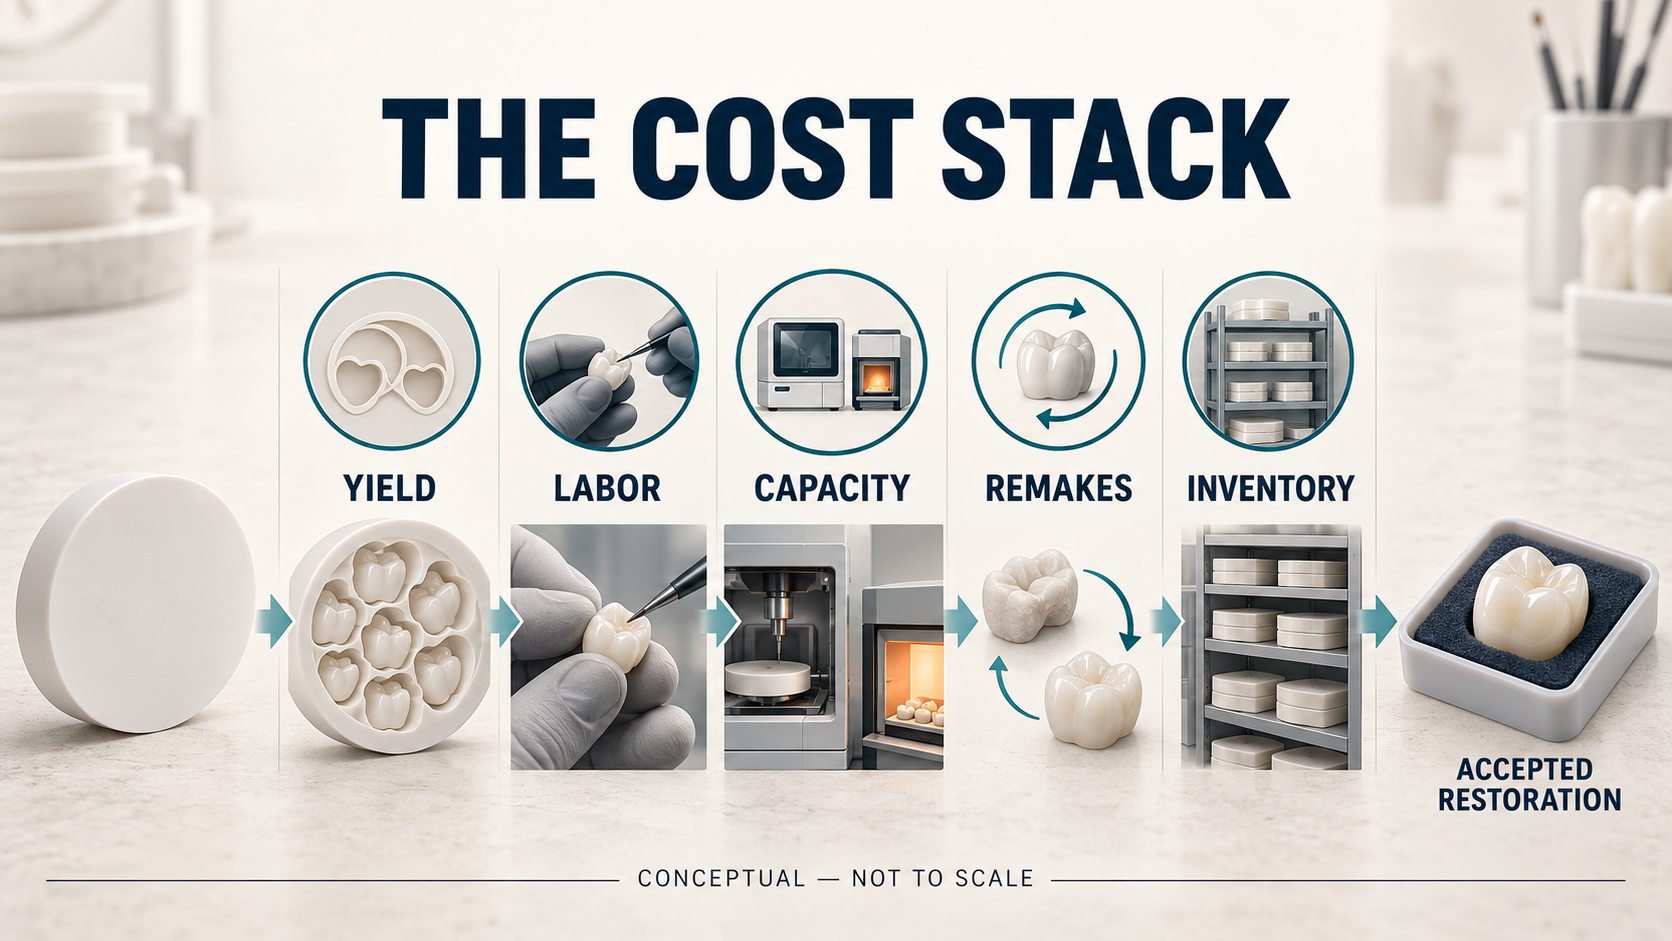
تجميع التكاليف الكامل
وتظل سعر الشراء ذا صلة، لكنه لا يمثل سوى الطبقة الأولى فقط.
١. كفاءة استخدام المادة
ويتوقف العائد المفيد على أكثر من المساحة النظرية للقرص.
يؤثر ارتفاع القرص، وهندسة الاستعادة، ومتطلبات الموصل أو الدعم، وحدود التفريز، والمناطق المستخدمة سابقًا، وسياسة المختبر بشأن الاحتفاظ بالبقايا على كمية القيمة القابلة للاستخدام التي يتم الحصول عليها.
لا ينبغي اعتبار الجزء المتبقي من الزركونيا تلقائيًّا نفاياتٍ أو وفوراتٍ. فله قيمةٌ فقط إذا استطاع المختبر تحديد هذا الجزء وتخزينه واسترجاعه واستخدامه في حالة مستقبلية مناسبة.
٢. وقت فنيّين نشطين
وقت الآلة ووقت الفني يُشكِّلان تكلفتَين مختلفتين.
قد يقضِي الفني وقتًا نشطًا في إعداد ملفات التصنيع بمساعدة الحاسوب (CAM)، واختيار القرص المناسب، وتغيير الأدوات، وتحميل الآلة، وفصل الوحدات، وتلميع الموصلات، وتطبيق الألوان، وإنهاء الأسطح، وتصحيح التلامسات، وإجراء فحوصات الجودة.
قد يبدو سير العمل الذي يتطلب عدة تصويبات يدوية صغيرة في كل حالة مقبولًا عند النظر في كل تصويب على حدة. لكن هذه الدقائق تتراكم خلال شهر كامل من الإنتاج لتُشكِّل تكلفةً ذات مغزى.
تسجيل وقت العمل الفعلي بدلًا من افتراض أن سير العمل الآلي لا يتطلب عمالة.
٣. سعة الطحن والأفران
لقدرة المعدات قيمة اقتصادية حتى عندما تكون الآلة مملوكة بالفعل.
يحتل إعادة الطحن مكانًا كان يمكن تخصيصه لحالة جديدة. ودورة الفرن التي يمكن تفاديها تستهلك السعة المجدولة وقد تؤثر على تخطيط الإرسال. أما التجميع السيئ فيمكن أن يؤدي إما إلى دورات غير ضرورية أو إلى تأخيرات بينما تنتظر الحالات الدفعة التالية المناسبة.
لا يلزم حساب تكلفة السعة باستخدام نموذج مالي معقد. ويمكن للمختبرات أن تبدأ بتتبع وقت الطحن المستخدم، ودورات الأفران، والحالات المؤجلة بسبب عدم توفر السعة.
والهدف هو تحديد المواقع التي تستهلك فيها قرارات المواد أو العمليات فتحات الإنتاج بشكل متكرر.
٤. إعادة التصنيع وخسائر الجودة
تكلفة إعادة التصنيع ليست مجرد قطعة زركونيا إضافية فقط.
قد يشمل ذلك إعداد كاميرا ثانية، وزيادة وقت التشغيل الآلي، وموقع فرن إضافي، وعمليات تشطيب وتفتيش إضافية، وانقطاع في الجدول الزمني، وتواصل مع العميل، وتسليم عاجل.
بعض الخسائر مرتبطة بالمواد؛ بينما تنشأ خسائر أخرى من عمليات المسح، أو التصميم، أو أدوات الطحن، أو المناولة، أو التلبيد، أو التشطيب، أو نقص المعلومات الكاملة عن الحالة. وينبغي أن تسجّل نظام التكلفة العادل الخسارة أولاً، ثم يُجرى التحقيق في السبب بشكل منفصل.
إن تخصيص كل حالة فشل تلقائيًا للمواد يؤدي إلى بيانات شراء غير موثوقة. كما أن استبعاد كل حالة فشل تلقائيًا من تقييم المواد لا يقل ضررًا عن ذلك.
٥. المخزون
ويُنتج كل تركيب من عائلة المادة ودرجة شفافيتها ودرجتها اللونية وقطرها وارتفاعها متطلبات إضافية لإدارة المخزون.
قد يكون وجود كتالوج واسع مفيدًا تجاريًّا، لكن ذلك مشروطٌ بأن تبرر حركة المخزون هذا التنوّع. أما الأقراص قليلة الحركة فهي تستهلك رأس المال، وتستولي على مساحة التخزين، وتتطلب تحديد الهوية وإمكانية التعقب، وقد تصبح صعبة الاستخدام مع تغير نطاقات المنتجات أو طلبات العملاء.
بالنسبة إلى الموزعين، ينطبق نفس المبدأ على نطاق أوسع. فسعر الشراء المنخفض يكون أقل جاذبية إذا أدّت الكميات الدنيا للطلب إلى تراكم مخزون بطيء الحركة لعدة أشهر.
وبالتالي، يجب تقييم تكلفة المخزون حسب عائلة المنتج وحجمه، وليس فقط وفق القيمة الإجمالية للمستودع.
كفاءة الترتيب المتداخل ليست مرادفةً لإنتاجية التصنيع.
غالبًا ما يستخدم المختبرات مصطلح «الإنتاجية» لوصف أشياء مختلفة عدّة.
الإنتاجية الهندسية تصف عدد الوحدات التي يمكن وضعها داخل قرصٍ واحد، أو النسبة المئوية من مساحة القرص التي تشغّلها هذه الوحدات.
الإنتاجية التصنيعية تصف عدد الوحدات التي تكمل عمليات الطحن والتصليب والتشطيب دون الحاجة إلى إعادة طحن أو أعمال تصحيحية كبيرة.
الإنتاجية التجارية تصف عدد الترميمات التي تمرّ بنجاح في معايير القبول الخاصة بالمختبر وتُرسل للعميل.
جميع هذه القياسات الثلاثة مفيدة، لكن لا ينبغي الخلط بينها.
يمكن أن يحسّن الترتيب المتداخل العدائي الاستفادة الهندسية من المساحة، لكنه يجب أن يبقى ضمن حدود التصميم وحدود التصنيع بالحاسوب والدعم والمواد المسموح بها في سير العمل المعتمَد.
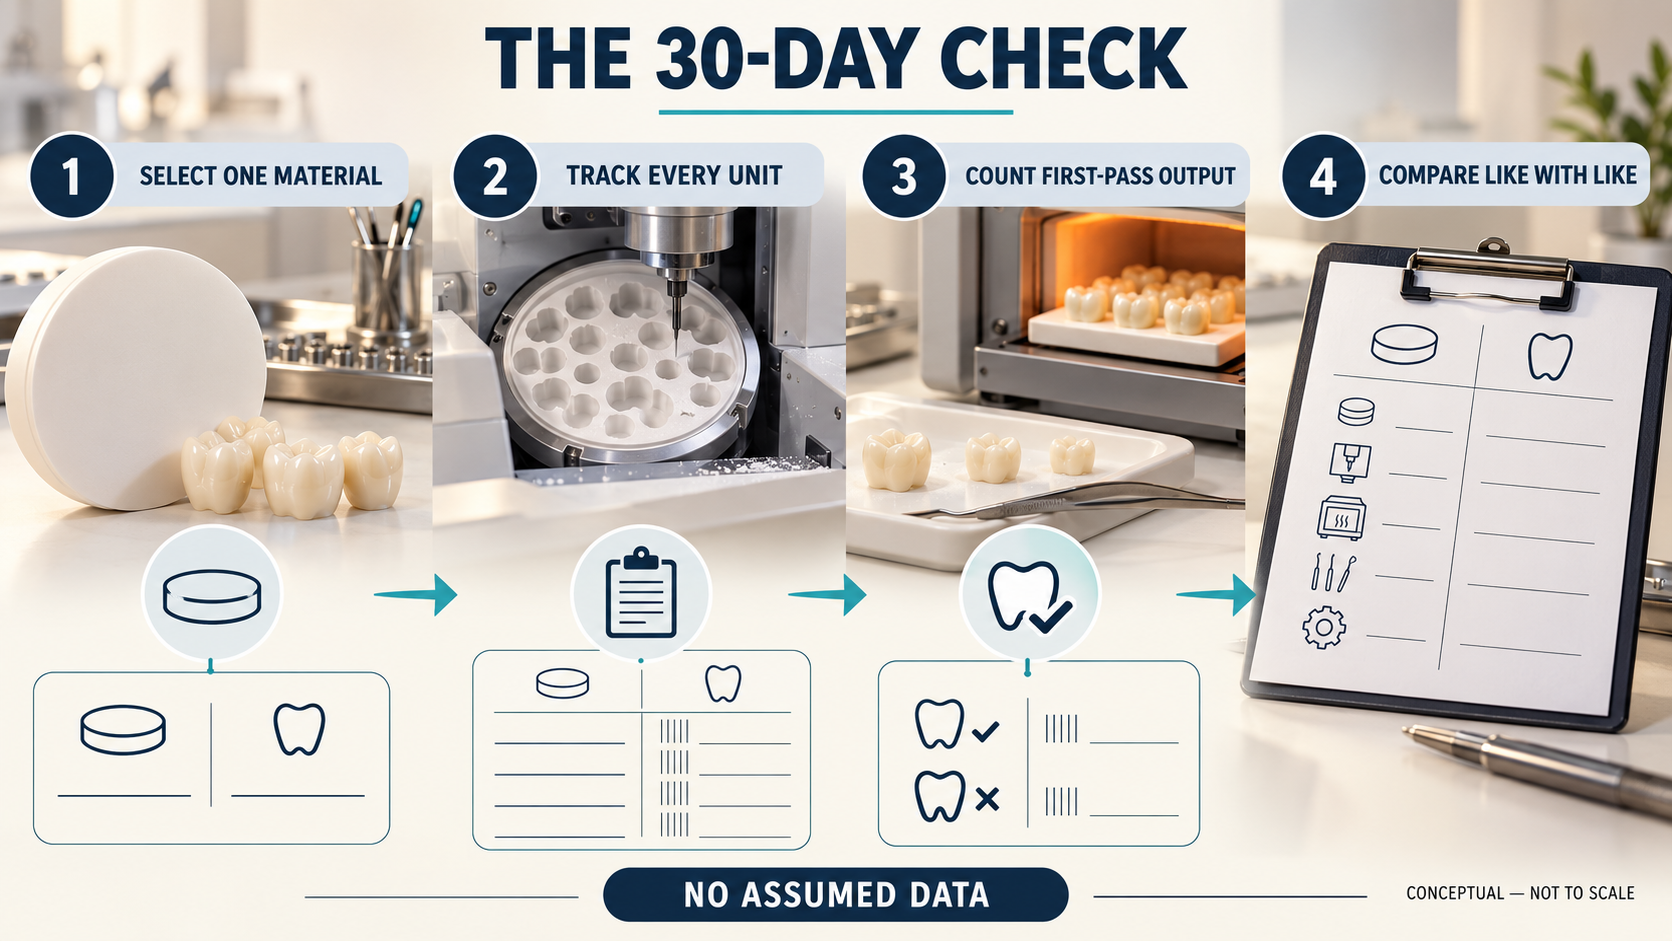
أجْرِ فحصًا لمدة ٣٠ يومًا
لا تحتاج المختبرات إلى مشروع مالي كبير لتحسين حساب تكاليفها. ابدأ بعائلة واحدة من المواد ذات الحجم العالي وفئة واحدة قابلة للمقارنة من الترميمات.
على مدى ٣٠ يومًا، سجّل ما يلي:
في نهاية الفترة، قسِّم التكلفة المُنسوبة على عدد الترميمات المقبولة التي تم شحنها.
ثم فحِّص الفرق بين الوحدات المُدمجة والوحدات المقبولة في المحاولة الأولى. وغالبًا ما يكون هذا الفارق أكثر إفادةً من سعر القرص نفسه.
وأظهرت الأبحاث المنشورة أيضًا سبب ضرورة اعتماد المختبرات على بيانات سير عملها الخاصة. فقد وجدت مراجعة منهجية أن العمليات الرقمية قد تقصر أجزاءً من إنتاج الترميمات الثابتة، لكن النتائج الزمنية المبلغ عنها اختلفت باختلاف التقنية، كما أن الدراسات المشمولة لم تقدِّم مقارنة تكلفة مباشرة للترميمات المدعومة بالأسنان.
وأثبتت تجارب فردية مزايا كفاءة محددة لمسارات رقمية معينة، لكن هذه النتائج مرتبطة بالمعدات ونوع الترميم والبروتوكول وافتراضات التكلفة المستخدمة في كل دراسة. ولا ينبغي اعتبارها رقماً تكلفةً عاماً ينطبق على كل مختبر.
قارن الشيءَ بالشيءِ المماثلِ له
إن مقارنة المورِّدين تكون ذات معنىٍ فقط عندما تكون ظروف الإنتاج مُشابهةً لبعضها.
استخدم مزيجًا من الحالات المماثلة، وحدّد معايير القبول، ووظِّف مشغِّلين مدربين، واستخدم معداتٍ خاضعةٍ للصيانة الدورية، وطبِّق العمليةَ الصالحةَ التي تم التحقق من صحتها لكل مادة. وثِّق المشاكل الواردة من المراحل السابقة — مثل عمليات المسح غير المكتملة، أو التصاميم غير الملائمة، أو الأدوات البالية — كي لا تُنسب أخطاءُ هذه العوامل خطأً إلى القرص.
عادةً ما يكون التشغيل التجريبي المحدود أكثر إفادةً من استبدال كامل المخزون دفعةً واحدة. فهذا يسمح للمختبر بدراسة نسبة النواتج الصالحة من المحاولة الأولى، والجهد اليدوي الفعّال، وتصحيح السطح، وتوافق سير العمل، ومتطلبات المخزون قبل اتخاذ قرار شراءٍ أكبر نطاقًا.
قد يظل القرص الأرخص هو الخيار الأكثر اقتصاديةً في النهاية. والغرض من هذه النموذج ليس أن يدّعي أن المنتج الأغلى ثمنًا هو بالضرورة أفضل.
بل هو جعل الاستنتاج قابلاً للقياس الكمي.
لهذا يغيّر هذا الأمر أيضًا حديث المبيعات بالنسبة إلى المصنِّعين والموزِّعين. فبالإضافة إلى السعر، يحتاج المشترون إلى تعليمات واضحة لمعالجة المادة، وإمكانية تتبعها، وتوثيق ظروف معالجتها، وتوفرها الفعلي في المخزون، ودعم فني سريع الاستجابة. وهذه العوامل تؤثر في ما إذا كانت المادة تمرُّ عبر خط الإنتاج بشكلٍ متوقَّع أم لا.
اختر عائلةً واحدةً من الزركونيا عالية الحجم وقيِّمها على مدى ٣٠ يومًا. وبمجرد أن يعرف المختبر تكلفة كل ترميم مقبول، تصبح قرارات المورِّد وتدفق العمل أسهل في التبرير — وأكثر صعوبةً في التحريف باستخدام سعر فاتورة واحدة فقط.


 EN

