 ×
Praktyczny model kosztów dla laboratoriów i dystrybutorów materiałów cyrkonowych
Gdy laboratoria porównują materiały cyrkonowe, rozmowa często zaczyna się od ceny jednego dysku.
Ta wartość jest łatwa do uzyskania, łatwa do wprowadzenia do arkusza kalkulacyjnego oraz łatwa do negocjacji. Jest jednak niepełna.
Dysk nie generuje przychodów wyłącznie dlatego, że trafia do laboratorium. Musi zostać zaplanowany (nesting), wyfrezowany, oddzielony, spieczony, wykończony, sprawdzony i zaakceptowany. Niektóre pozostałości nadal są użyteczne; inne stają się nieużytecznym zapasem. Niektóre protezy przechodzą przez proces produkcyjny tylko raz; inne zużywają kolejną pozycję frezowania, kolejny cykl pieca oraz więcej czasu techników.
Zatem bardziej użytecznym pytaniem ekonomicznym nie jest:
Ile kosztuje jeden dysk?
Jest to:
Ile kosztuje cały ten proces produkcyjny przypadający na każdą akceptowaną protezę, którą rzeczywiście wysyłamy?
Zacznij od właściwego mianownika
Niska cena materiału może wydawać się atrakcyjna, gdy koszt dzieli się przez liczbę jednostek zaplanowanych (nested). Jednak zaplanowanie (nesting) protezy nie jest tym samym co jej ukończenie.
Dla wewnętrznych decyzji bardziej praktyczne jest następujące obliczenie:
Rzeczywisty koszt na zaakceptowaną rekonstrukcję = całkowity przypisany koszt produkcji ÷ zaakceptowane wysłane rekonstrukcje
«Całkowity przypisany koszt produkcji» może obejmować materiały, aktywną pracę, wykorzystanie mocy urządzeń, ponowne wykonania, prace korekcyjne oraz odpowiedni zapas magazynowy.
Nie ma to zastąpić formalnego systemu księgowego laboratorium. Jest to narzędzie zarządzania służące do porównywania materiałów i przepływów pracy w oparciu o te same kryteria.
Mianownik ma szczególne znaczenie. Jeśli jeden dysk generuje wiele jednostek zagnieżdżonych, ale kilka z nich wymaga ponownego frezowania lub obszernych korekt, pozorna oszczędność materiału może zniknąć jeszcze przed wysłaniem przypadku.
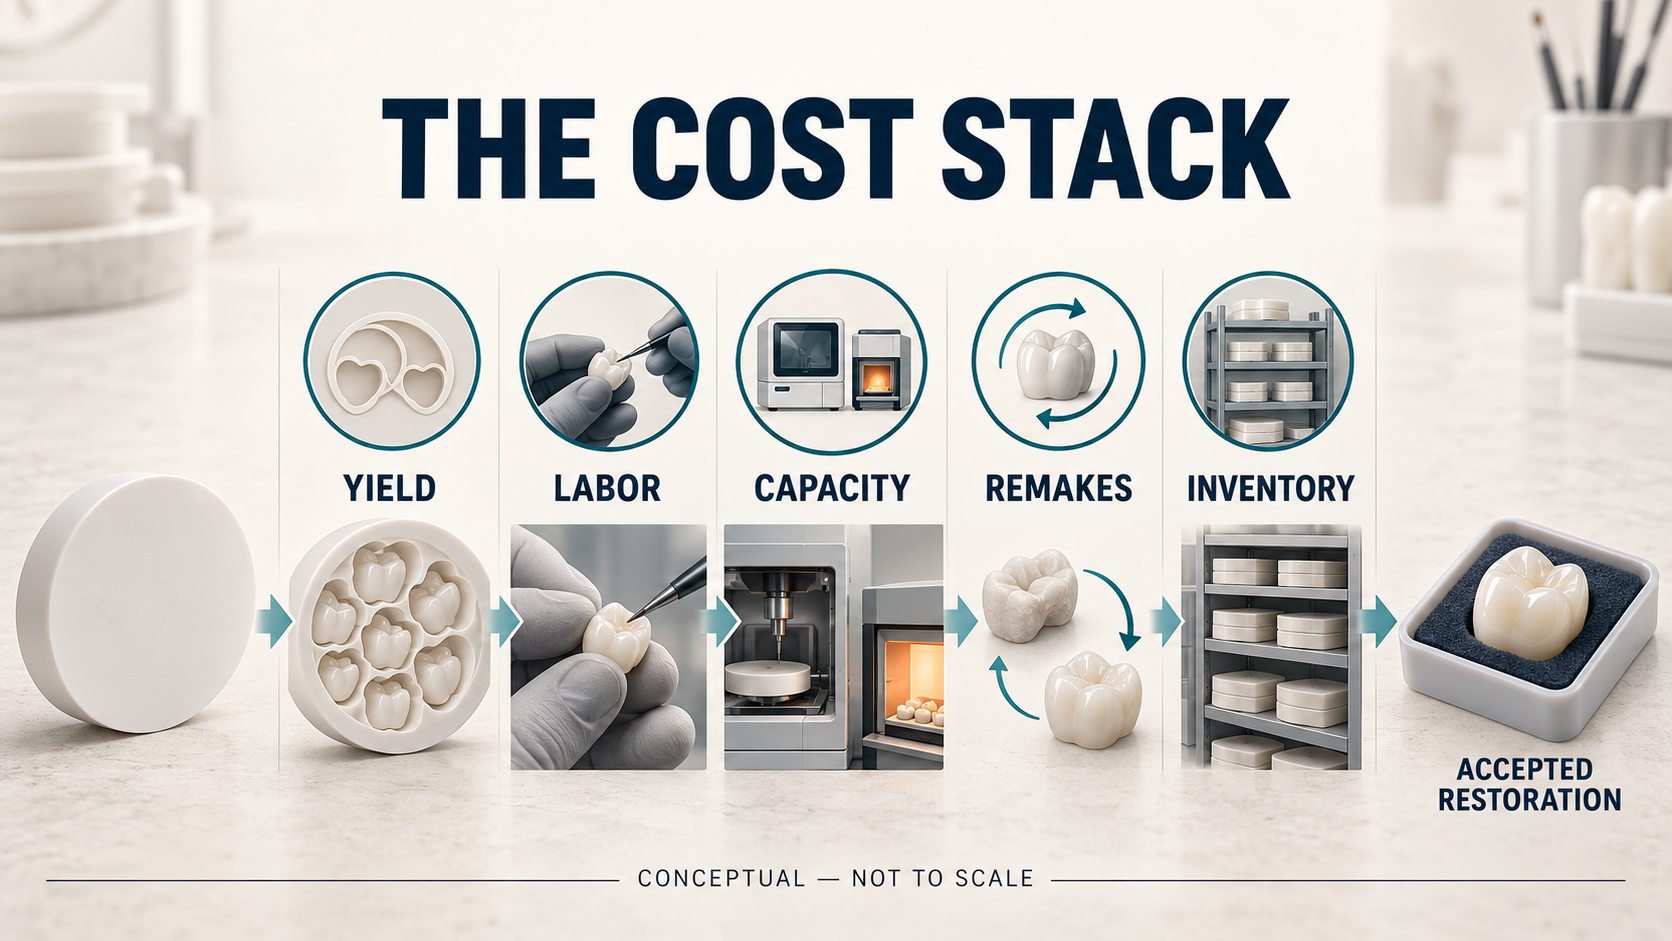
Pełny zestaw kosztów
Cena zakupu pozostaje istotna, ale stanowi jedynie pierwszą warstwę.
1. Wykorzystanie materiału
Użyteczny przychód zależy od więcej niż tylko teoretycznej powierzchni dysku.
Wysokość dysku, geometria przywracania, wymagania dotyczące łączników lub podpór, granice frezowania, wcześniej wykorzystane obszary oraz polityka laboratorium dotycząca przechowywania pozostałości wpływają na ilość uzyskanej wartości użytkowej.
Pozostała część cyrkonii nie powinna automatycznie być klasyfikowana jako odpad lub oszczędność. Ma ona wartość jedynie wtedy, gdy laboratorium jest w stanie ją zidentyfikować, przechować, odzyskać i wykorzystać w odpowiednim przypadku w przyszłości.
2. Aktywny czas technika
Czas maszynowy i czas technika to różne koszty.
Technik może poświęcać aktywny czas na przygotowywanie plików CAM, dobór odpowiedniego dysku, zmianę narzędzi, załadowanie maszyny, oddzielenie jednostek, wygładzanie łączników, nanoszenie koloru, dopracowywanie powierzchni, korektę kontaktów oraz przeprowadzanie kontroli jakości.
Przepływ pracy wymagający wielu drobnych korekt ręcznych w każdym przypadku może wydawać się akceptowalny, jeśli rozpatruje się każdą korektę osobno. W skali miesięcznej produkcji te minuty stają się istotnym kosztem.
Rejestruj rzeczywistą pracę zamiast zakładać, że zautomatyzowany przepływ pracy nie wymaga żadnych nakładów pracy.
3. Moc frezarek i pieców
Moc urządzeń ma wartość ekonomiczną nawet wtedy, gdy maszyna jest już własnością laboratorium.
Frezowanie ponowne zajmuje miejsce, które mogłoby zostać wykorzystane na nowy przypadek. Unikniony cykl pieca zużywa zaplanowaną moc i może wpływać na planowanie wysyłki. Niewłaściwe grupowanie przypadków może prowadzić albo do niepotrzebnych cykli, albo do opóźnień, podczas których przypadki czekają na kolejne odpowiednie obciążenie.
Koszt mocy nie musi być obliczany za pomocą skomplikowanego modelu finansowego. Laboratoria mogą rozpocząć od śledzenia czasu zajętego frezowania, liczby cykli pieca oraz przypadków opóźnionych z powodu braku dostępnej mocy.
Celem jest zidentyfikowanie miejsc, w których decyzje dotyczące materiałów lub procesów powtarzalnie zużywają sloty produkcyjne.
4. Przypadki wymagające ponownego wykonania oraz straty jakościowe
Koszt ponownego wykonania nie ogranicza się jedynie do kolejnego elementu z cyrkonii.
Może to obejmować drugą konfigurację CAM, dłuższy czas pracy maszyny, kolejną pozycję w piecu, dodatkowe operacje wykańczania i kontroli jakości, zakłócenia w harmonogramie, komunikację z klientem oraz przyspieszoną dostawę.
Niektóre straty wynikają z materiału; inne pochodzą ze skanowania, projektowania, narzędzi frezarskich, obsługi, spiekania, wykańczania lub niepełnych informacji o przypadku. Sprawiedliwy system kosztów powinien najpierw zarejestrować stratę, a dopiero później oddzielnie zbadać jej przyczynę.
Automatyczne przypisywanie każdej awarii materiałowi prowadzi do niezawodnych danych zakupowych. Równie mało pomocne jest automatyczne wykluczanie każdej awarii z oceny materiału.
5. Zapasy
Każda kombinacja rodziny materiału, przeświecania, odcienia, średnicy i wysokości tworzy dodatkowe wymagania dotyczące prowadzenia zapasów.
Szeroki katalog może być komercyjnie przydatny, ale tylko wtedy, gdy ruch zapasów uzasadnia jego zakres. Dyski o niskim popycie blokują środki pieniężne, zajmują przestrzeń magazynową, wymagają identyfikacji i śledzenia oraz mogą stać się trudne w użyciu w miarę zmiany asortymentu produktów lub popytu klientów.
Dla dystrybutorów ta sama zasada obowiązuje w większej skali. Niska cena zakupu jest mniej atrakcyjna, jeśli minimalne ilości zamówienia powodują miesiące magazynowania towaru o niskim obrocie.
Koszty zapasów należy zatem oceniać według rodziny produktów i ich rozmiarów – nie tylko według łącznej wartości magazynu.
Efektywność układania nie jest współczynnikiem wydajności produkcji.
Laboratoria często używają terminu «wydajność» do opisu kilku różnych pojęć.
Wydajność geometryczna określa, ile jednostek można umieścić na dysku lub jaki procent powierzchni dysku jest zajęty.
Wydajność produkcyjna określa, ile jednostek kończy proces frezowania, spiekania i wykańczania bez konieczności ponownego frezowania lub istotnej pracy korekcyjnej.
Wydajność komercyjna określa, ile protetycznych rekonstrukcji spełnia kryteria akceptacji laboratorium i zostaje wysłana.
Wszystkie trzy pomiary są przydatne, ale nie należy ich ze sobą mylić.
Agresywne umieszczanie elementów w grupach może poprawić wykorzystanie przestrzeni geometrycznej, ale musi pozostawać w granicach ograniczeń projektowych, frezowania, podparcia i materiału określonych w zweryfikowanym procesie roboczym. Więcej jednostek na ekranie CAM nie oznacza automatycznie większej liczby zaakceptowanych protez.
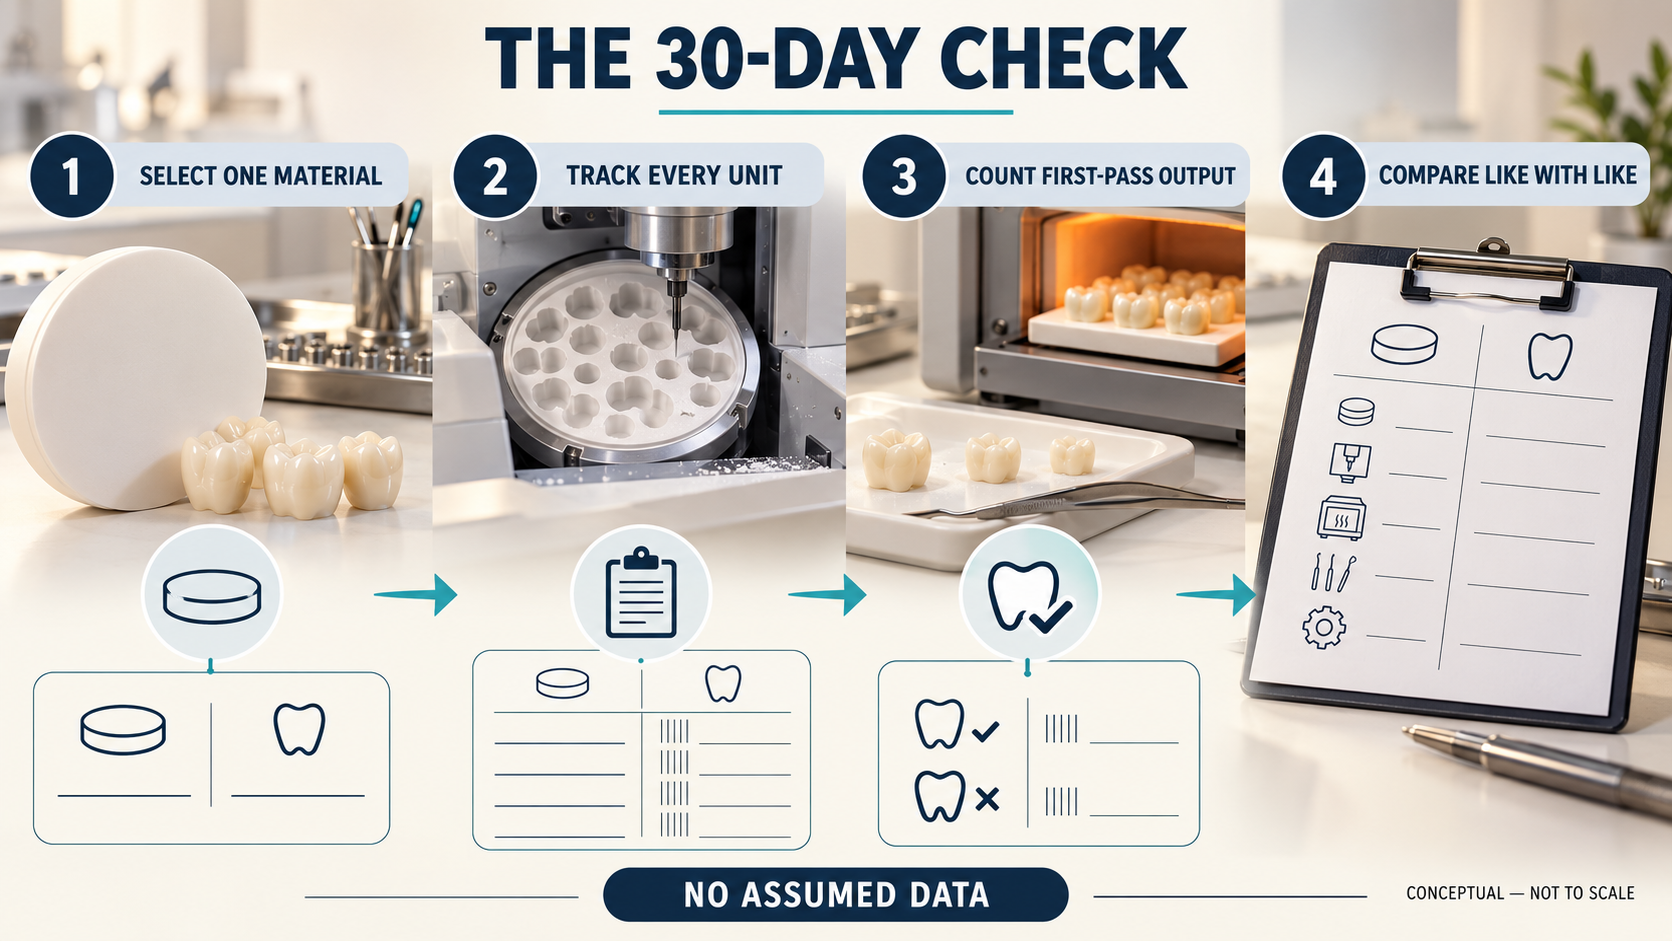
Przeprowadź 30-dniową kontrolę
Laboratorium nie potrzebuje dużego projektu finansowego, aby poprawić swoje kosztorysy. Rozpocznij od jednej rodziny materiałów o wysokim wolumenie i jednej porównywalnej kategorii protez.
Przez 30 dni rejestruj:
Na końcu okresu podziel koszt przypisany przez liczbę zaakceptowanych odtworzeń wysłanych.
Następnie przeanalizuj różnicę między jednostkami zagnieżdżonymi a jednostkami zaakceptowanymi przy pierwszym podejściu. Ta różnica często dostarcza bardziej istotnych informacji niż sama cena dysku.
Opublikowane badania pokazują również, dlaczego laboratoria powinny korzystać z własnych danych dotyczących przepływu pracy. Przegląd systematyczny wykazał, że procesy cyfrowe mogą skrócić niektóre etapy produkcji protez stałych, jednak zgłoszone wyniki czasowe różniły się w zależności od techniki, a badania uwzględnione w przeglądzie nie zawierały bezpośredniego porównania kosztów dla protez opartych na zębach.
Poszczególne badania wykazały korzyści w zakresie efektywności dla konkretnych przepływów pracy cyfrowej, lecz te wyniki odnoszą się do sprzętu, typu odtworzenia, protokołu oraz założeń dotyczących kosztów użytych w każdym badaniu. Nie należy traktować ich jako uniwersalnej wartości kosztowej dla każdego laboratorium.
Porównuj podobne rzeczy ze sobą
Porównanie dostawców ma sens tylko wtedy, gdy warunki produkcji są porównywalne.
Używaj podobnego zestawu przypadków, zdefiniowanych kryteriów akceptacji, wykwalifikowanych operatorów, konserwowanego sprzętu oraz odpowiednio zweryfikowanego procesu dla każdego materiału. Rejestruj problemy występujące wcześniej w łańcuchu – np. niekompletne skany, nieodpowiednie projekty lub zużyte narzędzia – aby nie przypisywać ich błędnie dyskowi.
Ograniczona produkcja pilotażowa zwykle daje więcej informacji niż jednoczesna wymiana całego zapasu. Pozwala ona laboratorium na przeanalizowanie wskaźnika pierwszego przejścia, nakładu pracy ręcznej, korekcji powierzchni, zgodności z przepływem pracy oraz zapotrzebowania na zapasy przed podjęciem decyzji zakupowej na większą skalę.
Najtańszy dysk może się okazać najbardziej opłacalną opcją. Celem tego modelu nie jest twierdzenie, że droższy produkt jest automatycznie lepszy.
Celem jest uczynienie wniosku mierzalnym.
Dla producentów i dystrybutorów zmienia to również rozmowę sprzedażową. Oprócz ceny kupujący potrzebują jasnych instrukcji obsługi, śledzalności, udokumentowanych warunków przetwarzania, praktycznej dostępności zapasów oraz szybkiej pomocy technicznej. Te czynniki wpływają na to, czy materiał będzie przemieszczał się przez proces produkcyjny w sposób przewidywalny.
Wybierz jedną rodzinę cyrkonii o wysokiej objętości sprzedaży i mierz jej zużycie przez 30 dni. Gdy laboratorium pozna koszt przypadający na każdą zaakceptowaną protezę, decyzje dotyczące dostawcy i przepływu pracy stają się łatwiejsze do uzasadnienia – i znacznie trudniejsze do zmanipulowania pojedynczą ceną faktury.


 EN

