 ×
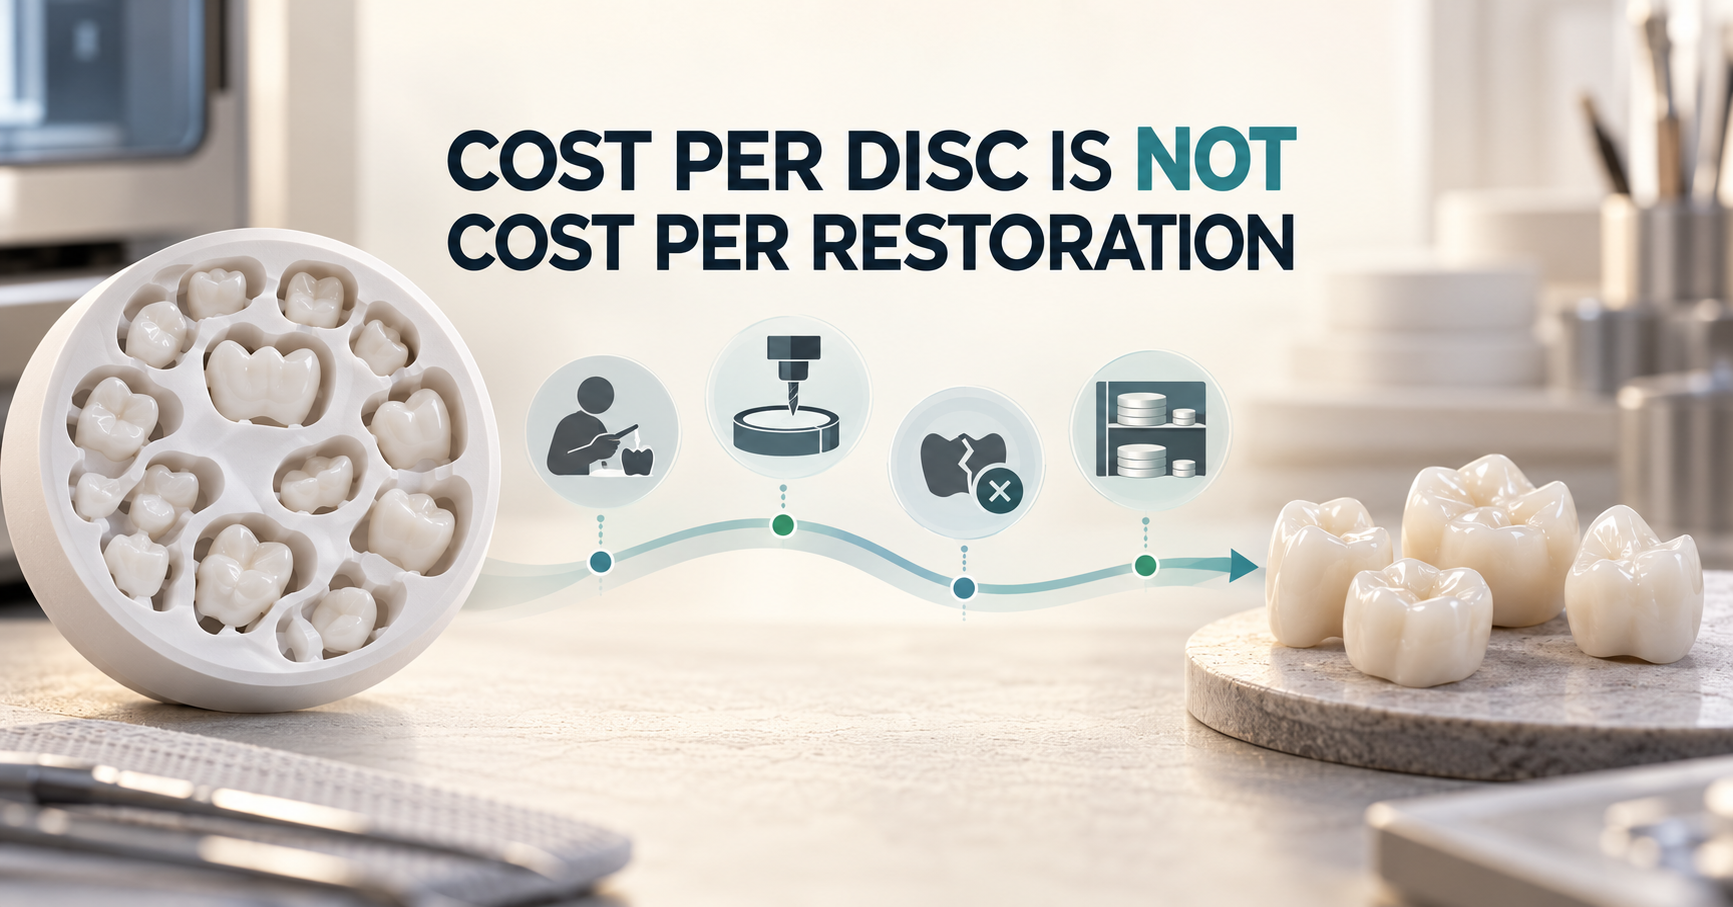
Ένα πρακτικό μοντέλο κόστους για εργαστήρια και διανομείς ζιρκονίου
Όταν τα εργαστήρια συγκρίνουν υλικά ζιρκονίου, η συζήτηση συχνά ξεκινά με την τιμή ενός δίσκου.
Αυτός ο αριθμός είναι εύκολο να τον αποκτήσει κανείς, εύκολο να τον εισαγάγει σε ένα λογιστικό φύλλο και εύκολο να τον διαπραγματευτεί. Είναι επίσης ατελής.
Ένας δίσκος δεν παράγει έσοδα απλώς επειδή εισέρχεται στο εργαστήριο. Πρέπει να τοποθετηθεί σε ειδικό πρόγραμμα (nesting), να τρυπηθεί (milled), να χωριστεί, να σφυρηλατηθεί (sintered), να ολοκληρωθεί, να ελεγχθεί και να εγκριθεί. Ορισμένα υπολείμματα παραμένουν χρήσιμα· άλλα μετατρέπονται σε μη χρησιμοποιήσιμο απόθεμα. Ορισμένες αποκαταστάσεις διέρχονται τη ροή εργασίας μία φορά· άλλες καταναλώνουν μία επιπλέον θέση τρύπηματος, έναν επιπλέον κύκλο φούρνου και περισσότερο χρόνο τεχνικού.
Το πιο χρήσιμο οικονομικό ερώτημα είναι συνεπώς:
Πόσο κοστίζει ένας δίσκος;
Είναι:
Πόσο κοστίζει αυτή η ροή εργασίας για κάθε αποδεκτή αποκατάσταση που πραγματικά αποστέλλουμε;
Ξεκινήστε με τον σωστό παρονομαστή
Μια χαμηλή τιμή υλικού μπορεί να φαίνεται ελκυστική όταν το κόστος διαιρείται με τον αριθμό των ενσωματωμένων μονάδων. Ωστόσο, η ενσωμάτωση μιας αποκατάστασης δεν είναι το ίδιο με την ολοκλήρωσή της.
Για εσωτερικές αποφάσεις, μια πιο πρακτική υπολογιστική προσέγγιση είναι:
Πραγματικό κόστος ανά αποδεκτή αποκατάσταση = συνολικό αναλογούν κόστος παραγωγής ÷ αποδεκτές αποκαταστάσεις που απεστάλησαν
το «συνολικό αναλογούν κόστος παραγωγής» μπορεί να περιλαμβάνει υλικά, ενεργό εργατικό δυναμικό, χωρητικότητα εξοπλισμού, επανακατασκευές, διορθωτική εργασία και μια κατάλληλη επιτρεπόμενη ποσότητα αποθέματος.
Αυτό δεν προορίζεται να αντικαταστήσει το επίσημο λογιστικό σύστημα ενός εργαστηρίου. Είναι ένα διοικητικό εργαλείο για τη σύγκριση υλικών και ροών εργασίας με βάση τα ίδια κριτήρια.
Ο παρονομαστής είναι ιδιαίτερα σημαντικός. Αν ένας δίσκος παράγει πολλές ενσωματωμένες μονάδες, αλλά αρκετές από αυτές απαιτούν επαναμηχανούργηση ή εκτεταμένη διόρθωση, η φαινόμενη εξοικονόμηση υλικού μπορεί να εξαφανιστεί πριν ακόμη η παραγγελία φτάσει στη φάση αποστολής.
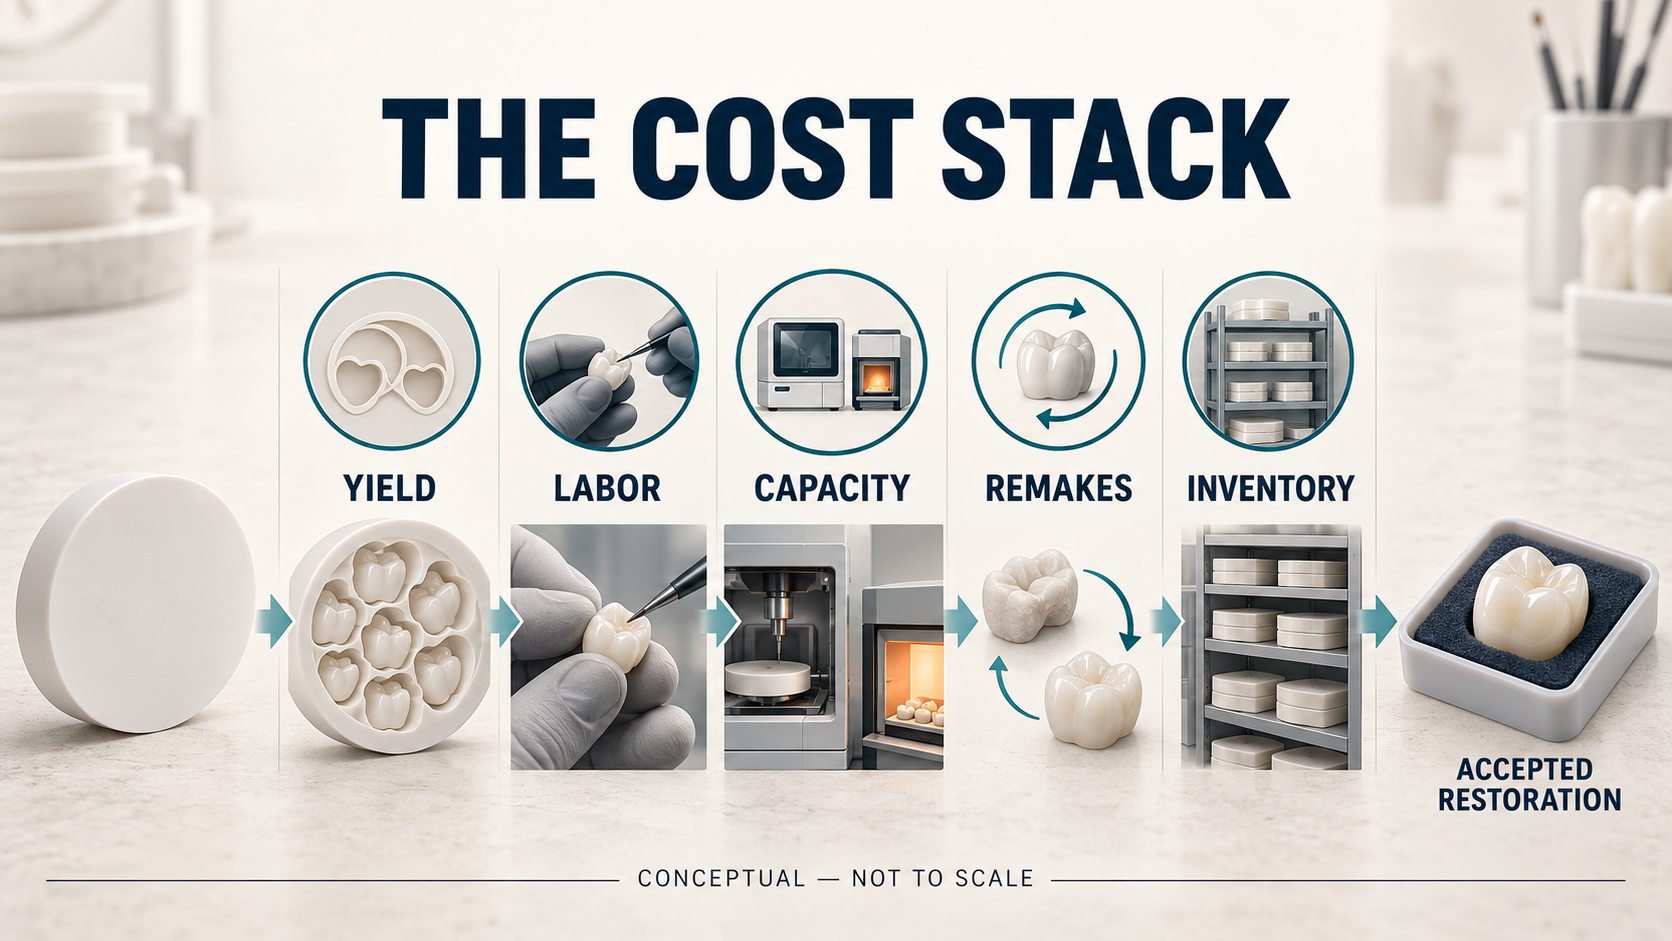
Η πλήρης δομή κόστους
Η τιμή αγοράς παραμένει σημαντική, αλλά είναι μόνο το πρώτο επίπεδο.
1. Απόδοση υλικού
Η χρήσιμη απόδοση εξαρτάται από περισσότερα από τη θεωρητική επιφάνεια ενός δίσκου.
Το ύψος του δίσκου, η γεωμετρία αποκατάστασης, οι απαιτήσεις για συνδέσμους ή υποστηρίγματα, τα όρια κοπής, οι προηγούμενως χρησιμοποιηθείσες περιοχές και η πολιτική του εργαστηρίου για τη διατήρηση υπολειμμάτων επηρεάζουν όλα την ποσότητα της χρήσιμης αξίας που λαμβάνεται.
Ένα υπόλοιπο τμήμα ζιρκονίας δεν πρέπει να μετράται αυτόματα ούτε ως απόβλητο ούτε ως εξοικονόμηση. Έχει αξία μόνο εάν το εργαστήριο μπορεί να το ταυτοποιήσει, να το αποθηκεύσει, να το ανακτήσει και να το χρησιμοποιήσει σε κατάλληλη μελλοντική περίπτωση.
2. Ενεργός εργασία τεχνικού
Ο χρόνος λειτουργίας της μηχανής και ο χρόνος εργασίας του τεχνικού είναι διαφορετικά κόστη.
Ένας τεχνικός μπορεί να δαπανά ενεργό χρόνο στην προετοιμασία αρχείων CAM, στην επιλογή του κατάλληλου δίσκου, στην αλλαγή εργαλείων, στη φόρτωση της μηχανής, στον διαχωρισμό μονάδων, στην εξομάλυνση συνδέσμων, στην εφαρμογή χρώματος, στην τελική επεξεργασία επιφανειών, στη διόρθωση επαφών και στην εκτέλεση ελέγχων ποιότητας.
Μια ροή εργασίας που απαιτεί αρκετές μικρές χειροκίνητες διορθώσεις σε κάθε περίπτωση μπορεί να φαίνεται αποδεκτή όταν κάθε διόρθωση εξετάζεται ξεχωριστά. Κατά τη διάρκεια ενός μήνα παραγωγής, αυτά τα λεπτά μετατρέπονται σε σημαντικό κόστος.
Καταγράψτε την πραγματική εργασία αντί να υποθέτετε ότι μια αυτοματοποιημένη ροή εργασίας είναι ελεύθερη από εργασία.
3. Ικανότητα τροχισμού και φούρνου
Η ικανότητα του εξοπλισμού έχει οικονομική αξία ακόμα και όταν η μηχανή ήδη ανήκει στο εργαστήριο.
Μια επανατροχίσματος καταλαμβάνει μια θέση που θα μπορούσε να είχε χρησιμοποιηθεί για μια νέα περίπτωση. Ένας αποφεύσιμος κύκλος φούρνου καταναλώνει προγραμματισμένη ικανότητα και μπορεί να επηρεάσει το σχεδιασμό της αποστολής. Η κακή ομαδοποίηση μπορεί να προκαλέσει είτε περιττούς κύκλους είτε καθυστερήσεις ενώ οι περιπτώσεις περιμένουν το επόμενο κατάλληλο φορτίο.
Το κόστος ικανότητας δεν χρειάζεται να υπολογίζεται με ένα περίπλοκο οικονομικό μοντέλο. Τα εργαστήρια μπορούν να ξεκινήσουν καταγράφοντας τον χρόνο τροχισμού που καταλαμβάνεται, τους κύκλους φούρνου και τις περιπτώσεις που καθυστερούν λόγω μη διαθέσιμης ικανότητας.
Ο στόχος είναι να εντοπιστούν οι περιοχές όπου οι αποφάσεις σχετικά με το υλικό ή τη διαδικασία καταναλώνουν επανειλημμένα χρονικές θέσεις παραγωγής.
4. Επανακατασκευές και απώλειες ποιότητας
Το κόστος μιας επαναπαραγωγής δεν είναι απλώς ένα επιπλέον κομμάτι ζιρκονίας.
Μπορεί να περιλαμβάνει μια δεύτερη ρύθμιση CAM, περισσότερο χρόνο λειτουργίας της μηχανής, μια άλλη θέση στο φούρνο, επιπλέον επεξεργασία και επιθεώρηση, διατάραξη του προγράμματος, επικοινωνία με τον πελάτη και επισπευσμένη παράδοση.
Ορισμένες απώλειες σχετίζονται με το υλικό· άλλες προέρχονται από τη σάρωση, το σχεδιασμό, τα εργαλεία κοπής, τη χειριστική επεξεργασία, την σιντέρωση, την επεξεργασία ή από ανεπαρκή πληροφορία για την περίπτωση. Ένα δίκαιο σύστημα κόστους πρέπει να καταγράφει πρώτα την απώλεια και στη συνέχεια να ερευνά ξεχωριστά την αιτία.
Η αυτόματη ανάθεση κάθε αποτυχίας στο υλικό παράγει αναξιόπιστα δεδομένα αγορών. Η αυτόματη εξαίρεση κάθε αποτυχίας από την αξιολόγηση του υλικού είναι εξίσου ανώφελη.
5. Απόθεμα
Κάθε συνδυασμός οικογένειας υλικού, διαφάνειας, χρώματος, διαμέτρου και ύψους δημιουργεί μια επιπλέον απαίτηση για διαχείριση αποθέματος.
Ένα ευρύ κατάλογος μπορεί να είναι εμπορικά χρήσιμος, αλλά μόνο εάν η κίνηση των αποθεμάτων δικαιολογεί την ποικιλία. Οι δίσκοι με χαμηλή κίνηση δεσμεύουν κεφάλαια, καταναλώνουν χώρο αποθήκευσης, απαιτούν ταυτοποίηση και εντοπισιμότητα και ενδέχεται να γίνουν δύσκολοι στη χρήση καθώς αλλάζουν οι γραμμές προϊόντων ή η ζήτηση των πελατών.
Για τους διανομείς, η ίδια αρχή ισχύει σε μεγαλύτερη κλίμακα. Μια χαμηλή τιμή αγοράς είναι λιγότερο ελκυστική εάν οι ελάχιστες ποσότητες παραγγελίας δημιουργούν μήνες αποθεμάτων με χαμηλή κίνηση.
Το κόστος αποθέματος πρέπει συνεπώς να αξιολογείται ανά οικογένεια προϊόντων και μέγεθος — όχι μόνο βάσει της συνολικής αξίας του αποθηκευτικού χώρου.
Η απόδοση εναπόθεσης δεν είναι η απόδοση παραγωγής.
Τα εργαστήρια χρησιμοποιούν συχνά τον όρο «απόδοση» για να περιγράψουν διάφορα διαφορετικά πράγματα.
Η γεωμετρική απόδοση περιγράφει πόσες μονάδες μπορούν να τοποθετηθούν σε ένα δίσκο ή πόση επιφάνεια του δίσκου καλύπτεται.
Η απόδοση παραγωγής περιγράφει πόσες μονάδες ολοκληρώνουν την κατεργασία, την σιντέρωση και την τελική επεξεργασία χωρίς επανακατεργασία ή σημαντική διορθωτική εργασία.
Η εμπορική απόδοση περιγράφει πόσες αποκαταστάσεις περνούν τα κριτήρια αποδοχής του εργαστηρίου και αποστέλλονται.
Και οι τρεις μετρήσεις είναι χρήσιμες, αλλά δεν πρέπει να συγχέονται.
Η εντατική εμφωλίαση μπορεί να βελτιώσει τη γεωμετρική αξιοποίηση, αλλά πρέπει να παραμένει εντός των ορίων σχεδιασμού, κατεργασίας, υποστήριξης και υλικού της επικυρωμένης ροής εργασίας. Περισσότερες μονάδες στην οθόνη CAM δεν σημαίνουν αυτόματα περισσότερες αποδεκτές αποκαταστάσεις.
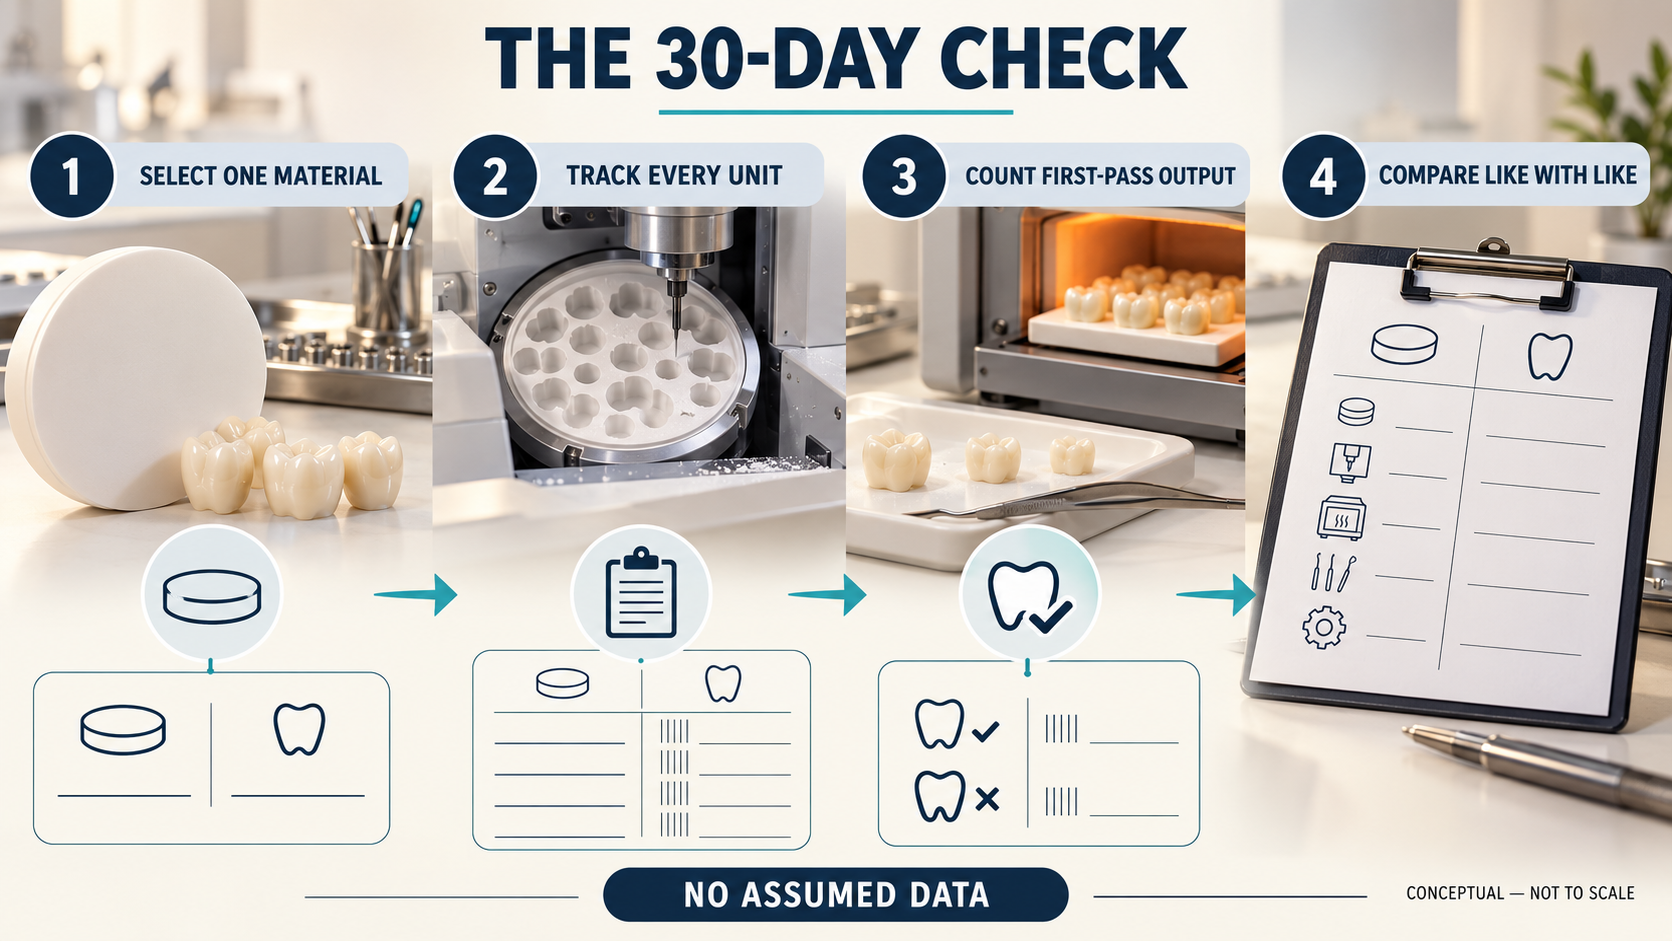
Εκτελέστε έναν έλεγχο 30 ημερών
Ένα εργαστήριο δεν χρειάζεται ένα μεγάλο οικονομικό έργο για να βελτιώσει τον υπολογισμό του κόστους. Αρχίστε με μία οικογένεια υλικών υψηλής ζήτησης και μία συγκρίσιμη κατηγορία αποκατάστασης.
Για 30 ημέρες, καταγράψτε:
Στο τέλος της περιόδου, διαιρέστε το αναλογούν κόστος με τον αριθμό των αποδεκτών αποκαταστάσεων που απεστάλησαν.
Στη συνέχεια, εξετάστε τη διαφορά μεταξύ των ενσωματωμένων μονάδων και των μονάδων που εγκρίθηκαν με την πρώτη προσπάθεια. Αυτό το κενό είναι συχνά πιο ενημερωτικό από την ίδια την τιμή του δίσκου.
Δημοσιευμένη έρευνα δείχνει επίσης γιατί τα εργαστήρια θα πρέπει να χρησιμοποιούν τα δικά τους δεδομένα ροής εργασίας. Μία συστηματική ανασκόπηση απέδειξε ότι οι ψηφιακές διαδικασίες μπορούν να συντομεύσουν ορισμένα στάδια της παραγωγής σταθερών προσθέτων, αλλά τα αναφερόμενα αποτελέσματα χρόνου διέφεραν ανάλογα με την τεχνική, και οι συμπεριληφθείσες μελέτες δεν παρείχαν σύγκριση κόστους για αποκαταστάσεις που στηρίζονται σε δόντι.
Μεμονωμένες δοκιμές έχουν αποδείξει πλεονεκτήματα απόδοσης για συγκεκριμένες ψηφιακές ροές εργασίας, αλλά αυτά τα αποτελέσματα ανήκουν στον εξοπλισμό, τον τύπο αποκατάστασης, το πρωτόκολλο και τις υποθέσεις κόστους που χρησιμοποιήθηκαν σε κάθε μελέτη. Δεν πρέπει να θεωρούνται ως καθολικός αριθμός κόστους για κάθε εργαστήριο.
Συγκρίνετε παρόμοια με παρόμοια
Η σύγκριση προμηθευτών έχει νόημα μόνο όταν οι συνθήκες παραγωγής είναι συγκρίσιμες.
Χρησιμοποιήστε μια παρόμοια μεικτή περίπτωση, καθορισμένα κριτήρια αποδοχής, εκπαιδευμένους χειριστές, συντηρούμενο εξοπλισμό και την κατάλληλη επικυρωμένη διαδικασία για κάθε υλικό. Καταγράψτε προβλήματα στο ανώτερο τμήμα της διαδικασίας—όπως ατελείς σαρώσεις, ακατάλληλα σχέδια ή φθαρμένα εργαλεία—ώστε να μην αποδίδονται λανθασμένα στον δίσκο.
Ένα περιορισμένο πιλοτικό πρόγραμμα παραγωγής είναι συνήθως πιο ενημερωτικό από την αντικατάσταση ολόκληρου του αποθέματος ταυτόχρονα. Επιτρέπει στο εργαστήριο να εξετάσει την απόδοση στην πρώτη προσπάθεια, την ενεργό εργασία, τη διόρθωση επιφανειών, τη συμβατότητα της ροής εργασίας και τις απαιτήσεις αποθέματος προτού λάβει μια μεγαλύτερη απόφαση αγοράς.
Ο φθηνότερος δίσκος μπορεί ακόμα και να αποδειχθεί η πιο οικονομική επιλογή. Σκοπός αυτού του μοντέλου δεν είναι να υποστηριχθεί ότι ένα ακριβότερο προϊόν είναι αυτόματα καλύτερο.
Είναι να καθιστά το συμπέρασμα μετρήσιμο.
Για τους κατασκευαστές και τους διανομείς, αυτό αλλάζει επίσης τη συζήτηση πώλησης. Εκτός από την τιμή, οι αγοραστές χρειάζονται σαφείς οδηγίες χειρισμού, εντοπισιμότητα, τεκμηριωμένες συνθήκες επεξεργασίας, πρακτική διαθεσιμότητα αποθέματος και ανταποκρινόμενη τεχνική υποστήριξη. Αυτοί οι παράγοντες επηρεάζουν κατά πόσο ένα υλικό διέρχεται την παραγωγή με προβλέψιμο τρόπο.
Επιλέξτε μία οικογένεια ζιρκονίας υψηλής παραγωγής και μετρήστε την για 30 ημέρες. Μόλις το εργαστήριο γνωρίζει το κόστος ανά αποδεκτή αποκατάσταση, οι αποφάσεις σχετικά με τον προμηθευτή και τη ροή εργασίας γίνονται ευκολότερο να υπερασπιστούν — και πολύ δυσκολότερο να παραπλανηθούν με μία μόνο τιμή παραστατικού.


 EN

