 ×
Ein praktisches Kostenmodell für Zirkonoxid-Labore und -Distributoren
Wenn Labore Zirkonoxid-Materialien vergleichen, beginnt die Diskussion oft mit dem Preis einer Scheibe.
Dieser Betrag ist leicht zu ermitteln, lässt sich problemlos in eine Tabellenkalkulation einfügen und ist einfach zu verhandeln. Er ist jedoch unvollständig.
Eine Scheibe generiert nicht automatisch Umsatz, nur weil sie das Labor betritt. Sie muss angeordnet, gefräst, getrennt, gesintert, nachbearbeitet, geprüft und akzeptiert werden. Einige Reste bleiben nutzbar; andere werden unbrauchbare Lagerbestände. Manche Restaurationen durchlaufen den Workflow einmal; andere beanspruchen eine weitere Fräsposition, einen weiteren Ofenzyklus und mehr Technikerzeit.
Die wirtschaftlich sinnvollere Frage lautet daher nicht:
Wie viel kostet eine Scheibe?
Es ist:
Wie hoch sind die Kosten dieses Workflows pro akzeptabler Restauration, die wir tatsächlich versenden?
Beginnen Sie mit dem richtigen Nenner
Ein niedriger Materialpreis wirkt attraktiv, wenn die Kosten durch die Anzahl der angeordneten Einheiten geteilt werden. Doch das Anordnen einer Restauration ist nicht dasselbe wie ihr Abschluss.
Für interne Entscheidungsfindung ist eine praktischere Berechnung:
Tatsächliche Kosten pro akzeptierter Restauration = gesamte zurechenbare Produktionskosten ÷ versandte akzeptierte Restaurationen
„Gesamte zurechenbare Produktionskosten“ können Material, aktive Arbeitsleistung, Maschinenkapazität, Neuherstellungen, Korrekturarbeiten und eine angemessene Lagerbestandszulage umfassen.
Dies soll kein Labor-Controllingssystem ersetzen. Es ist ein Management-Tool, um Materialien und Arbeitsabläufe auf einer einheitlichen Grundlage zu vergleichen.
Der Nenner ist besonders wichtig. Wenn eine Scheibe viele geschachtelte Einheiten erzeugt, aber mehrere neu gefräst oder umfangreich korrigiert werden müssen, kann die scheinbare Materialeinsparung bereits vor dem Versand des Auftrags verschwinden.
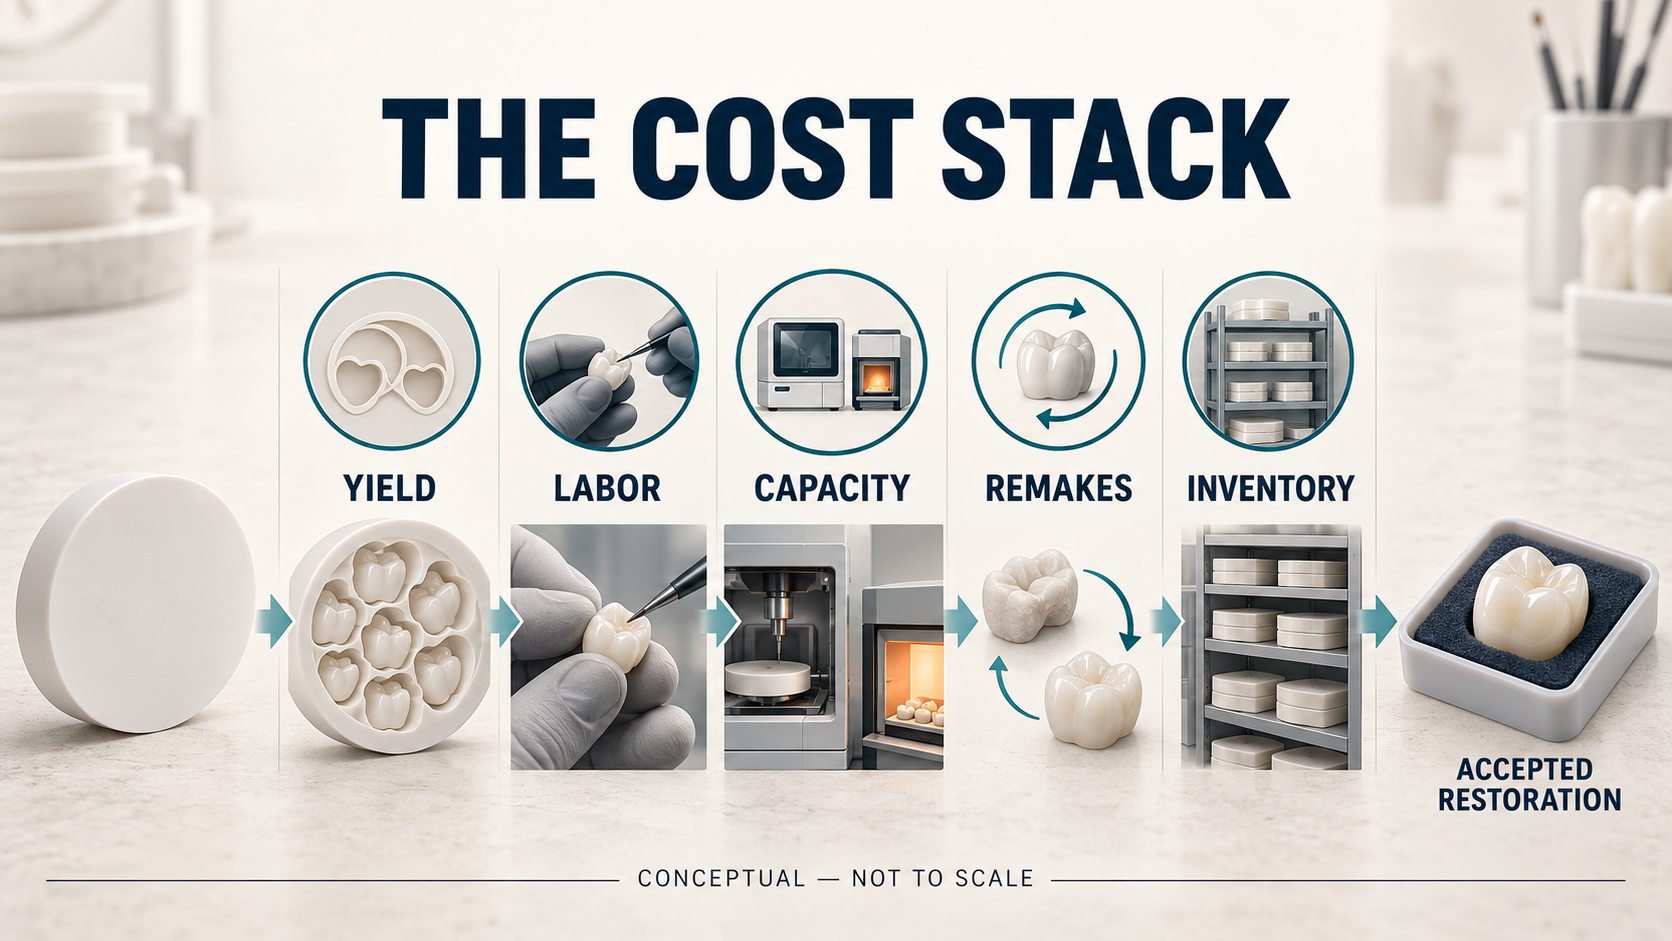
Der vollständige Kostenstapel
Der Einkaufspreis bleibt relevant, stellt jedoch nur die erste Schicht dar.
1. Materialausnutzung
Die nutzbare Ausbeute hängt von mehr ab als nur von der theoretischen Fläche einer Scheibe.
Höhe der Scheibe, Wiederherstellungsgeometrie, Anforderungen an Stecker oder Stützen, Fräsgrenzen, zuvor genutzte Bereiche sowie die Richtlinie des Labors zur Aufbewahrung von Resten beeinflussen sämtlich den erzielbaren nutzbaren Wert.
Ein verbleibender Abschnitt aus Zirkonia sollte nicht automatisch als Abfall oder Einsparung gewertet werden. Er besitzt nur dann einen Wert, wenn das Labor ihn identifizieren, lagern, wieder auffinden und in einem geeigneten zukünftigen Fall verwenden kann.
2. Aktive Technikerarbeit
Maschinenzeit und Technikerzeit stellen unterschiedliche Kosten dar.
Ein Techniker kann aktive Zeit für die Vorbereitung von CAM-Dateien, die Auswahl der richtigen Scheibe, den Werkzeugwechsel, das Be- und Entladen der Maschine, das Trennen der Einheiten, das Glätten von Verbindern, das Auftragen von Farbe, das Veredeln von Oberflächen, die Korrektur von Kontaktpunkten sowie die Durchführung von Qualitätskontrollen aufwenden.
Ein Workflow, der bei jedem Fall mehrere kleine manuelle Korrekturen erfordert, mag akzeptabel erscheinen, solange jede einzelne Korrektur separat betrachtet wird. Über einen Monat Produktion hinweg summieren sich diese Minuten jedoch zu einer bedeutenden Kostenposition.
Aktive Arbeitsleistung erfassen, anstatt anzunehmen, dass ein automatisierter Workflow arbeitsfrei ist.
3. Fräskapazität und Ofenkapazität
Die Gerätekapazität besitzt einen wirtschaftlichen Wert, auch wenn die Maschine bereits im Besitz des Unternehmens ist.
Eine Nachfräsung beansprucht einen Platz, der für einen neuen Fall genutzt worden wäre. Ein vermeidbarer Ofenzyklus verbraucht geplante Kapazität und kann die Terminplanung beeinträchtigen. Eine suboptimale Chargenbildung kann entweder unnötige Zyklen oder Verzögerungen verursachen, während Fälle auf die nächste geeignete Beladung warten.
Die Kapazitätskosten müssen nicht mithilfe eines komplizierten Finanzmodells berechnet werden. Labore können damit beginnen, belegte Fräszeiten, Ofenzyklen und durch fehlende Kapazität verzögerte Fälle zu erfassen.
Ziel ist es, jene Stellen zu identifizieren, an denen Material- oder Prozentscheidungen wiederholt Produktionskapazität in Anspruch nehmen.
4. Nacharbeiten und Qualitätsverluste
Die Kosten einer Nacharbeit bestehen nicht allein in einem weiteren Stück Zirkonia.
Es kann eine zweite CAM-Einrichtung, mehr Maschinenzeit, eine weitere Ofenposition, zusätzliches Nachbearbeitungs- und Prüfaufwand, Terminstörungen, Kundenkommunikation sowie beschleunigte Lieferung umfassen.
Einige Verluste hängen mit dem Material zusammen; andere entstehen bei der Scanning-, Konstruktions-, Fräs- oder Handhabungsphase, beim Sintern, bei der Nachbearbeitung oder aufgrund unvollständiger Fallinformationen. Ein angemessenes Kostenrechnungssystem sollte den Verlust zunächst erfassen und die Ursache anschließend separat untersuchen.
Die automatische Zuordnung jedes Fehlers zum Material führt zu unzuverlässigen Beschaffungsdaten. Ebenso wenig hilfreich ist die automatische Ausschluss jedes Fehlers aus der Materialbewertung.
5. Lagerbestand
Jede Kombination aus Materialfamilie, Transluzenz, Farbton, Durchmesser und Höhe erfordert eine weitere Lagerhaltungseinheit.
Ein breites Sortiment kann geschäftlich sinnvoll sein – allerdings nur dann, wenn die Lagerumschläge die Vielfalt rechtfertigen. Langsam bewegte Scheiben binden Kapital, beanspruchen Lagerfläche, erfordern Identifizierung und Rückverfolgbarkeit und können mit der Zeit schwerer einsetzbar werden, wenn sich Produktprogramme oder Kundennachfrage ändern.
Für Distributoren gilt dasselbe Prinzip in größerem Maßstab: Ein niedriger Einkaufspreis ist weniger attraktiv, wenn Mindestbestellmengen zu Monaten langsam umschlagender Lagerbestände führen.
Die Lagerkosten sollten daher nach Produktfamilie und Größe bewertet werden – nicht nur nach dem gesamten Lagerwert.
Nesting-Effizienz ist keine Produktionsausbeute
Labore verwenden den Begriff „Ausbeute“ oft, um mehrere unterschiedliche Dinge zu beschreiben.
Die geometrische Ausbeute beschreibt, wie viele Einheiten auf einer Scheibe platziert werden können oder welcher Anteil der Scheibenfläche belegt ist.
Die Produktionsausbeute beschreibt, wie viele Einheiten die Fräsung, Sinterung und Nachbearbeitung ohne erneute Fräsung oder umfangreiche Korrekturarbeiten erfolgreich abschließen.
Die kommerzielle Ausbeute beschreibt, wie viele Restaurationen die Akzeptanzkriterien des Labors erfüllen und versandfertig sind.
Alle drei Messgrößen sind nützlich, doch sie dürfen nicht verwechselt werden.
Aggressives Nesting kann die geometrische Auslastung verbessern, muss jedoch innerhalb der Grenzen des validierten Workflows bezüglich Konstruktion, Fräsen, Stützstrukturen und Material bleiben. Mehr Einheiten auf dem CAM-Bildschirm bedeuten nicht automatisch mehr akzeptierte Restaurationen.
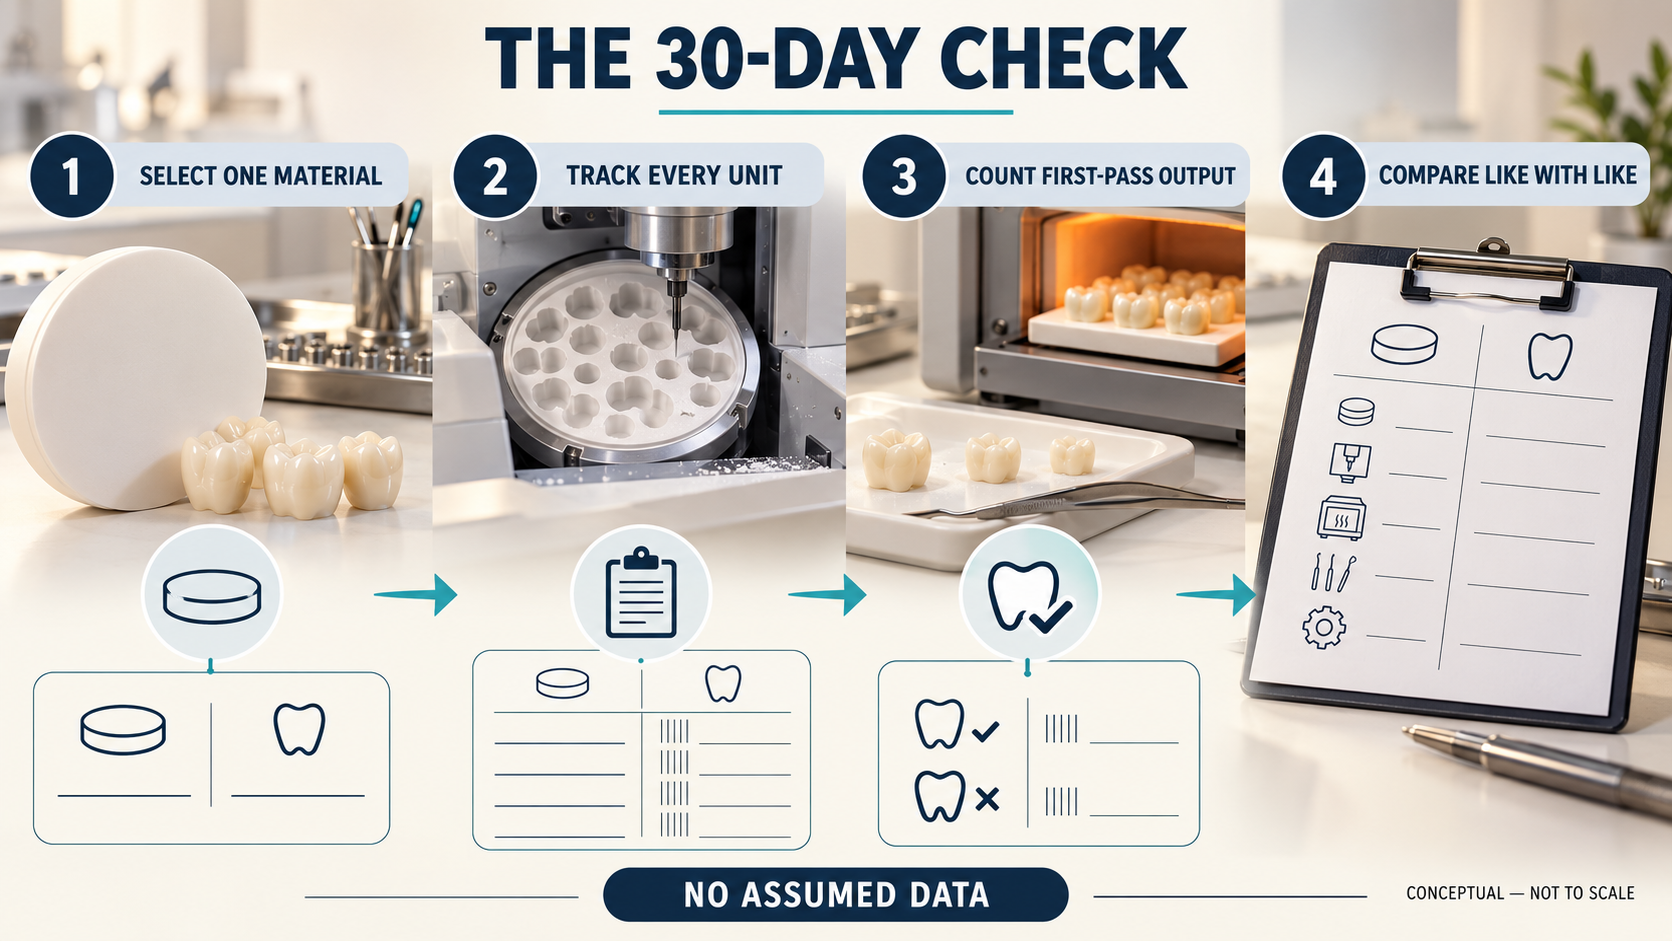
Führen Sie eine 30-Tage-Überprüfung durch
Ein Labor benötigt kein großes finanzielles Projekt, um seine Kostenrechnung zu optimieren. Beginnen Sie mit einer Materialfamilie mit hohem Volumen und einer vergleichbaren Restaurationskategorie.
Notieren Sie 30 Tage lang:
Am Ende des Zeitraums wird die zurechenbare Kostenstelle durch die Anzahl der versandten akzeptierten Restaurationen geteilt.
Anschließend wird die Differenz zwischen geschachtelten Einheiten und Einheiten analysiert, die beim ersten Durchlauf akzeptiert wurden. Diese Lücke liefert oft aussagekräftigere Informationen als der Scheibenpreis selbst.
Veröffentlichte Forschung zeigt zudem, warum Labore ihre eigenen Workflow-Daten nutzen sollten. Eine systematische Übersichtsarbeit ergab, dass digitale Verfahren bestimmte Phasen der Herstellung festsitzender Prothesen verkürzen können; die berichteten Zeitwerte variierten jedoch je nach Technik, und die in die Analyse einbezogenen Studien lieferten keinen direkten Kostenvergleich für zahngetragene Restaurationen.
Einzelne Studien haben Effizienzvorteile spezifischer digitaler Workflows nachgewiesen; diese Ergebnisse beziehen sich jedoch stets auf die jeweils verwendete Ausrüstung, Restaurationsart, das angewandte Protokoll sowie die zugrunde liegenden Kostenannahmen. Sie dürfen daher nicht als universelle Kostenangabe für jedes Labor betrachtet werden.
Vergleiche Gleiches mit Gleichem
Ein Lieferantenvergleich ist nur dann aussagekräftig, wenn die Produktionsbedingungen vergleichbar sind.
Verwende eine ähnliche Fallmischung, definierte Akzeptanzkriterien, geschulte Bediener, gewartete Maschinen und den jeweils geeigneten validierten Prozess für jedes Material. Dokumentiere Probleme aus vorherigen Prozessschritten – wie unvollständige Scans, ungeeignete Designs oder abgenutzte Werkzeuge –, damit sie nicht fälschlicherweise der Scheibe zugeschrieben werden.
Ein begrenzter Produktionspilot ist in der Regel aussagekräftiger als ein sofortiger Austausch des gesamten Lagerbestands. Er ermöglicht es dem Labor, die Erstpass-Ausbeute, den aktiven Arbeitsaufwand, die Oberflächenkorrektur, die Kompatibilität mit dem bestehenden Workflow sowie den Lagerbedarf zu untersuchen, bevor eine umfangreichere Beschaffungsentscheidung getroffen wird.
Die günstigste Scheibe kann sich dennoch als die wirtschaftlichste Option erweisen. Der Zweck dieses Modells besteht nicht darin, zu behaupten, dass ein teureres Produkt automatisch besser ist.
Vielmehr soll die Schlussfolgerung messbar gemacht werden.
Für Hersteller und Distributoren verändert dies ebenfalls die Verkaufsgespräche. Neben dem Preis benötigen Käufer klare Handhabungsanweisungen, Rückverfolgbarkeit, dokumentierte Verarbeitungsbedingungen, praktische Lagerverfügbarkeit sowie eine reaktionsfähige technische Unterstützung. Diese Faktoren beeinflussen, ob ein Material vorhersehbar durch die Produktion läuft.
Wählen Sie eine Hochvolumen-Zirkonia-Familie aus und messen Sie sie 30 Tage lang. Sobald das Labor die Kosten pro akzeptierter Restauration kennt, werden Entscheidungen bezüglich Lieferant und Workflow leichter zu begründen – und deutlich schwerer durch einen einzelnen Rechnungspreis zu verzerren.


 EN

